Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
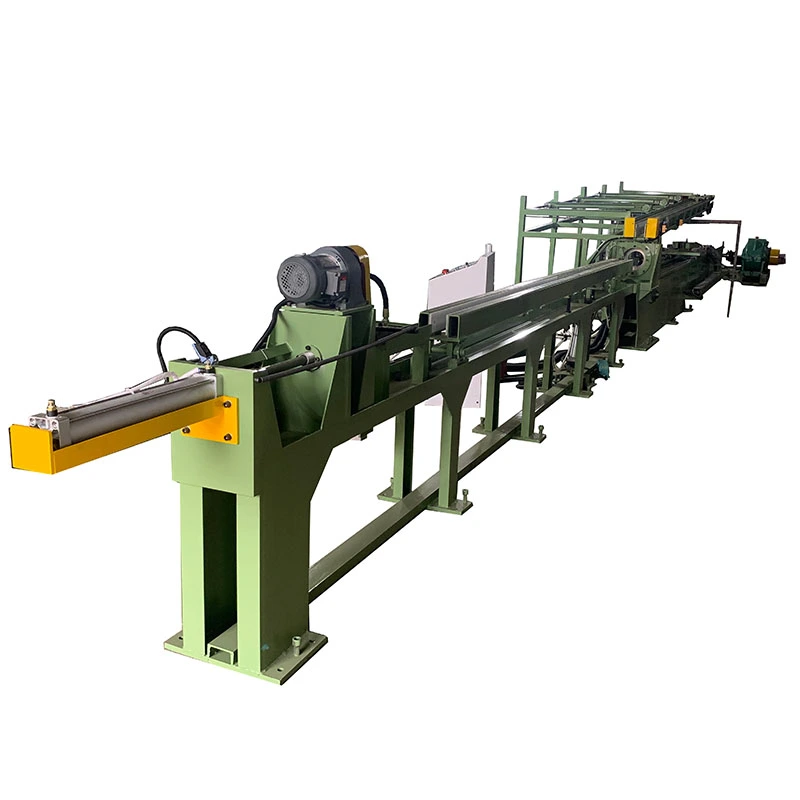
Automatický tažný stroj FR-50 s hřebenem a pastorkem za studena je 50 kN servopoháněný tažný stůl pro přesné tažení trubek a tyčí. Využívá hřebenovou převodovku se servomotorem Inovance o výkonu 30 kW, který poskytuje stabilní ovládání rychlosti a snižuje vibrace. Vhodné pro aplikace z mědi, hliníku, nerezové oceli a uhlíkové oceli.
Automatický stroj pro tažení za studena s hřebenem a pastorkem FR-50 je aServopoháněný táhlo 50 kNpro přesné tažení trubek malého a středního průměru a plných tyčí. Namísto konvenčního řetězového nebo hydraulického převodu používá ahřebenový pohonnapájen a30 kW servomotor Inovancea aPlanetová pravoúhlá převodovka 1:15.
Stroj má a4 m efektivní tahová délka, 2 m zdvih trnu, rychlost kreslení0–40 m/mina rychlost návratu vozíku až30 m/min. Uvedený maximální vnější průměr trubky jeφ40 mm. Skutečná kapacita tažení závisí na jakosti materiálu, počátečních rozměrech, tloušťce stěny, redukci na průchod a konstrukci formy.


FR-50 je určen prokreslení trubek a tyčí malého a středního průměru. Mezi typické materiály patří měď, hliník, nerezová ocel a uhlíková ocel, ale stejnou velikost stroje nelze použít pro každý materiál a plán redukce.
Například větší trubka vyrobená z měkké slitiny mědi může vyžadovat menší tažnou sílu než menší trubka z nerezové oceli se silnou redukcí. z tohoto důvodusamotný vnější průměr trubky by se neměl používat k výběru tažného stolu.
Před potvrzením stroje uveďte:
Stupeň materiálu
Velikost startovací trubky nebo tyče
Hotová velikost
Tloušťka stěnypro trubky
Snížení za průchod
Požadovaná délka výkresu
Cílový výrobní výkon
Tyto parametry se používají k vyhodnocení požadované tažné síly, uspořádání nástrojů a doby cyklu. Pokud vypočtené zatížení přesahuje praktický rozsah 50 kN, je třeba uvažovat o větším tažném zařízení.
Vozík je poháněn aservo řízený pastorekzapojení přesného hřebenu upevněného podél lože stroje. Tato převodovka eliminuje napínání řetězu a prodlužování řetězu spojené s řetězem poháněnými tažnými stoly a vyhýbá se válce, čerpadlu a okruhu hydraulického oleje, které hydraulické systémy vyžadují.
Hlavním přínosem procesu je schopnost kontrolyrychlost tažení, zrychlení, zpomalení a poloha vozíkupřes servosystém. To je užitečné, když výrobní proces vyžaduje opakovatelné cykly tažení nebo různé rychlosti pro různé materiály a redukce.
Hřebenová převodovka sama o sobě neurčuje kvalitu hotového výrobku. Geometrie matrice, vyrovnání trnu, mazání, stav materiálu a plán tažení zůstávají rozhodující pro konečné rozměry trubky nebo tyče a stav povrchu.
Jmenovitá tažná síla je50 kN. Použitelný rozsah závisí na pevnosti materiálu, zmenšení průřezu, tření a nástrojovém vybavení. Stroj by měl být zvolen s dostatečnou rezervou síly, spíše než provozovat nepřetržitě na hranici jeho jmenovité kapacity.
Kreslení trubek používá matrici spolu s atrn nebo jádrová tyčk ovládání vnitřního rozměru. FR-50 podporuje vnitřní mazání pro trubky s ID16 mm nebo větší, v závislosti na zvolené konfiguraci nástrojů.
U plných tyčí není systém trnu vyžadován. Stejný tažný stůl lze proto konfigurovat pro trubkové a tyčové aplikace, když jsou rozměry výrobku, nástroje a tažné zatížení v rozsahu stroje.
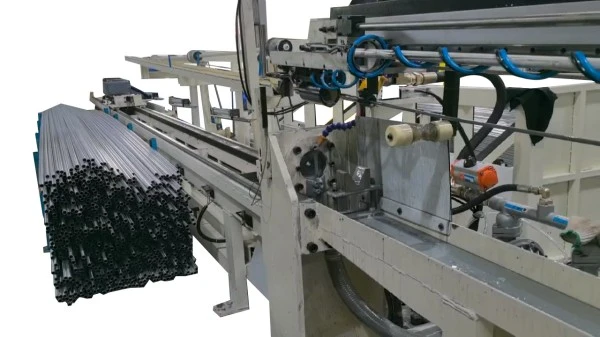
Automatický stroj pro tažení za studena s hřebenem a pastorkem lze dodat vpoloautomatické nebo plně automatickékonfigurace. V závislosti na výrobní sekvenci může automatizace zahrnovat podávání, závitování vřetena, vnitřní a vnější mazání, tažení, vykládání a návrat vozíku.
| Parametr | Specifikace |
| Model | FR-50 |
| Síla kreslení | 50 kN |
| Formulář pro kreslení | Jednořádkový (1 pramen) |
| Efektivní délka kreslení | 4 m |
| Core-Rod Zdvih | 2 m |
| Max. Vnější průměr trubky | φ40 mm, v závislosti na materiálu a redukci |
| Rychlost kreslení | 0–40 m/min, plynule měnitelné |
| Rychlost návratu vozíku | 0–30 m/min |
| Doba cyklu (Push/Return) | 9 s |
| Výška středu | 800 mm |
| Servomotor | 30 kW, 2000 ot./min., Inovance |
| Reduktor | Planetární pravoúhlý, poměr 1:15, Newgear |
| Servo ovladač | 30 kW, Inovance |
| Napájení | 380 V, 50 Hz |
| Vodicí kolejnice | 35# lineární kolejnice, 4 m, ENSC |
| Konstrukce rámu | Kanál C28, ocelový plech A3 svařený |
| Držák na matrice | 45# ocelová deska, kulová matrice, montážní otvor φ100 mm, přizpůsobitelné |
| Mazání | Pneumatické membránové čerpadlo, vnější + vnitřní mazání pro vnitřní průměr ≥16 mm |
Specifikace se mohou lišit podle materiálu, výkresového plánu, konstrukce matrice a volitelného vybavení. Konečná kapacita stroje by měla být potvrzena ze skutečných výrobních parametrů.
Používá se pro přesné měděné trubky vHVAC, chladicí a teplosměnná zařízení, stejně jako měděné tyče pro elektrotechnické a všeobecné strojírenské aplikace. Měď je obecně vhodná pro vyšší rychlosti tažení než tvrdší třídy oceli, za předpokladu, že je správně zvolena redukce a mazání.
Vhodné proautomobilové chladicí trubky, součásti výměníků tepla a obecné hliníkové trubkyvyžadující kontrolované vnější rozměry a tloušťku stěny po nakreslení.
Lze použít pro přesné trubky z nerezové oceli, když je požadované tažné zatížení v rozsahu 50 kN. Při určování redukce a rychlosti tažení je třeba vzít v úvahu mechanické zpevnění nerezové oceli, geometrii matrice a mazání.
Aplikace zahrnují přesné trubky, tyče a tyče pro strojírenské komponenty. Materiály s vyšší pevností nebo velká redukce mohou vyžadovat větší třídu tažné síly nebo více tažných průchodů.
TheAutomatický stroj pro tažení za studena s hřebenem a pastorkemlze konfigurovat podle skutečné výrobní sekvence spíše než přidávat automatizační funkce nezávisle. To je důležité, když linka zpracovává různé velikosti trubek nebo časté výměny nástrojů.
Poloautomatická konfigurace udržuje nakládání materiálu a vybrané operace nastavení pod kontrolou operátora. Lze integrovat plně automatickou konfiguracipodávání, závitování trnu, mazání, tahání, vykládání a návrat vozíku.
Systém PLC a HMI lze konfigurovat podle požadovaných funkcí stroje, výrobní sekvence a úrovně automatizace.
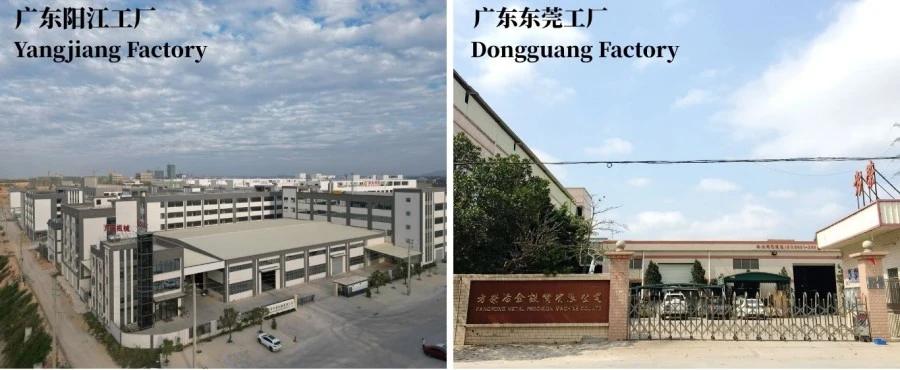
FangRong se od té doby zabývá výrobou zařízení pro tažení za studena1998. Jeho výrobní závody vDongguan a Yangjiangpokrýt strojní výrobu, obrábění, montáž, elektrickou integraci a testování.
Společnost uvádí roční výrobní kapacitu více než650 strojův obou zařízeních a dodala zařízení zákazníkům ve více než70 zemí.
Výroba rámu:Kanál C28 a ocelový plech A3 jsou svařeny a připraveny pro obrábění.
Obrábění:Instalační plochy vodicích lišt a stojanů jsou opracovány na požadovanou geometrii.
Sestava pohonu:Servomotor, planetová převodovka, pastorek a hřeben jsou smontovány a zkontrolovány před konečnou integrací.
Systémová integrace:Jsou připojeny a uvedeny do provozu mechanické, pneumatické, mazací a elektrické systémy.
Programování PLC:Kreslicí cykly a funkce HMI se konfigurují podle zvolené specifikace stroje.
Testování stroje:Před odesláním je zkontrolován pohyb vozíku, elektrické funkce, mazání a tažení. Vzorky zákazníků mohou být použity pro zkušební výkresy, pokud jsou dodány.
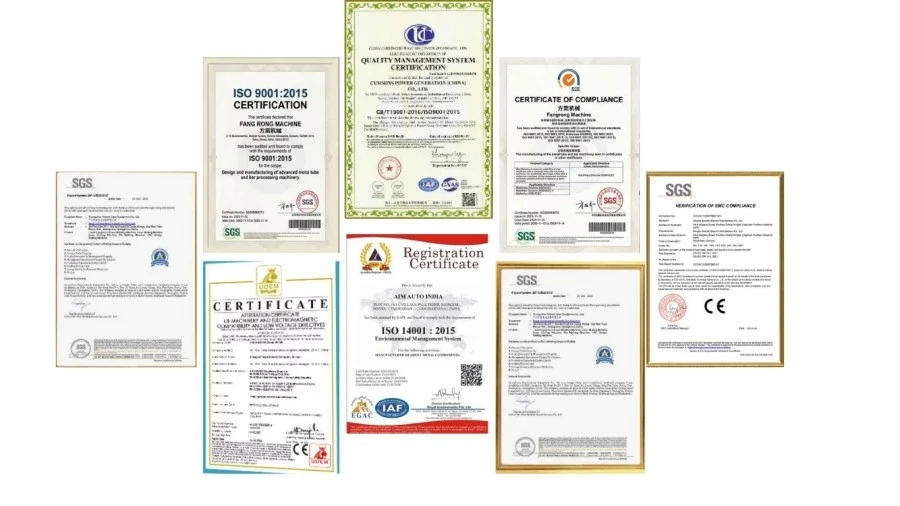
ISO 9001:2015— Systém řízení kvality zahrnující návrh, výrobu, instalaci a servis. Certifikát č. UQ231211R1.
CE dokumentace— Dostupné pro použitelné konfigurace strojů podle požadavků cílového trhu.
Kontrola SGS— V případě požadavku zákazníka nebo projektu lze zajistit nezávislou kontrolu.
FangRong je také držitelem několika patentů na vynálezy a užitné vzory související se zařízením pro tažení za studena, včetně převodových a nástrojových systémů tažného stroje.
Potřebná síla se určí zdruh materiálu, počáteční a konečné rozměry, tloušťka stěny, redukce, geometrie matrice a podmínky mazání. Maximální vnější průměr trubky φ40 mm je referenční hodnota stroje a neměla by být považována za maximální velikost pro každý materiál.
Ano. Tažení trubek používá systém matrice a trnu, zatímco plné tyče jsou taženy bez trnu. Jsou vyžadovány samostatné matrice a vhodné nástroje a tažné zatížení musí zůstat ve jmenovitém rozsahu stroje.
Pohon eliminuje natahování řetězu a běžné napínání řetězu. Ještě důležitější je, že servosystém poskytuje programovatelnostrychlost, zrychlení, zpomalení a polohování vozíku, což je užitečné pro opakovatelné automatické cykly kreslení.
Ano, za předpokladu, že materiál a plán redukce jsou v rámci možností tažné síly stroje. Nerezová ocel obecně vyžaduje bližší kontrolu redukce, nástroje a mazání kvůli její vyšší pevnosti a chování při mechanickém zpevnění.
Poskytnětejakost materiálu, počáteční velikost, konečná velikost, tloušťka stěny, redukce na průchod, délka výkresu, cíl výroby a požadavky na automatizaci. Pro tažení trubek jsou také užitečné požadavky na ID a informace o trnu pro potvrzení konfigurace nástroje.
Smysluplný FAT by měl zkontrolovatpohyb vozíku, rychlost tažení, síla, vyrovnání matrice a trnu, mazání, funkce automatického cyklu a bezpečnostní funkce. Pokud je materiál zákazníka k dispozici, je vhodnější provést skutečný zkušební výkres, protože umožňuje kontrolu výsledku procesu před odesláním.
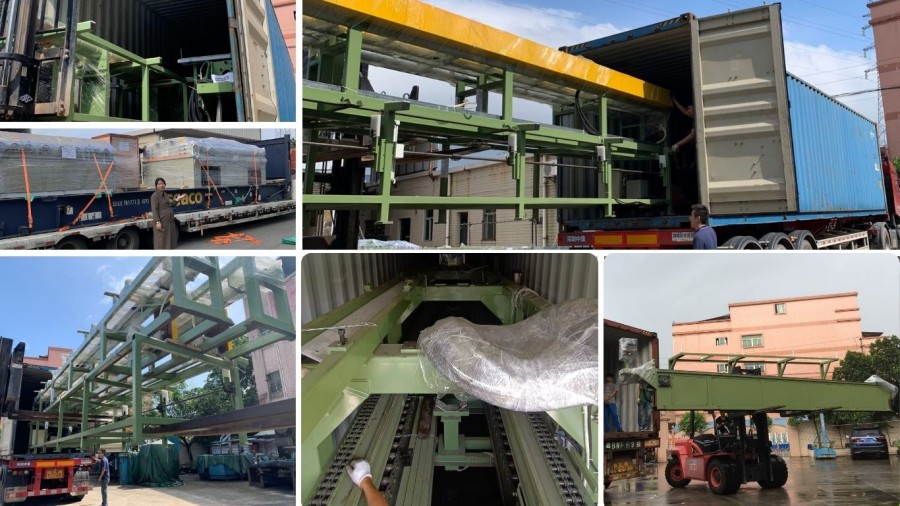
FangRong poskytujedohled nad instalací, uvedení do provozu, zaškolení obsluhy, dodávka náhradních dílů a vzdálená technická podpora. Standardní záruční doba je 12 měsíců od uvedení do provozu.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem