Produkty
Produkty

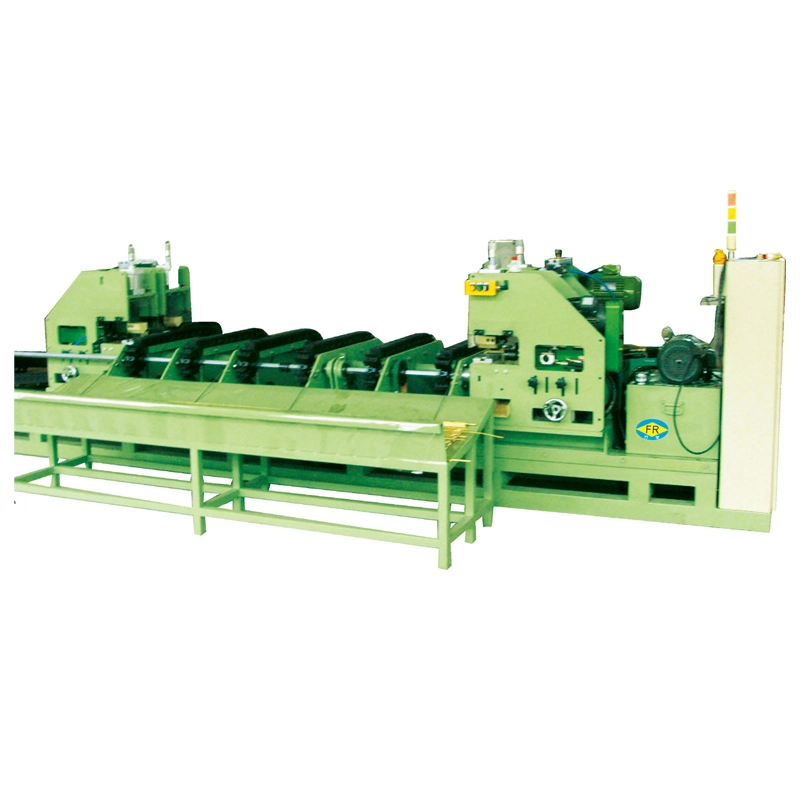
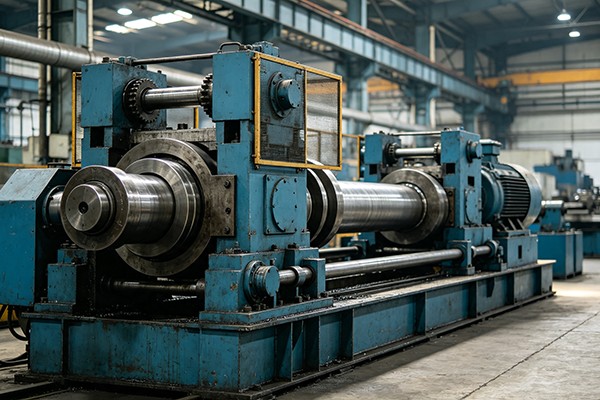
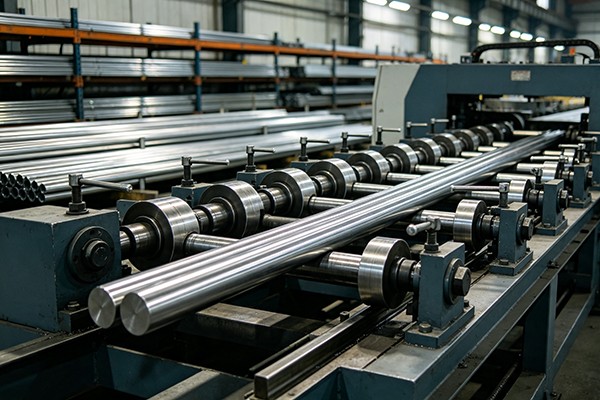
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.

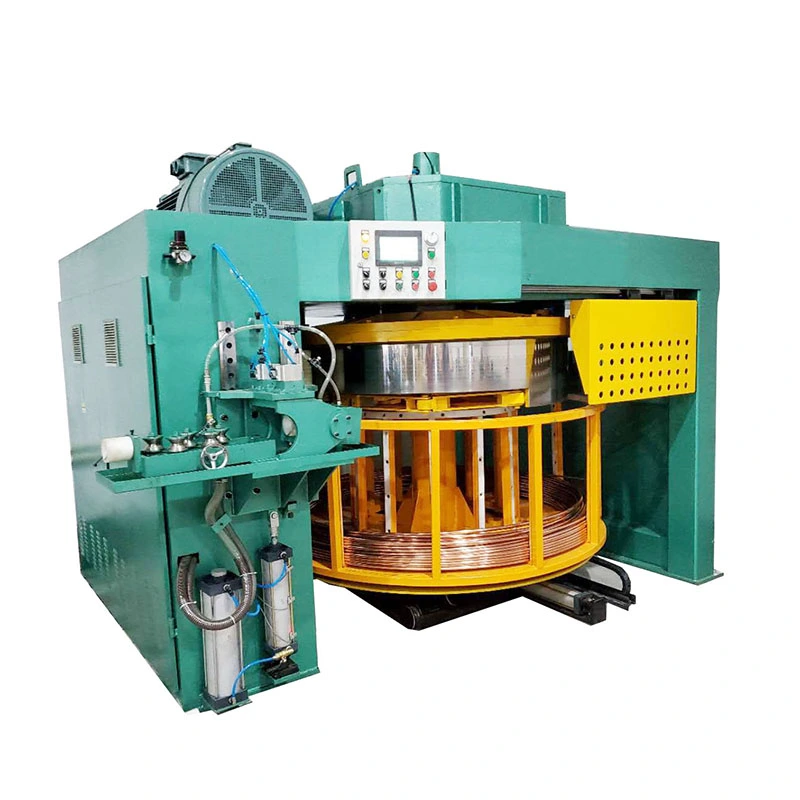
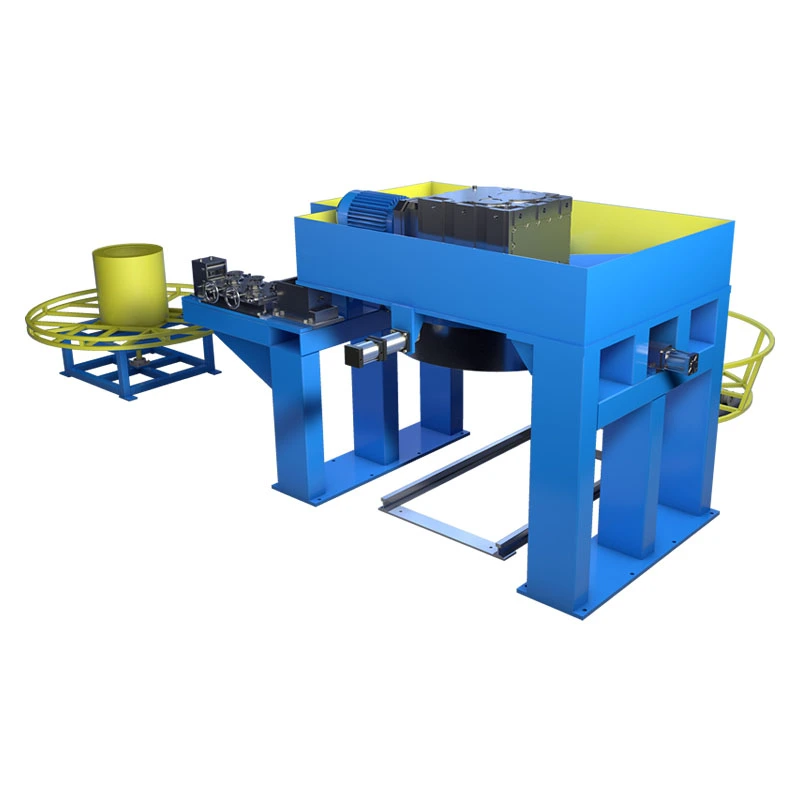
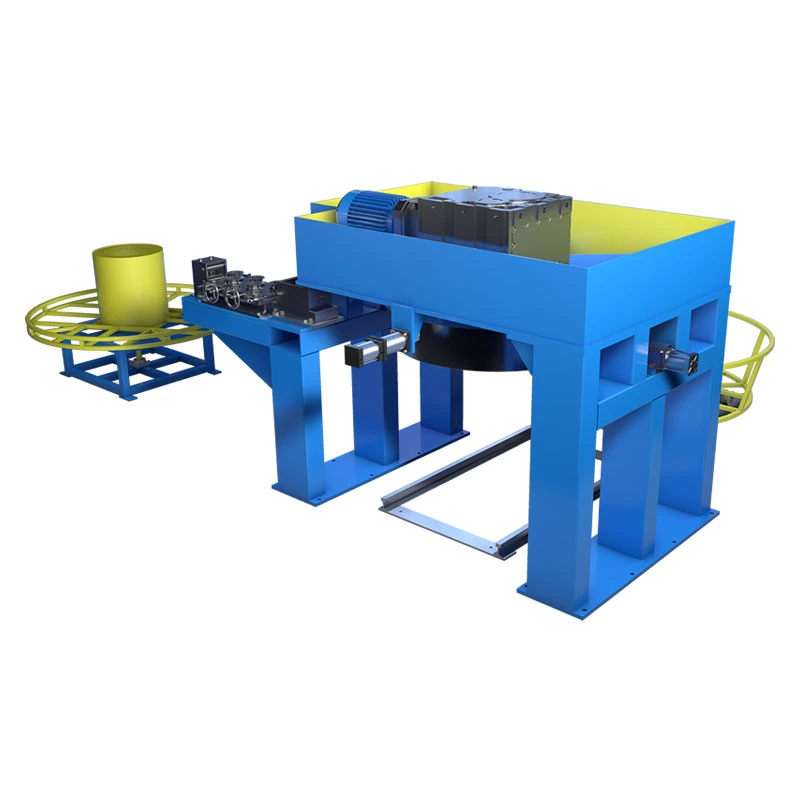
Stroj na tažení obrácených cívek
  • Stroj na tažení obrácených cívekStroj na tažení obrácených cívek
  • Stroj na tažení obrácených cívekStroj na tažení obrácených cívek
  • Stroj na tažení obrácených cívekStroj na tažení obrácených cívek

Stroj na tažení obrácených cívek

TheStroj na tažení obrácených cívekkombinujeprůběžné tažení a navíjenípro trubky nebo dráty z mědi, hliníku, nerezové oceli a uhlíkové oceli. S rychlostí kreslení až400 m/mina průměry trubek3–25 mm, snižuje řezání, manipulaci a meziskladování. Cívkové bubny se pohybují od250–2200 mm. Frekvenčně řízená regulace otáček udržuje stabilní tahové napětí a kvalitu povrchu. Vhodné proHVAC, chladící, elektrické, automobilové a lékařské potrubívýroba.

Hodnocení: 5.0
(Počet hodnocení: 1)

TheStroj na tažení obrácených cívekje určen pro kontinuální tažení kovových trubek a drátů, kde musí hotový materiál opustit tahací linku ve formě svitků. Na rozdíl od běžného tažného stolu, který pracuje s materiálem pevné délky, kombinuje obrácená konfigurace tažení, navíjení a manipulaci se svitky na jedné výrobní lince, díky čemuž je vhodná pro dlouhé výrobky z mědi, hliníku, nerezové oceli, uhlíkové oceli a slitinových materiálů.

Řada FR-D používá horní pohon a uspořádání cívek směřujících dolů. Toto uspořádání ponechává oblast pro příjem cívek přístupnou zespodu a je zvláště užitečné tam, kde výroba vyžaduje časté výměny cívek, dlouhé souvislé délky nebo vysoké rychlosti linky. V závislosti na modelu a materiálu série pokrývá průměry od3 mm až 25 mm, s průměry bubnu od250 mm až 2200 mma maximální uvedené rychlosti až400 m/min.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

Když má obrácený skládací stůl smysl

Hlavním důvodem pro použití obrácené rýsovací čáry není pouze orientace stroje. Je to potřeba vyrábětdlouhé souvislé délky bez opakovaného řezání materiálu na rovné kusy. To může snížit mezilehlou manipulaci, když následný proces také používá materiál dodávaný svitkem.

Konfigurace je důležitá zejména pro:

Měděné a hliníkové trubkykde je vysoká rychlost linky a kontinuální navíjení důležité pro HVAC, chlazení a výrobu výměníků tepla.

Trubky z nerezové oceli malého průměrukde je vyžadováno řízené tažení a podávání cívky pro lékařské, přístrojové nebo kapalinové ovládací součásti.

Ocelové a slitinové drátypoužívá se jako kontinuální surovina pro spojovací prvky, hlavy za studena a další následné tvářecí operace.

Stroj by měl být hodnocen jako součást kompletní výrobní cesty. Zmenšení formy, mazání, stav vstupního materiálu, požadované konečné rozměry a požadavky na cívku, to vše ovlivňuje praktickou konfiguraci stroje.

Průvodce výběrem

1. Začněte s hotovým výrobkem

Před výběrem modelu specifikujte konečný vnější průměr, případně tloušťku stěny, jakost materiálu a požadovanou hmotnost cívky. Stroj pro tažení obrácených svitků vybraný pouze podle maximálního průměru může být zbytečně velký, pokud je většina výrobních sérií menších velikostí.

2. Přizpůsobte počáteční velikost a zmenšení

Počáteční průměr trubky nebo drátu určuje redukci tahu a požadované tažné zatížení. U trubkových aplikací je také třeba vzít v úvahu tloušťku stěny a vnitřní nástroje. Pokud se na stejné lince vyrábí několik velikostí, poskytněte raději kompletní sortiment velikostí než pouze největší produkt.

3. Vyberte průměr bubnu z produktu a cívky

Průměr bubnu ovlivňuje stav ohybu taženého produktu a dostupnou kapacitu cívky. Větší bubny jsou obecně vhodnější pro výrobky, které nesnesou malý poloměr ohybu nebo pro aplikace vyžadující těžší cívky. Správná velikost by měla být určena společně s průměrem trubky, vlastnostmi materiálu a cílovou hmotností cívky.

4. Nevybírejte rychlost pouze z maximální jmenovité hodnoty

Maximální rychlost v tabulce specifikací je schopnost stroje, nikoli garantovaná rychlost výroby pro každý materiál. Měď a hliník lze běžně zpracovávat podstatně vyššími rychlostmi než nerezová ocel. Praktickou rychlost omezuje také mazání, geometrie matrice, redukce na průchod, chlazení a požadovaná kvalita povrchu.

5. Zkontrolujte navíjecí systém s následným procesem

Požadovaný průměr svitku, hmotnost svitku a rozměry svitku by měly být potvrzeny před objednávkou. Pokud se hotový svitek přenáší přímo na řezací, žíhací, čistící nebo balicí linku, mělo by být uspořádání navíjení přizpůsobeno tomuto způsobu manipulace.

6. Definujte automatizaci před dokončením elektrického návrhu

Do linky lze integrovat automatické řezání, upínání, mazání, počítání délek, řazení výměny cívek a hydraulické nebo pneumatické funkce. Tyto požadavky by měly být specifikovány během konstrukce, spíše než přidány po dokončení stroje.

Výrobní požadavek Hlavní faktor výběru
Malá měděná nebo hliníková trubka Rozsah průměru, rychlost tažení a chlazení
Dlouhá průběžná trubice Stabilita tahu, redukce matrice a uspořádání navíjení
Trubka nebo drát z nerezové oceli Tažné zatížení, mazání, konfigurace matrice a praktická rychlost
Těžká hotová cívka Průměr bubnu, navíjecí motor a kapacita manipulace s cívkou
Více velikostí produktu Použitelný rozsah průměrů a požadavky na výměnu nástrojů
Automatická následná výroba Funkce PLC, počítání délek a rozhraní pro výměnu cívek

Specifikace řady FR-D

Řada FR-D zahrnuje osm modelů. Níže uvedené obrázky představují standardní konfiguraci modelu; skutečná rychlost výroby a vhodný průměr závisí na materiálu, redukci, nástrojích a požadavcích procesu.

Model Výkon motoru (kW) Převodovka Rozsah průměru (mm) Maximální rychlost (m/min) Průměr bubnu (mm) Navíjecí motor (kW) Natahovací převodovka
FR-D250 5,5 / 7,5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11/15 KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18,5 / 22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22/37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37/45 KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45/55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55/75 KAF127/157 ≤20 300 1800 3 / 5,5 WPO155
FR-D2200 90/110 KAF167 ≤25 400 2200 5,5 / 7,5 WPO250

Důležité:uvedené maximální otáčky jsou referenční hodnoty stroje a neměly by být považovány za doporučené provozní otáčky pro nerezovou ocel nebo jiné materiály s vysokou pevností. Konečná rychlost je stanovena z materiálu, počáteční velikosti, redukčního plánu, konstrukce matrice, mazání a požadované kvality povrchu.

Podrobnosti konfigurace, které ovlivňují produkci

Předběžné rovnání před zemnicí

Před tažnou matrici lze nainstalovat nastavitelnou rovnací sekci s příčnými válečky, aby se upravilo vyrovnání vstupní trubky nebo drátu. To je užitečné, když má příchozí cívka výrazné zakřivení nebo když je důležitý konzistentní vstup matrice.

Chlazení bubnu nuceným vzduchem

U vysokorychlostní výroby je třeba vzít v úvahu teplo generované tažením a třením spolu se stavem maziva a teplotou formy. Chlazení nuceným vzduchem může být zahrnuto tam, kde proces vyžaduje dodatečné řízení tepla.

Navíjení a formování cívky

Navíjecí jednotka není pouze navíjecí zařízení. Průměr cívky, rychlost navíjení a vedení produktu ovlivňují, jak pevně a konzistentně je hotový materiál uspořádán. Specifikace navíjení by proto měla odpovídat hmotnosti hotového svitku a použitému manipulačnímu zařízení po vytažení.

Konfigurace matrice a mazání

Materiál matrice, geometrie nájezdu a mazání se volí podle materiálu obrobku a redukce. Měď, hliník a nerezová ocel by neměly automaticky používat stejné parametry nástrojů nebo mazání.

Typické výrobní aplikace

Měděné a hliníkové trubky

Používá se pro kontinuální tažení trubek pro klimatizaci, chlazení, výměníky tepla, elektrické komponenty a další aplikace napájené cívkou. Tyto materiály jsou vhodné pro vysokorychlostní výrobu, pokud jsou redukce a systém mazání správně sladěny.

Trubky z nerezové oceli

Používá se pro přesné hadičky malého průměru, přístrojové vybavení, lékařské komponenty a produkty pro kontrolu tekutin. Ve srovnání s mědí a hliníkem vyžaduje nerezová ocel obecně nižší rychlosti tažení a lepší kontrolu mazání, opotřebení matrice a snížení.

Drát z uhlíkové oceli a slitiny

Formát kontinuální cívky je vhodný pro drát, který se přivádí přímo do následných tvářecích operací, jako je ražení za studena a výroba spojovacího materiálu. Požadovaná trasa tažení závisí na jakosti oceli, stavu výchozího drátu a konečném průměru.

Výroba a tovární testování

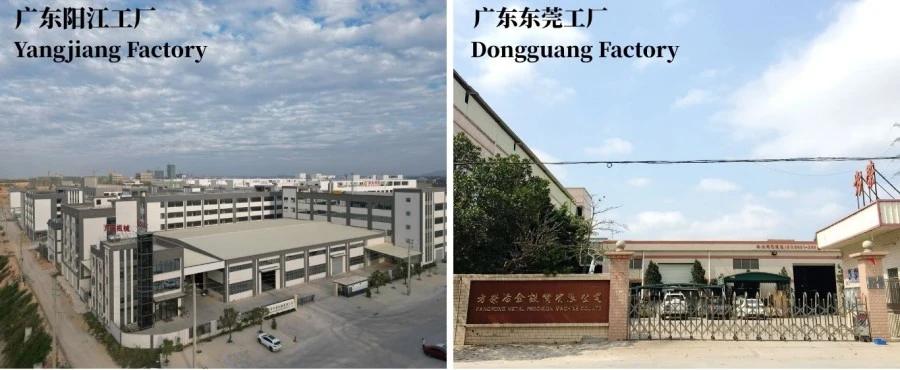
FangRong Inverted Coil Drawing Machine Factory

FangRong vyrábí tažné zařízení od roku 1998 a provozuje výrobní závody v Dongguanu a Yangjiangu. Výrobní rozsah zahrnuje stroje pro tažení za studena, rovnací zařízení a související stroje na tváření kovů.

U obrácené tažné linky se tovární kontrola zaměřuje na díly, které přímo ovlivňují nepřetržitý chod: házivost bubnu, chod pohonu, stav převodovky, elektrické ovládání, navíjecí pohyb, bezpečnostní funkce a kvalita hotové cívky.

FangRong Drawing Machine Workshop

Výrobní proces

Inverted Coil Drawing Machine Production Process

Inženýrství:potvrdit materiál, rozměry, redukci, rychlost, velikost bubnu, požadavky na odběr a automatizaci.

Obrábění:vyrábět rám, buben, hřídele, části převodovky a další kritické součásti podle technických výkresů.

Shromáždění:integrovat tažný pohon, buben, matrici, rovnací sekci, navíjecí a řídicí systém.

Uvedení ovládání do provozu:regulace zkušební rychlosti, počítání délek, provozní logika, bezpečnostní obvody a volitelné automatické funkce.

Tovární testování:zkontrolovat mechanický pohyb, elektrický provoz, házivost bubnu, tvorbu cívky a odezvu stroje za dohodnutých zkušebních podmínek.

Kvalita, certifikace a možnosti komponent

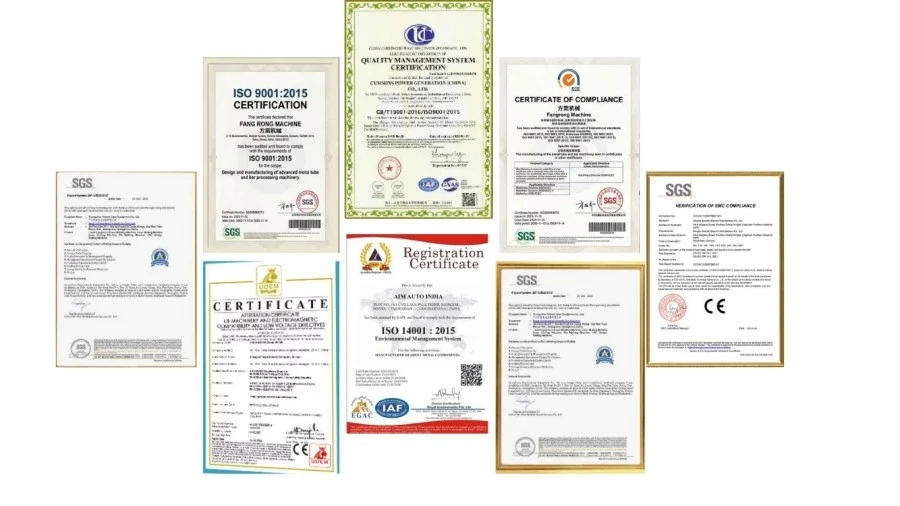
Inverted Coil Drawing Machine Certification

ISO 9001:2015:Systém managementu jakosti zahrnující projektování, výrobu a související servisní činnosti. Certifikát č. UQ231211R1.

CE dokumentace:Pro stroje dodávané na příslušné trhy lze poskytnout návrh a dokumentaci související s bezpečností.

Kontrola SGS:Kontrola třetí stranou může být uspořádána podle požadavků na kontrolu zákazníka.

Výběr komponentů:Značky motorů, převodovek, pneumatických, elektrických, PLC, HMI a invertorů lze specifikovat podle rozpočtu, dostupnosti místních služeb a požadavků projektu.

Balení a dodání

Inverted Coil Drawing Machine Packaging

Stroj na tažení obrácených cívek je připraven pro exportní zásilku s vhodnou mechanickou ochranou, ochranou proti vlhkosti a ochranou proti korozi. Velké vybavení je v případě potřeby rozděleno do přepravitelných sekcí, přičemž uspořádání pro balení a zvedání je zvažováno během konstrukční fáze.

Typická dodací lhůta je30-60 dní pro standardní menší modelya přibližně60-90 dní pro větší nebo přizpůsobené konfigurace. Konečný harmonogram závisí na modelu, výběru komponent, nástrojích a rozsahu automatizace.

Často kladené otázky

Jaké informace jsou vyžadovány pro výběr modelu FR-D?

Uveďte jakost materiálu, typ trubky nebo drátu, počáteční průměr, konečný průměr, tloušťku stěny trubek, požadovanou rychlost výroby, cílovou hmotnost svitku a způsob manipulace. Pokud na stejném stroji poběží několik produktů, uveďte kompletní rozsah velikostí.

Jak vybrat průměr bubnu?

Buben by měl být vybrán podle průměru produktu, přípustných podmínek ohybu materiálu, požadovaného průměru svitku a hmotnosti svitku. Větší buben není automaticky lepší; zvyšuje velikost zařízení a náklady a měl by být odůvodněn požadavky na produkt a výrobu.

Dokáže stroj táhnout nerezovou ocel stejnou rychlostí jako měď?

Ne. Nerezová ocel normálně vyžaduje podstatně nižší rychlosti tažení, protože má vyšší odolnost proti deformaci a různé požadavky na teplo a mazání. Skutečná rychlost by měla být stanovena na základě třídy materiálu, redukce a konfigurace matrice spíše než z maxima pro měď.

Může jeden stroj na tažení cívek zpracovat několik velikostí trubek nebo drátů?

Ano, za předpokladu, že velikosti spadají do použitelného rozsahu zvoleného modelu a jsou k dispozici vhodné raznice a parametry procesu. U široké řady produktů je třeba při výběru stroje vzít v úvahu způsob výměny matrice, uspořádání mazání a rozsah regulace otáček.

Jaký je účel navíjecího motoru a převodovky?

Navíjecí systém řídí spíše přijímací cívku než primární tažnou zátěž. Jeho kapacita a rychlost musí odpovídat hotovému výrobku, průměru cívky a požadovanému stavu vinutí. Poddimenzovaný navíjecí systém se může stát omezením, i když má hlavní tažný pohon dostatečný výkon.

Co by mělo být testováno při přejímce z továrny?

Pro kompletní výrobní test zkontrolujte rychlost tažení, rozměrovou konzistenci, chod bubnu, synchronizaci navíjení, tvorbu cívek, elektrické a bezpečnostní funkce, systémy mazání a chlazení. Pokud je to možné, testování se skutečnou trubkou nebo drátem zákazníka poskytuje užitečnější akceptační referenci než samotný test nezatíženého stroje.

Odeslat dotaz
Kontaktní informace
Řekněte nám o svém materiálu, specifikacích produktu, výrobním procesu a požadavcích na vybavení. FangRong může diskutovat o vhodném stroji pro tažení za studena, protahovacích nástrojích, rovnacím stroji a přizpůsobených řešeních pro vaši aplikaci.
Hodnocení:
5.0
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout