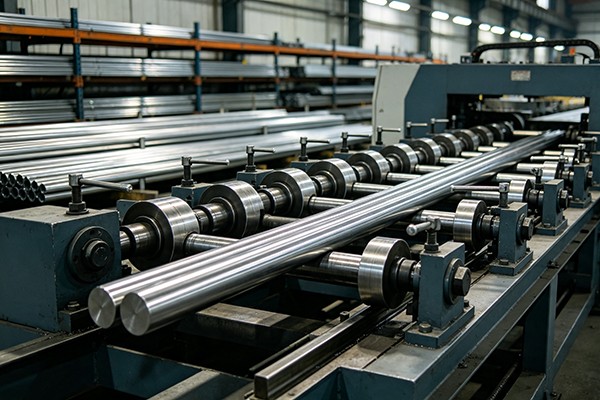
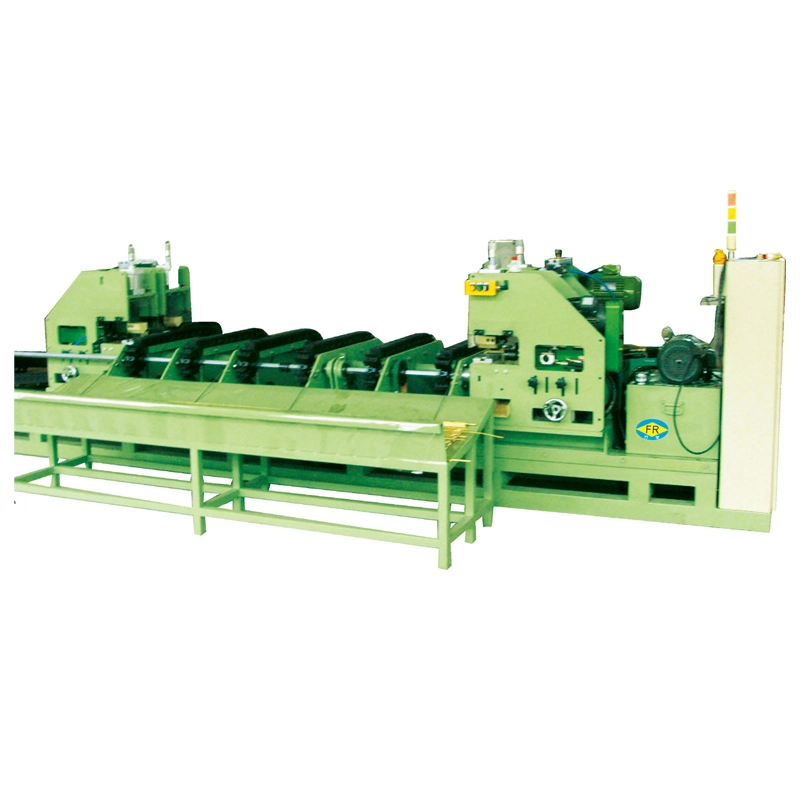
Válcování a tažení provádějí různé práce ve stejném procesu tváření. Válcovací hlava nejprve zmenšuje a přetváří profil, zatímco tažný nástroj přivádí materiál ke svým konečným rozměrům. FangRongVálcovací kreslící strojkombinuje tyto dvě operace pro ocelové výrobky, které vyžadují řízenou deformaci před konečným tažením, zejména S55C, 20CrMo a podobné oceli s pevností v tahu až 900 MPa.
Proč rolovat před kreslením?
Konvenční tažnice provádí většinu zmenšení průřezu v jedné deformační zóně. U čtyřválcového systému je část redukce průměru prováděna válcovací hlavou předtím, než materiál dosáhne matrice. Snížení odvalování je obvykle5–15 %, který mění řez progresivně místo toho, aby se plně spoléhal na konečnou tahací matrici.
Toto uspořádání může pomoci kontrolovat deformaci tvrdších ocelí a poskytuje obsluze další procesní proměnnou při práci s produkty, které je obtížné přímo kreslit. Kombinovaný proces může také zlepšit konzistenci hotového profilu a přispět k úrovni přímosti≤1 mm/mza vhodných výrobních podmínek.
Válcová hlava určuje, co musí matrice dokončit
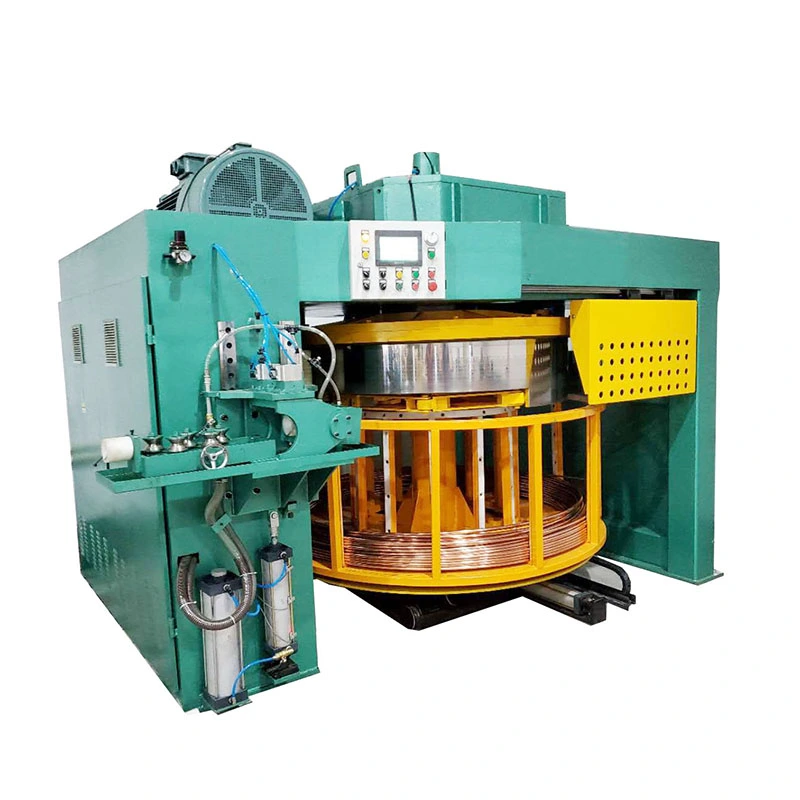
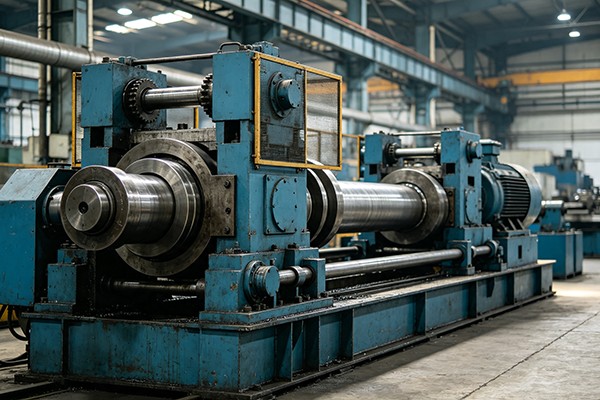
Čtyřválcová hlava není jen přídavná redukční jednotka. Geometrie válce, materiál a povrchová úprava musí odpovídat obrobku. Pokud je povrch válce nevhodný pro jakost oceli nebo podmínky mazání, mohou být stopy po válečku přeneseny na výrobek předtím, než dosáhne tažnou matrici.
FangRong proto konfiguruje materiály válečků a povrchovou úpravu podle zpracovávaného materiálu. To je zvláště důležité pro vodicí kolejnice, jezdce a profily s lineárním pohybem, kde je stav povrchu součástí funkčního požadavku, nikoli pouze otázkou vzhledu.
FR-30, FR-45 a FR-65 pokrývají různá zatížení výkresu
| Model |
Síla kreslení |
Typická konfigurace |
| FR-30 |
300kN / 30T |
Pro nižší tažné zatížení v rámci série |
| FR-45 |
450 kN / 45T |
Střední kapacita |
| FR-65 |
650–750 kN / 65–75T |
Dvouřetězová konfigurace pro velké zatížení |
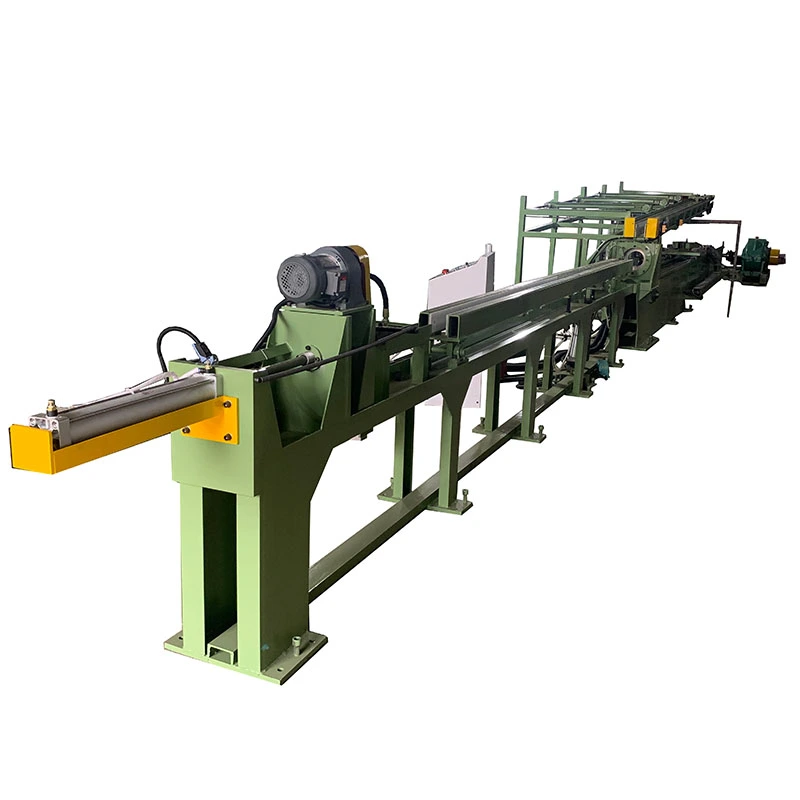
TheFR-65používá dvouřetězový pohon s pevnými rovnými lamelovými řetězy s roztečí 200 mm, redukci ZFY560 s převodem 112 a stejnosměrný motor Z4-280-41 o výkonu 166 kW. Pohonný systém využívá řídicí jednotku Siemens 6RA80, zatímco řízení stroje zajišťuje PLC/HMI Inovance.
Dlouhé sekce vyžadují více než velkou nosnost
FR-65 má jmenovitou rychlost tažení přibližně 13 m/min, s variabilním rozsahem rychlosti 0–37 m/min, efektivní délkou tažení 12 m a délkou lože až 16 m. Jeho přibližná půdorysná plocha je 31 × 4,1 m.
U dlouhých vodicích kolejnic a konstrukčních profilů je dostupný zdvih a uspořádání stroje stejně důležité jako jmenovitá tažná síla. Obrobek musí zůstat řádně podepřen a vyrovnán po celou dobu válcování a tažení; jinak nebude přídavná tažná kapacita kompenzovat špatné vedení materiálu.
Kde se válcovaný výkres hodí k výrobní cestě
Tento stroj je určen pro aplikace, kde kombinace řízeného válcování a konečného tažení poskytuje praktickou výhodu oproti samotnému tažení. Mezi typické produkty patřívodicí kolejnice, jezdce, přesné lineární součásti a konstrukční profilyvyrobené ze středně a vysokopevnostních ocelí.
Proces je nejužitečnější, když výrobek vyžaduje jak přesnost řezu, tak řízenou mechanickou deformaci. U jednoduchého produktu s nízkou redukcí může přidání válcovacího stupně nabídnout malý přínos; u tvrdších ocelí nebo profilů vyžadujících více kontrolované tvarování může dodatečná fáze deformace usnadnit řízení procesu tažení.


 Whatsapp