Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
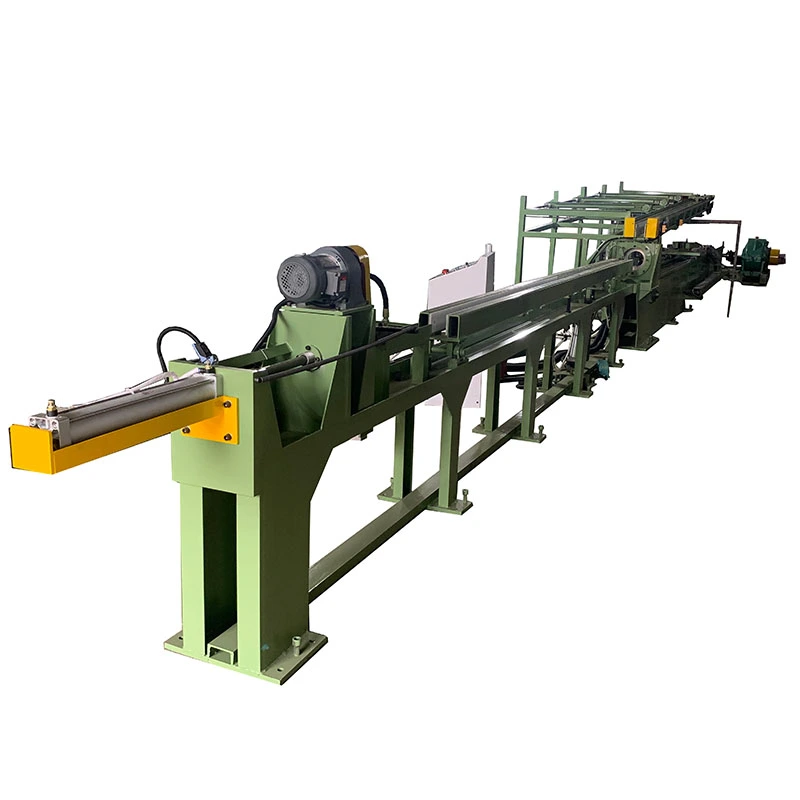
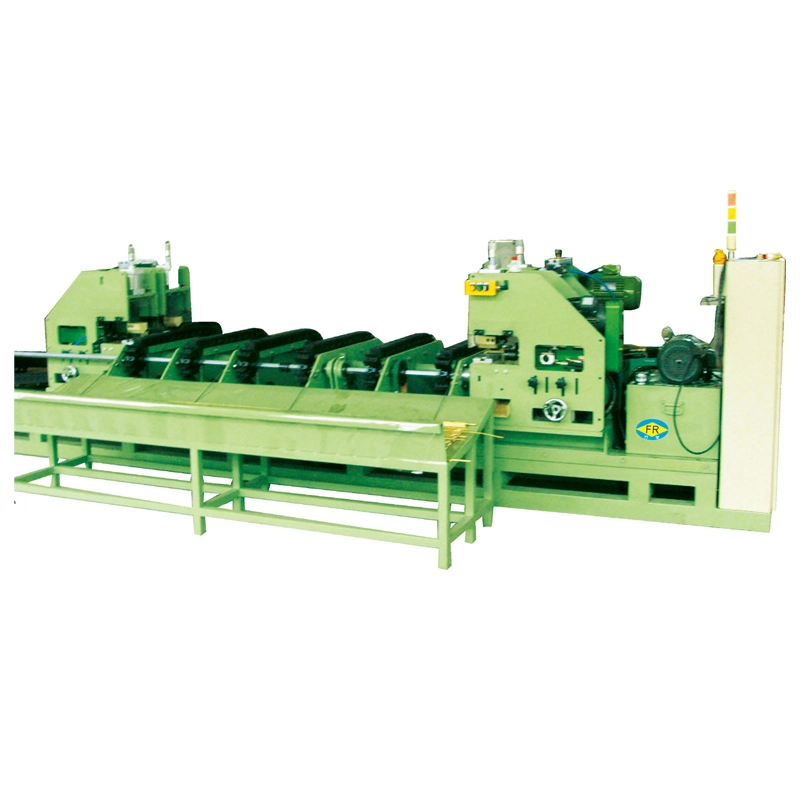
TheHydraulický tažný stroj přípojnicje určen pro tažení za studenaměděné a hliníkové přípojnice, zlepšení rozměrové přesnosti, povrchové úpravy a tvrdosti. Tažné síly se pohybují od10-100 tun, s kresebnými délkami6–12 ma rychlosti2–12 m/min. Zvládá měděné přípojnice z40×2 mm až 400×30 mm. Ovládání hydraulické síly a variabilní rychlost zajišťují stabilní tažení se sníženými povrchovými defekty. Vhodné prorozvody energie, transformátory, rozvaděče a elektrická zařízení.
TheHydraulický tažný stroj přípojnic, nazývaný také měděný přípojnicový tahač nebo hydraulický tažný stroj přípojnic, je určen pro tažení měděných a hliníkových plochých tyčí za studena po vytlačování nebo odlévání. Hydraulický válec táhne obrobek přes přesnou matrici, aby se zmenšila šířka a tloušťka, zlepšila se rozměrová konzistence, zjemnil povrch a zvýšila se pevnost při práci za studena.
FangRong FR-série zahrnujeFR-10T, FR-20T, FR-30T, FR-50T a FR-100T, pokrývající tažné síly od 10 do 100 tun. V závislosti na modelu stroj zpracovává přípojnice od15 až 400 mm na šířku, 2 až 30 mm na tloušťku a 6 až 12 m v efektivní délce výkresu. Používá se hlavně pro měděné a hliníkové přípojnice pro rozvaděče, distribuční zařízení, transformátory, elektrické konektory a další energetické aplikace.
Hydraulický tažný stroj přípojnic používá hydraulický proces protahování. Skutečná konstrukce matrice, redukce na jeden průchod a tažná síla by měly být určeny spíše z počátečního úseku, cílového úseku, stavu materiálu a požadovaných vlastností než ze samotné velikosti přípojnice.
1. Zatěžování obrobku
Protlačovaná nebo litá měděná nebo hliníková přípojnice je umístěna na podávacím stojanu. Přední konec je špičatý nebo zmenšený tak, aby mohl vstoupit do tažnice.
2. Vstup do matrice
Připravený konec prochází průvlakem navrženým pro požadovaný konečný průřez. U nestandardních profilů přípojnic lze držák matrice a nástroje nakonfigurovat tak, aby odpovídaly profilu.
3. Hydraulické kreslení
Hydraulický válec táhne přípojnici skrz matrici řízenou silou. Velikosti vrtání válců napříč řadou FR od125 až 280 mm, s průměry pístnice od70 až 140 mm.
4. Řízení rychlosti kreslení
Rychlost tažení je nastavitelná od2 až 12 m/min. Nižší rychlost může být výhodnější pro velké redukce, obtížné úseky nebo podmínky procesu vyžadující bližší kontrolu, zatímco stabilní výrobní linky mohou používat vyšší nastavení, pokud to nástrojový a mazací systém umožňuje.
5. Zpětný zdvih
Po tažném zdvihu se vozík vrátí pro další cyklus rychlostí až 20 m/min u menších modelů a až 15 m/min u FR-100T.
6. V případě potřeby narovnání
Volitelná rovnací jednotka může být přidána, když následný proces vyžaduje přísnější kontrolu prohnutí nebo zkroucení.
PLC může řídit sekvence tažení a vracení, zatímco HMI umožňuje operátorům nastavovat a monitorovat provozní parametry, jako je rychlost tažení a délka zdvihu.
Volná rozměrová tolerance po vytlačení
Samotné vytlačování nemusí zajistit toleranci šířky a tloušťky požadované pro přesné elektrické součásti. Tažení přes kalibrovanou matrici poskytuje kontrolované zmenšení průřezu a zlepšuje rozměrovou konzistenci podél tyče.
Povrchové vady z předchozího procesu
Extrudované povrchy mohou obsahovat stopy nebo nepravidelnosti, které se stanou nepřijatelné pro obnažené přípojnice nebo přesné kontaktní součásti. Správně zvolené tažné nástroje a mazání mohou zlepšit konečný povrch.
Nízká tvrdost nebo nedostatečná pevnost
Tažení za studena zavádí zpevňování. To může zvýšit tvrdost a pevnost v tahu a pomoci přípojnici udržet svůj tvar během následného ohýbání, montáže nebo navíjení. Přesná změna mechanických vlastností závisí na redukci a stavu materiálu.
Variace průřezu
Přesná tažnice řídí hotový úsek důsledněji, než se spoléhat na samotné vytlačování, což je důležité, když musí přípojnice pasovat do pevných vůlí, svorek, izolátorů nebo elektrických sestav.
Opakované ruční kreslení
Hydraulické ovládání poskytuje programovatelné cykly vytahování a vracení, což snižuje manuální zásahy ve srovnání s ručně ovládaným nebo mechanicky poháněným zařízením.
Přesné řízení průřezu
Hlavní hodnotou procesu tažení je korekce rozměrů spíše než pouhé zvýšení tažné síly. Nejužitečnější je, když se vytlačená sekce blíží požadované konečné velikosti, ale nesplňuje konzistentně toleranci potřebnou pro montáž nebo elektrické součásti.
2-12 m/min nastavitelná rychlost tažení
Proměnná rychlost umožňuje operátorovi přizpůsobit proces materiálu, geometrii sekce, redukci a stavu nástroje. Maximální rychlost není automaticky nejlepším výrobním nastavením; kvalita povrchu, teplota matrice a mazání také ovlivňují použitelnou rychlost.
Tažná síla 10-100 tun
Požadovaná tonáž závisí na pevnosti materiálu, redukci, kontaktních podmínkách a geometrii průřezu. Širší přípojnice nutně nevyžaduje stejnou sílu jako užší přípojnice se stejnou plochou průřezu, takže výběr modelu by měl být založen na skutečném výpočtu tažné síly.
6-12 m efektivní tahová délka
Tato řada pokrývá mnoho aplikací pro výrobu přímých přípojnic. Delší zdvihy lze uvažovat, pokud to vyžaduje délka hotového výrobku nebo uspořádání výroby.
Ovládání hydraulické síly
Hydraulický systém zajišťuje řízenou tažnou sílu po celou dobu zdvihu. To je zvláště užitečné pro velké měděné profily a procesy, kde náhlé změny tažné síly mohou ovlivnit kvalitu povrchu nebo životnost nástroje.
Ovládání PLC a HMI
Programovatelné ovládání může řídit zdvih tažení, zpětný zdvih a sekvenci cyklu. Je to užitečné pro opakovanou výrobu, protože operátoři mohou pracovat s definovaným nastavením procesu spíše než ručně ovládat každý zdvih.
Volitelné rovnání a integrace čar
Pro závody zpracovávající přípojnice několika navazujícími operacemi může být tažný stroj konfigurován s podávacím, rovnacím nebo jiným manipulačním zařízením, aby se omezila mezilehlá manipulace.
Výběr modelu by měl začít spočáteční šířka a tloušťka, cílová šířka a tloušťka, jakost mědi nebo hliníku, redukce na průchod, požadovaná délka tažení a očekávaný výrobní výkon. Jmenovitá tonáž by pak měla být porovnána s vypočítanou tažnou silou.
| Model | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Tažná síla (tuny) | 10 | 20 | 30 | 50 | 100 |
| Šířka přípojnice (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Tloušťka přípojnice (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Efektivní délka výkresu (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Průměr vrtání válce (mm) | 125 | 150 | 180 | 200 | 280 |
| Průměr pístnice (mm) | 70 | 80 | 90 | 100 | 140 |
| Rychlost kreslení (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Rychlost návratu (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Výkon hlavního motoru (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Systémový tlak (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Všechny modely řady FR jsou určeny především pro měděné a hliníkové přípojnice. Vlastní držáky matric, delší tažné tahy, speciální rozsahy šířky/tloušťky, podávací systémy a rovnací zařízení mohou být uvažovány podle výrobní linky.
Nevybírejte hydraulický táhlo pouze podle maximálních rozměrů přípojnic uvedených v katalogu. Pro technické doporučení poskytnětejakost materiálu, počáteční řez, hotový řez, délka tažení, počet průchodů a cílový výstup. Tyto parametry umožňují vyhodnocení požadované tažné síly a vhodného redukčního plánu před specifikací stroje.
Hydraulický tažný stroj přípojnic s nadměrnou tonáží může zvýšit náklady na zařízení bez zlepšení procesu, pokud je požadovaná tažná síla mnohem nižší. Naopak nepřetržitý provoz na hranici síly stroje ponechává menší prostor pro změny stavu materiálu, mazání nebo nástrojů. Vhodný pracovní rozsah by proto měl být určen spíše ze skutečného procesu než ze samotné tonáže.
Měděné přípojnice pro rozváděče, rozvodné panely a sběrnicové kanály vyžadují konzistentní šířku a tloušťku, protože hotová část musí pasovat do izolačních systémů, svorek a mechanických podpěr. Pro aplikace středního průřezu lze po výpočtu síly uvažovat o stroji třídy FR-30T až FR-50T.
Typický výrobní problém:extrudovaná tyč je rozměrově blízko k cíli, ale před montáží vyžaduje dodatečné opracování. Kreslení může přiblížit řez zadaným rozměrům a zároveň zlepšit konzistenci povrchu.
Ploché měděné vodiče používané v sestavách transformátorů mohou vyžadovat řízené rozměry a vhodné mechanické vlastnosti pro tvarování nebo vinutí. Tažení za studena může kromě zmenšení rozměrů zajistit mechanické zpevnění.
Typický výrobní problém:příliš měkký nebo rozměrově nekonzistentní vodič se může při navíjení deformovat. Plán výkresu lze zvolit tak, aby bylo dosaženo požadovaného konečného řezu a stavu materiálu před operací navíjení.
Malé měděné části používané pro svorky, konektory a uzemňovací součásti těží z konzistentních rozměrů průřezu, protože odchylky mohou ovlivnit usazení sestavy a elektrický kontakt.
Typický výrobní problém:změna tloušťky tyče vytváří nekonzistentní přídavek na obrábění nebo lícování sestavy. Kalibrovaná tažnice poskytuje opakovatelný konečný řez.
Velké měděné vodiče a elektrodové přípojnice používané v elektrolýze a jiných vysokoproudých systémech vyžadují značnou kapacitu průřezu. TheFR-100Tposkytuje až 100 tun jmenovité tažné síly a podporuje přípojnice do šířky 400 mm a tloušťky 30 mm v rámci uvedené modelové řady.
Měděné přípojnice se používají ve skříních solárních invertorů, systémech pro ukládání energie a zařízeních pro přeměnu energie. Kreslení je užitečné tam, kde musí vodič splňovat kontrolované rozměry před děrováním, ohýbáním, pokovováním nebo konečnou montáží.
Ploché měděné vodiče se používají v bateriových systémech, silnoproudých konektorech a sestavách rozvodů energie. Pro tyto aplikace je důležitá rozměrová konzistence, protože přípojnice po tažení často procházejí ohýbáním, izolací, děrováním nebo montáží svorek.
Konstrukce hydraulických tažných strojů od roku 1998
Společnost FangRong se zabývá výrobou zařízení pro tažení za studena od roku 1998. Její inženýrské zkušenosti pokrývají hydraulické tažné stoly, konstrukci zápustek, výpočet tažné síly, plány redukce a automatizaci procesů pro neželezné a jiné kovové výrobky.
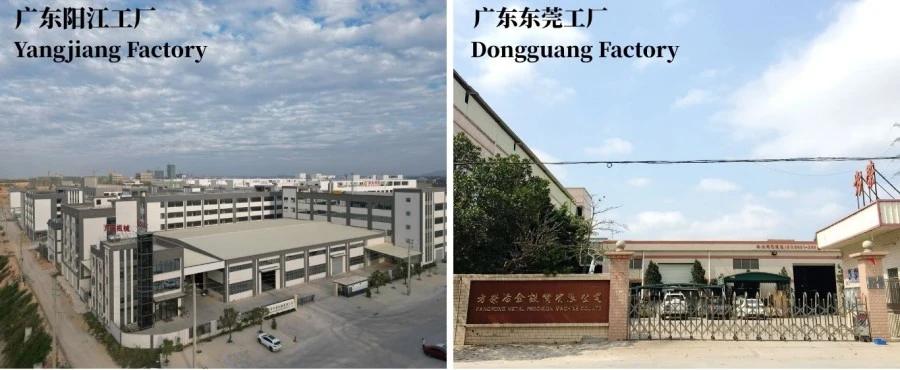
Dvě výrobní zařízení
FangRong provozuje výrobní závody v Dongguan a Yangjiang. Uspořádání výroby na dvou místech poskytuje dodatečnou výrobní kapacitu pro standardní a zakázková tažná zařízení.
Mezinárodní instalace
Zařízení FangRong bylo dodáno zákazníkům ve více než 70 zemích a používá se v aplikacích na zpracování mědi, hliníku, oceli, nerezové oceli a dalších aplikacích pro zpracování kovů.
Procesně specifické inženýrství
U projektu přípojnic není důležitá inženýrská práce omezena na výběr hydraulického válce. FangRong může pomoci s výpočty tažné síly, konfigurací matrice, plány redukce, hydraulickými parametry, výkresy rozložení a volitelnou automatizací na základě skutečných rozměrů přípojnic zákazníka.
Tovární přejímací testování
Před odesláním mohou stroje projít nečinným provozem s následným testem jmenovitého zatížení. Jsou-li k dispozici vzorky zákazníků, lze skutečný materiál použít ke kontrole výkresové operace, hydraulické stability, pohybu stroje a požadavků na hotové výrobky před dodáním.
1. Objednávka inženýrství— Rozměry přípojnic, materiál, tažná síla, konfigurace matrice, hydraulické parametry a požadavky na automatizaci jsou před výrobou přezkoumány.
2. Kontrola součástí— Klíčové součásti včetně trubek válců, pístních tyčí, těsnění a konstrukční oceli jsou před montáží zkontrolovány.
3. Přesné obrábění— Vývrty válců, pístní tyče a vodicí součásti jsou opracovány a dokončeny podle požadovaných rozměrových tolerancí.
4. Hydraulická sestava— Hydraulické agregáty, ventily, potrubí a řídicí komponenty jsou sestaveny a kontrolovány na stabilitu tlaku a těsnost.
5. Mechanické vyrovnání— Hlavní válec, tažný vozík a vodicí systém jsou sestaveny a vyrovnány tak, aby udržely stabilní pohyb během tažení.
6. Elektrická a PLC integrace— Řídicí systém je naprogramován podle konfigurace stroje a požadovaného cyklu kreslení.
7. Zátěžové testování— Provoz stroje je kontrolován za definovaných podmínek zatížení, se zákaznickým testováním materiálu, kde jsou poskytovány vzorky.
8. Závěrečná kontrola— Hydraulický tlak, pohyb, elektrické funkce, bezpečnostní zařízení, rozměry a celkový stav stroje jsou před odesláním zkontrolovány.
9. Exportní obaly— Komponenty jsou před naložením chráněny proti vlhkosti, korozi a poškození při přepravě.
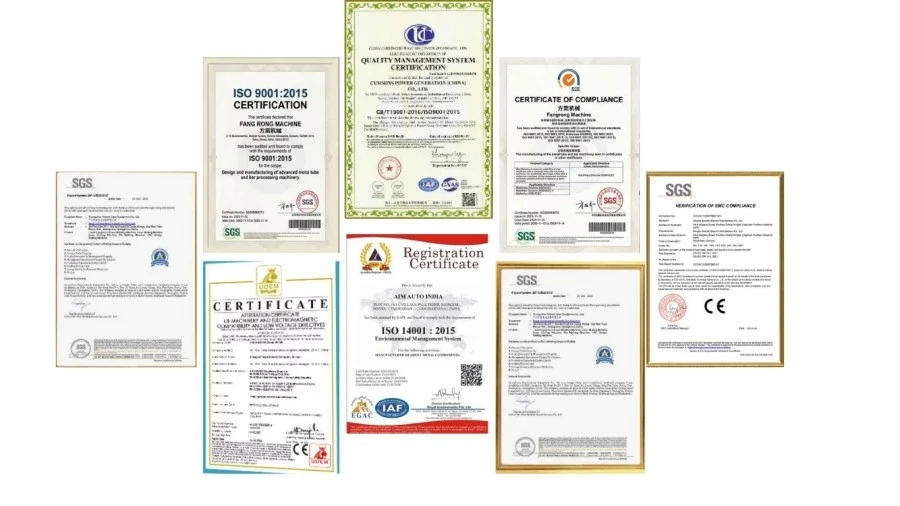
ISO 9001:2015— Systém řízení jakosti zahrnující příslušné činnosti v oblasti návrhu, výroby, instalace a servisu. Certifikát č.UQ231211R1.
CE— Standardní konfigurace stroje mohou být dodány s dokumentací o shodě CE pro platné požadavky na bezpečnost strojů. Přesné prohlášení a bezpečnostní konfigurace by měly být potvrzeny pro objednaný stroj a cílový trh.
Kontrola SGS— Pro zákazníky vyžadující nezávislé ověření před odesláním lze zajistit kontrolu třetí stranou.
Patenty— FangRong hlásí 32 patentů na vynálezy a více než 100 patentů na užitné vzory, včetně patentů souvisejících s komponentami tažného zařízení a nástrojových systémů.
Stroj je připraven pro exportní přepravu s ochranou proti korozi, ochranou proti vlhkosti a vhodným dřevěným obalem pro hlavní komponenty. Velké hydraulické a mechanické sestavy mohou být zasílány samostatně podle požadavků na nakládání kontejnerů a instalaci na místě.
Pro cenovou nabídku by měl být potvrzen konečný způsob dopravy, konfigurace balení, odletový přístav a Incoterm podle místa určení, rozměrů stroje a konfigurace objednávky.
Standardní aplikace jeměděné a hliníkové přípojnice. Slitiny mědi, slitiny hliníku a jiné neželezné materiály mohou být také zvažovány, pokud jsou vhodné podmínky materiálu, tažná síla a nástroje. Třída materiálu by měla být poskytnuta před výběrem modelu.
Uvedená modelová řada pokrývá šířky od15 až 400 mma tloušťky od2 až 30 mm, s přesným rozsahem v závislosti na modelu. FR-100T pokrývá šířku 30-400 mm a tloušťku 3-30 mm.
Neexistuje žádná jediná hodnota snížení, která by platila pro každou měděnou nebo hliníkovou přípojnici. Praktické snížení závisí na jakosti a stavu materiálu, počátečním a konečném profilu, geometrii formy, mazání a požadovaných mechanických vlastnostech. Pro větší celkové redukce může být vyžadováno vícenásobné tažení a mezižíhání.
Ano. Deformace za studena obecně zvyšuje tvrdost a pevnost zpevňováním. Stupeň změny závisí na stavu redukce a výchozího materiálu. Pokud je požadována specifická pevnost v tahu, tvrdost nebo prodloužení, měl by být plán tažení navržen podle cílových mechanických vlastností.
Kreslení může výrazně zlepšit stav povrchu, ale konečný výsledek závisí také na vstupním povrchu, kvalitě matrice, geometrii matrice a mazání. Tažící stroj nemůže odstranit hluboké defekty, které již existují pod původním povrchem.
Porovnejte požadovanou tažnou sílu a nevybírejte pouze podle hotové šířky přípojnice. Uveďte počáteční a cílové rozměry, jakost materiálu a plán redukce. FangRong dokáže vypočítat odhadovanou tažnou sílu a doporučit vhodný model.
Ne2-12 m/minrozsah je nastavitelný provozní rozsah, nikoli povinná výrobní rychlost. Vhodné nastavení závisí na geometrii řezu, redukci, materiálu, mazání, stavu matrice a požadované kvalitě povrchu. Vyšší rychlost je užitečná pouze tehdy, když celý proces dokáže udržet stabilní podmínky kreslení.
Ano. Volitelná rovnací jednotka může být integrována, když hotová přípojnice vyžaduje dodatečné ovládání oblouku nebo kroucení. Podle dispozice výroby lze také uvažovat o krmení a dalších navazujících manipulačních zařízeních.
Standardní konfigurace stroje zahrnuje hydraulický tažný systém, hlavní válec, tažný vozík, držák matrice, hydraulickou pohonnou jednotku a řídicí systém PLC/HMI. Nástroje pro konkrétní velikost přípojnice by měly být potvrzeny samostatně, protože rozměry matrice závisí na počáteční a dokončené části zákazníka.
Poskytnětedruh materiálu, počáteční šířka a tloušťka, konečná šířka a tloušťka, požadovaná délka výkresu, počet průchodů, cílový výkon a dostupné napájení z výroby. Pro nestandardní profily je také užitečný výkres nebo schéma průřezu.
FR-série využívá efektivní délku výkresu6-12 metrů. Delší nebo aplikačně specifické délky výkresu mohou být vyhodnoceny během konstrukčního návrhu.
Standardní modely obecně vyžadují přibližně30-60 dní, zatímco větší nebo přizpůsobené stroje mohou vyžadovat60-90 dní. Potvrzená dodací lhůta by měla být uvedena v nabídce, protože nástroje, automatizace, velikost stroje a pracovní zatížení továrny mohou ovlivnit dobu výroby. Urychlené doručení by mělo být potvrzeno případ od případu, nikoli předpokládané.
Standardní obchodní úprava je30% záloha při potvrzení objednávky a 70% před odesláním po továrním akceptačním testu. Pro konkrétní projekty lze diskutovat o alternativních podmínkách.
Standardní záruční doba je12 měsíců od uvedení do provozu. Záruční krytí a výjimky by měly být potvrzeny v konečné kupní smlouvě.
Ano. FangRong zajišťuje dohled nad instalací, podporu při uvádění do provozu a školení obsluhy. Školení na místě obvykle zahrnuje obsluhu stroje, výměnu matrice, běžnou údržbu a základní diagnostiku závad. Před instalací lze dodat výkresy základů a rozvržení kotevních šroubů.
Ano. Tam, kde je to praktické, mohou být vzorky zákazníků použity pro tovární testování. To je zvláště užitečné, když je přípojnicová sekce velká, nestandardní nebo když má zákazník specifické požadavky na rozměry, povrch nebo mechanické vlastnosti.
Pro příslušné standardní konfigurace stroje lze dodat dokumentaci CE. Protože shoda strojů závisí na skutečné konfiguraci stroje a cílovém trhu, měla by být před objednávkou potvrzena platná deklarace, bezpečnostní zařízení a dokumentace.
Ano. Poskytněte jakost mědi nebo hliníku, počáteční sekci, cílovou sekci a požadovaný proces. FangRong může pomocí těchto parametrů vyhodnotit tažnou sílu, vybrat vhodný model řady FR a doporučit vhodnou konfiguraci redukce a nástroje.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem