Produkty
Produkty

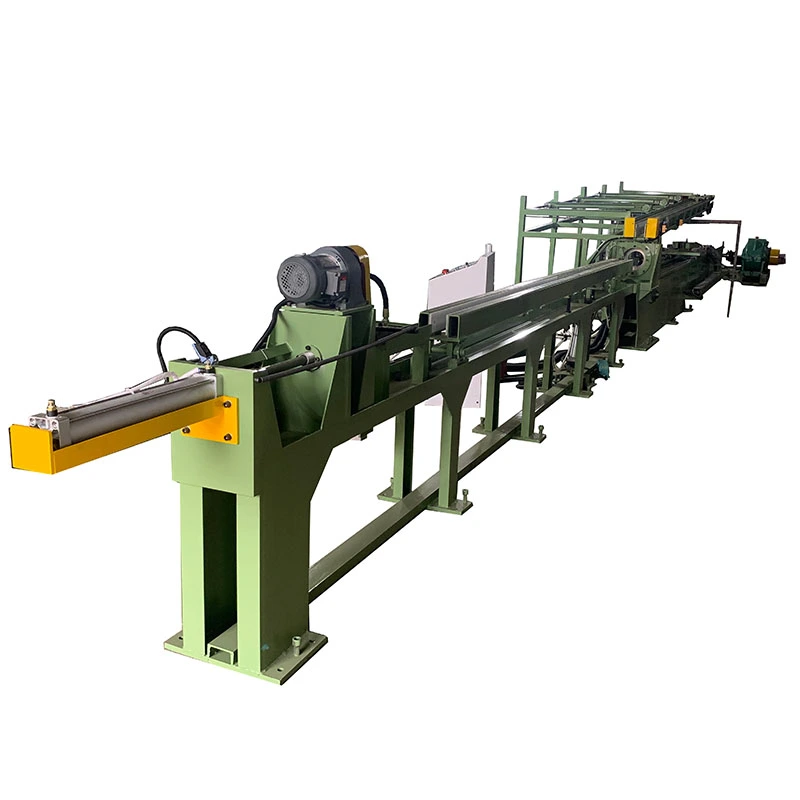
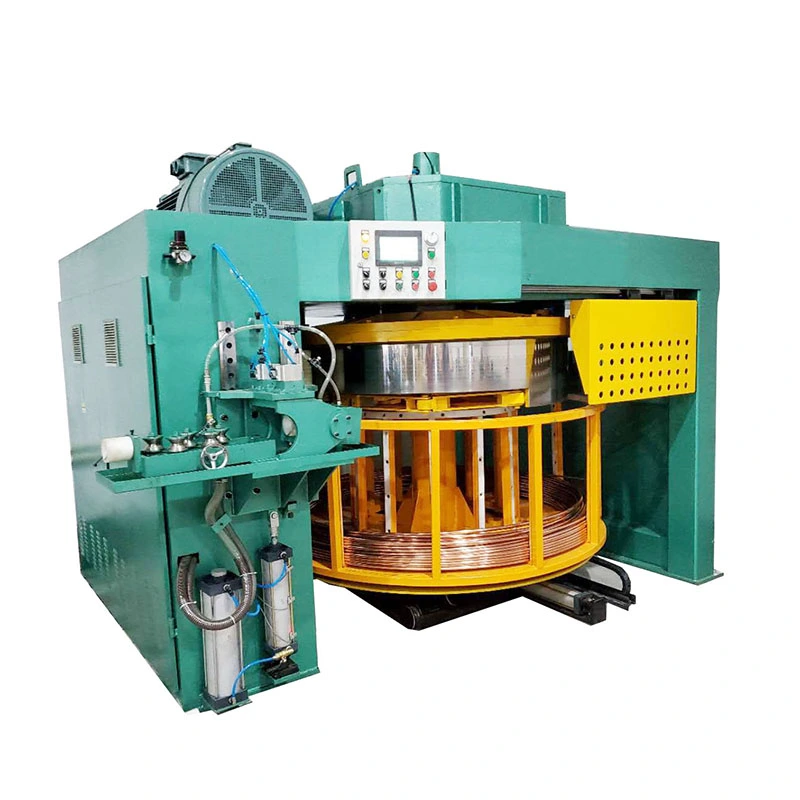
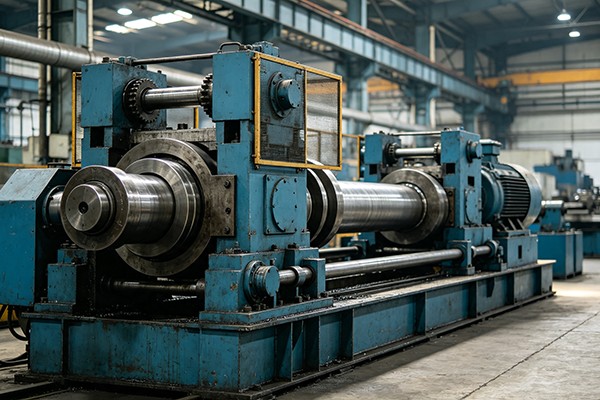
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.

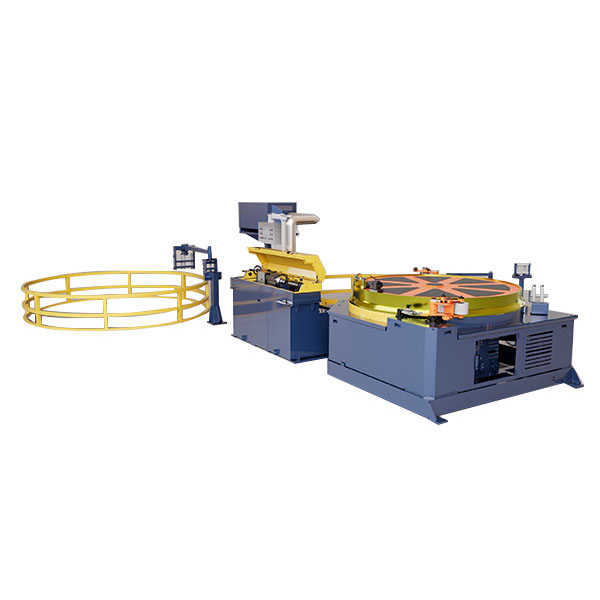
Automatický pásový stroj pro tažení za studena s navíječkou
  • Automatický pásový stroj pro tažení za studena s navíječkouAutomatický pásový stroj pro tažení za studena s navíječkou
  • Automatický pásový stroj pro tažení za studena s navíječkouAutomatický pásový stroj pro tažení za studena s navíječkou
  • Automatický pásový stroj pro tažení za studena s navíječkouAutomatický pásový stroj pro tažení za studena s navíječkou
  • Automatický pásový stroj pro tažení za studena s navíječkouAutomatický pásový stroj pro tažení za studena s navíječkou
  • Automatický pásový stroj pro tažení za studena s navíječkouAutomatický pásový stroj pro tažení za studena s navíječkou

Automatický pásový stroj pro tažení za studena s navíječkou

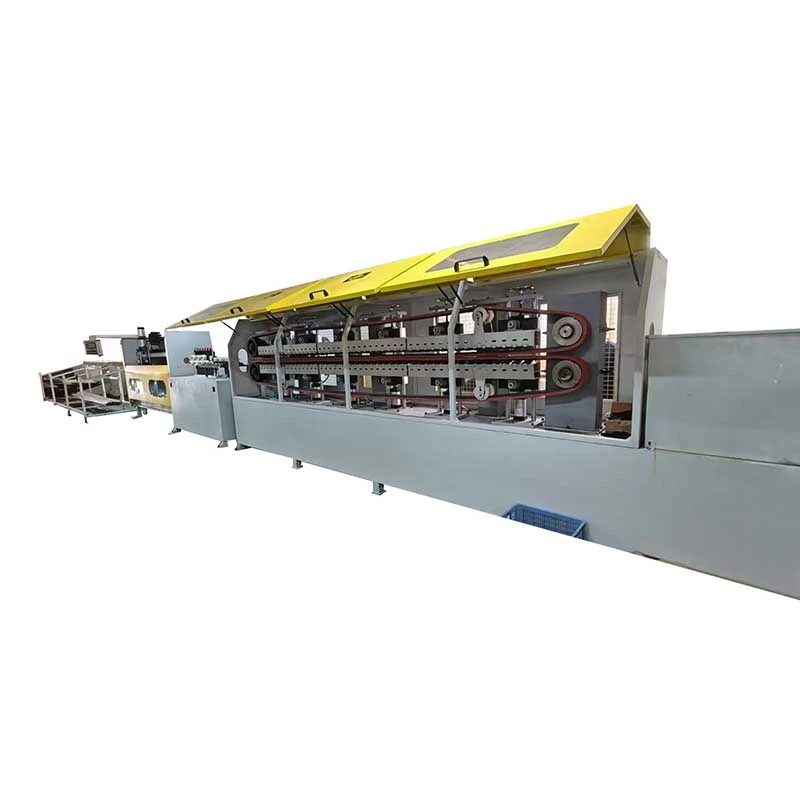
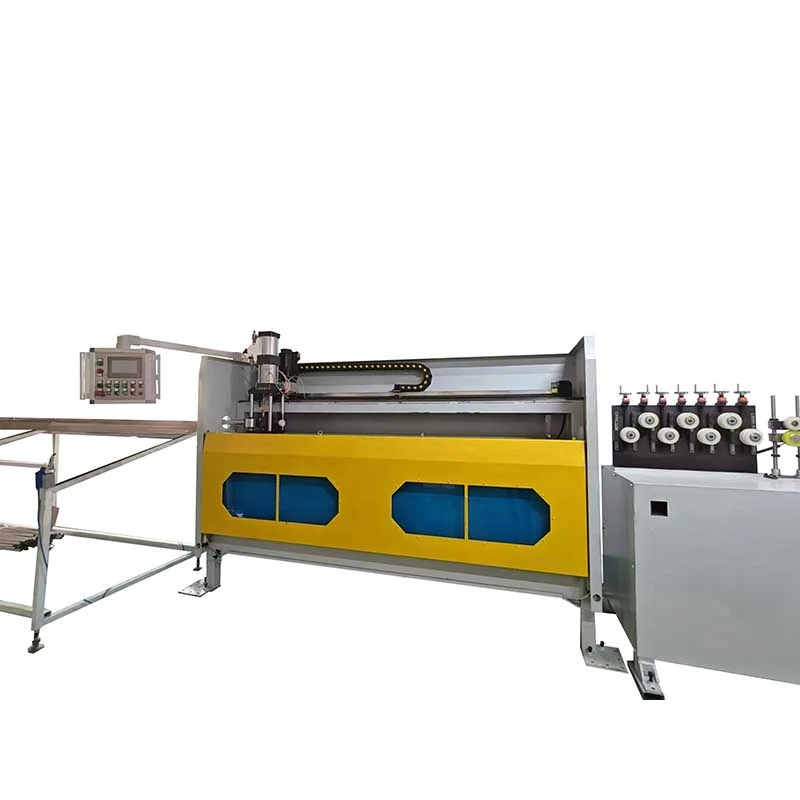
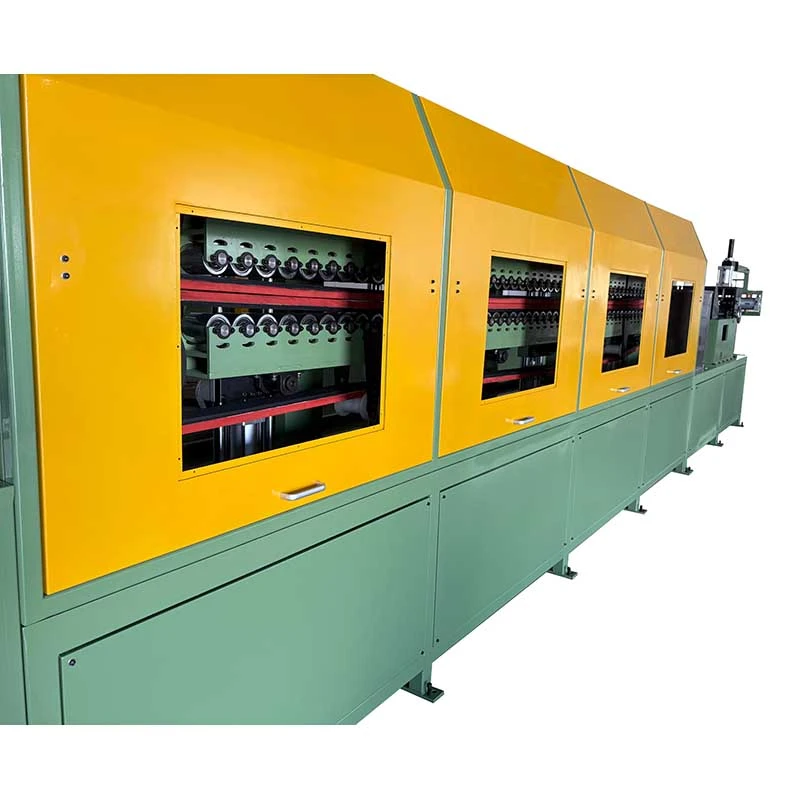
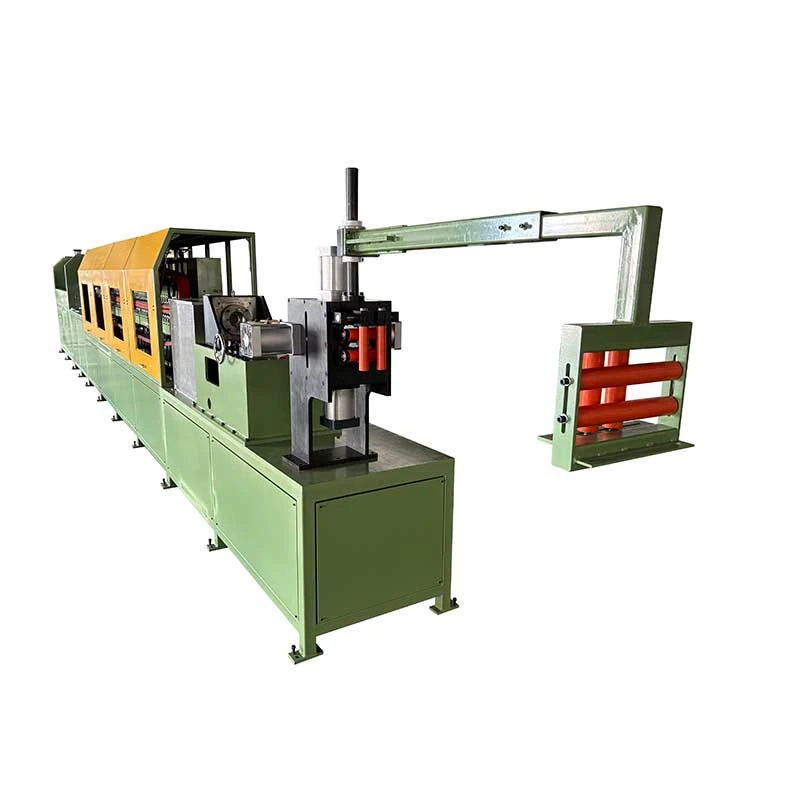
TheAutomatický pásový stroj pro tažení za studena s navíječkouje určen pro průběžné tažení a navíjeníkovové trubky malého průměru. S tažnými silami10–50 kNa zrychlí až100 m/minPásový pohon zajišťuje stabilní tažení a nepřetržitý provoz. Zvládá průměry trubekφ5–40 mma přivádí tažený materiál přímo do navíječky, čímž se snižujeřezání, manipulace a skladování. Vhodné pro měděné, hliníkové, nerezové a uhlíkové ocelové trubky používané vHVAC, automobilový průmysl, elektrotechnika a všeobecné strojírenství.

Hodnocení: 5.0
(Počet hodnocení: 1)

TheAutomatický pásový stroj pro tažení za studena s navíječkouje určen pro výrobce, kteří potřebují táhnout kovové trubky malého průměru nepřetržitě a přijímat hotový výrobek ve svitcích namísto rovných délek. Kombinuje apásový tažný systém, přesný držák matrice, řízení PLC a automatická navíjecí stanicena jedné výrobní lince, což eliminuje opakované zastavování, vykládání, řezání a ruční přesun mezi operacemi tažení a navíjení.

Tato konfigurace je zvláště užitečná, když je produkt dodáván v dlouhých souvislých délkách pro následné ohýbání trubek, řezání, výrobu výměníků tepla nebo další tažení. Řada FR pokrývá průměry trubek odφ5 až φ40 mm, s čerpacími silami z10 až 50 kNa maximální rychlosti tažení80-100 m/minv závislosti na modelu a podmínkách procesu.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

Jaký problém tento stroj řeší?

Tradiční řetězové nebo hydraulické táhla táhnou trubku jednotlivými tahy. Automatický pásový stroj pro tažení za studena s navíječkou se musí po každém zdvihu zastavit, aby obsluha mohla znovu nastavit, vyložit nebo přenést obrobek. Tato provozní metoda je přijatelná pro krátké rovné trubky, ale stává se neefektivní, když to zákazník potřebujestovky nebo tisíce metrů souvislého potrubí malého průměru.

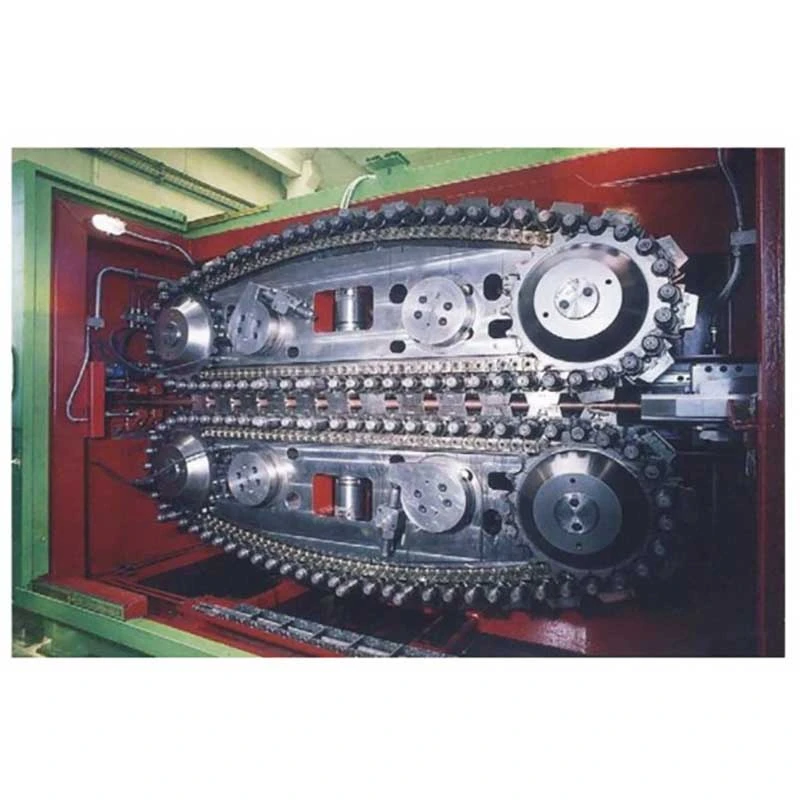
Pásový systém mění způsob tažení z přerušovaného pohybu zdvihu nanepřetržité třecí tažení. Horní a spodní pásové pásy uchopí trubku na dlouhé kontaktní ploše a nepřetržitě ji posouvají tažnou matricí. Hotová trubka pak vstupuje přímo do navíječky.

Výsledkem není pouze vyšší rychlost tažení. Hlavními výrobními výhodami jsou méně manipulačních kroků, méně meziskladů, méně zásahů operátora a hotový formát produktu, který lze přenést přímo do dalšího procesu.

Když je důležité souvislé kreslení:Nejcennější je pro dlouhé měděné, hliníkové a ocelové trubky, kde je důležitější objem výroby a dodávka svitků než výroba jednotlivých přímých tyčí.

Když na tom záleží méně:Pokud je váš výrobek vždy dodáván jako krátké rovné délky a vyžaduje časté změny mezi velmi rozdílnými velikostmi trubek, může být vhodnější konvenční táhlo. Výběr stroje by proto měl být založen na materiálu, zmenšení na průchod, hotovém průměru, požadované délce a formátu dodávky spíše než na samotné rychlosti.

Jak funguje proces kreslení a navíjení pásového typu

1. Napájení trubicí:Přívodní trubice je dodávána z odvíječe nebo systému přímého podávání a vstupuje do stroje přes vstupní vedení.

2. Kreslicí kostka:Trubka prochází přesným tažným nástrojem, zmenšuje vnější průměr a kontroluje hotový rozměrový profil. Konstrukce matrice a mazání mají přímý vliv na tažnou sílu, stav povrchu a životnost nástroje.

3. Nepřetržité tažení pásem:Dvě paralelní pásové pásy uchopí trubku před nebo kolem operace tažení. Několik párů pneumatických válců aplikuje řízený tlak k udržení tření mezi pásy a trubkou. Na rozdíl od řetězového tahače se pásový vozík nemusí po každém zdvihu uvolnit a znovu nastavit.

4. Kreslení s proměnnou rychlostí:Rychlost tažení je plynule nastavitelná v rámci jmenovitého rozsahu. Skutečná výrobní rychlost by měla být zvolena spíše podle síly materiálu, velikosti trubky, redukčního poměru, mazání a požadované povrchové úpravy, než jednoduše pracovat při maximální rychlosti.

5. Synchronizované navíjení:Tažená trubka vstupuje do navíjecí stanice ihned po opuštění tažné sekce. Rychlost navíjení se řídí rychlostí tažení, aby se řídilo napětí vlasce a vytvořila se stabilní cívka.

6. Výměna cívky: When the preset coil length or production quantity is reached, the control system stops the line for coil replacement and the next spool or drum can be positioned for production.

7. Ovládání PLC a HMI:Řídicí systém řídí rychlost tažení, počítání délek, operaci navíjení a pořadí výměny cívek, což umožňuje operátorovi sledovat celý proces z jedné řídicí stanice.

Klíčové vlastnosti pro produkční aplikace

Nepřetržité tažení rychlostí až 100 m/min

Pásový pohon zajišťuje nepřetržité tažení namísto opakovaných cyklů zastavení. FR-16 a FR-25 nabízejí rychlost kreslení až80 m/min, zatímco FR-38 dosahuje až100 m/min.

U velkoobjemového výrobce měděných trubek, který dodává dlouhé cívky výrobcům HVAC, může tento provozní princip odstranit prostoje spojené s opakovanými zdvihy táhla. Maximální rychlost však není automaticky nejlepší produkční rychlostí. U obtížných jakostí nerezové oceli nebo vysokých redukčních poměrů může nižší rychlost s vhodným mazáním zajistit lepší životnost nástroje a kvalitu povrchu.

Dlouhý pásový kontakt pro stabilní uchopení

Délka kontaktu prolézače se pohybuje od1800 až 3500 mm. Delší kontaktní plocha umožňuje rozložení tažné síly na větší délku trubky, čímž se snižuje riziko uklouznutí pásového podvozku, když je vyžadována vyšší tažná síla.

Tento parametr se stává zvláště důležitým při zpracování tvrdších materiálů, větších průměrů trubek nebo větších redukcí. Pro měkkou měděnou trubku s mírnou redukcí není nezbytně nutný nejdelší pás.

8-12 Páry pneumatických upínacích válců

Řada FR používá několik párů vzduchových válců k ovládání upínacího tlaku pásového podvozku. FR-16 používá 8 párů, FR-25 používá 10 párů a FR-38 používá 12 párů.

Účelem je udržet dostatečnou třecí přilnavost podél tažné zóny bez spoléhání se na nadměrný tlak v jediném bodě. Správné nastavení tlaku je důležité, protože nedostatečný tlak může způsobit prokluzování, zatímco nadměrný tlak může poškodit nebo deformovat povrch trubky.

Integrované navíjení namísto samostatné manipulace

Hotová trubka se po tažení navine přímo na cívku nebo buben. To je užitečné pro potrubí HVAC, chlazení a automobilové potrubí, kde následné procesy často vyžadují dlouhý kontinuální materiál.

Výrobce měděných trubek, který používá FR-38 pro vzduchotechnické trubky, proto může hotový svitek převést přímo do následného řezání, ohýbání nebo výroby výměníků tepla, místo toho, aby nejprve nařezal materiál na rovné délky, svázal jej a poté jej zavedl do dalšího procesu.

Výběr modelu na základě skutečných požadavků na výkres

Tři standardní modely pokrývají různé požadavky na průměr a tažnou sílu. Výběr většího modelu jednoduše proto, že nabízí vyšší maximální rychlost, může zvýšit náklady na vybavení a energii bez zlepšení výroby, pokud je požadovaná velikost trubky a zmenšení malé.

Technické specifikace

Model FR-16 FR-25 FR-38
Rozsah průměrů trubek φ5-φ16 mm φ10-φ25 mm φ10-φ40 mm
Síla kreslení 10 kN 30 kN 50 kN
Hlavní výkon motoru 15 kW 22 kW 37 kW
Rychlost kreslení 0-80 m/min 0-80 m/min 0-100 m/min
Páry vzduchových válců 8 párů 10 párů 12 párů
Šířka prohledávače 80 mm 100 mm 120 mm
Kontaktní délka pásového podvozku 1800 mm 2500 mm 3500 mm
Navíjecí stanice Integrovaný Integrovaný Integrovaný

Výběr modelu:FR-16 je vhodný pro menší velikosti trubek do φ16 mm; FR-25 poskytuje vyšší tažnou sílu pro aplikace φ10-φ25 mm; FR-38 je určen pro větší velikosti trubek do φ40 mm a aplikace vyžadující tažnou sílu do 50 kN. Konečný výběr by měl být potvrzen z výchozího průměru, hotového průměru, třídy materiálu, redukce na průchod, způsobu mazání a požadovaného výrobního výkonu.

Aplikace a scénáře použití zákazníkem

HVAC a chladicí trubky

Typické materiály:Měděné a hliníkové trubky pro klimatizační spirály, chladicí systémy, kondenzátory a výparníky.

scénář zákazníka:Výrobce měděných trubek používá k výrobě dlouhých klimatizačních trubek pásový táhlo FR-38 s integrovaným vinutím. Nepřetržitý proces tažení umožňuje, aby tažená trubka vstoupila přímo do navíječky, což snižuje potřebu meziřezání a ručního přesunu před další výrobní operací.

Pro tuto aplikaci je rychlost tažení a stabilita cívky obvykle důležitější než samotná maximální tažná síla. Mazání, stav matrice a konečná rozměrová tolerance by měly být vyhodnoceny společně s výstupními požadavky.

Automobilové trubky

Typické materiály:Trubky z uhlíkové oceli, nerezové oceli, mědi a hliníku pro brzdová potrubí, palivové systémy a klimatizační systémy vozidel.

scénář zákazníka:Dodavatel automobilových hadic používá FR-25 pro kontinuální výrobu vinutých hadic malého průměru. Pásový tažný systém zabraňuje opakovanému zrychlování a zpomalování spojenému s přerušovaným tažením, což pomáhá výrobci udržovat stabilnější kontinuální proces před následným řezáním a tvářením.

U automobilových trubek může být stav povrchu a rozměrová konzistence důležitější než dosažení nejvyšší možné rychlosti linky, protože vady mohou být po ohýbání, rozšiřování nebo montáži nákladné.

Lékařské a přístrojové trubky

Typické materiály:Nerezová ocel a další přesné slitiny používané pro trubky a součásti přístrojů o malém průměru.

scénář zákazníka:Výrobce zdravotnických prostředků používá FR-16 k tažení trubek z nerezové oceli malého průměru pro následné řezání a montáž. Nepřetržitý proces je vhodný, když jsou požadovány dlouhé, konzistentní délky trubek před rozřezáním materiálu na jednotlivé komponenty.

Pro lékařské a přístrojové aplikace je maximální rychlost obvykle méně důležitá než kontrola rozměrů, stav povrchu, stabilita nástrojů a sledovatelná kontrola kvality.

Elektrotechnika a všeobecné inženýrství

Malé měděné, hliníkové a ocelové trubky mohou být taženy a navíjeny pro elektrické součástky, přístrojové vybavení, součástky pro přenos tepla a další technické produkty. Integrovaná konfigurace navíjení je nejužitečnější tam, kde další proces může přijímat kontinuální cívkový materiál.

Standardní dodávka a konfigurace

Standardní balení stroje obsahujepásový tažný systém, hlavní motor, převodovka, držák matrice, pneumatický upínací systém, integrovaná navíjecí stanice, ovládací skříň PLC s HMI a standardními strojními součástmi.

Průvlaky pro konkrétní velikosti trubek se obvykle vybírají podle materiálu zákazníka a plánu průchodů a lze je uvést samostatně. Odvíječe, přídavná podávací zařízení, speciální navíjecí bubny, přizpůsobená automatizace a další předřazená nebo následná zařízení lze konfigurovat podle výrobní linky.

Obchodní podmínky: MOQ, cena a doručení

MOQ 1 kompletní sada stroje
Ceny založené na množství 1 sada / 2-4 sady / 5+ sad; konečná jednotková cena je uvedena podle modelu, konfigurace a objednaného množství
Obchodní období FOB Shenzhen Port, Čína; jiné Incoterms dostupné po dohodě
Platební lhůta 30% záloha po potvrzení objednávky; 70% zůstatek před odesláním po továrním akceptačním testu
Standardní dodací lhůta objednávky FR-16 / FR-25: přibližně 30-60 dní; FR-38 a přizpůsobené konfigurace: přibližně 60-90 dní
Urychlená objednávka Prioritní výroba může být uspořádána podle výrobní kapacity a konfigurace. Urychlené datum dodání musí být potvrzeno v obchodní nabídce před zadáním objednávky.
Záruka 12 měsíců od uvedení do provozu

Důležité:Dodací lhůta začíná po potvrzení technických specifikací, požadavků na výkres a obchodních podmínek. Vlastní lisovací nástroje, speciální automatizace, dovážené elektrické komponenty a požadavky na testování specifické pro zákazníka mohou ovlivnit konečný harmonogram dodávek.

Inženýrství a kontrola kvality

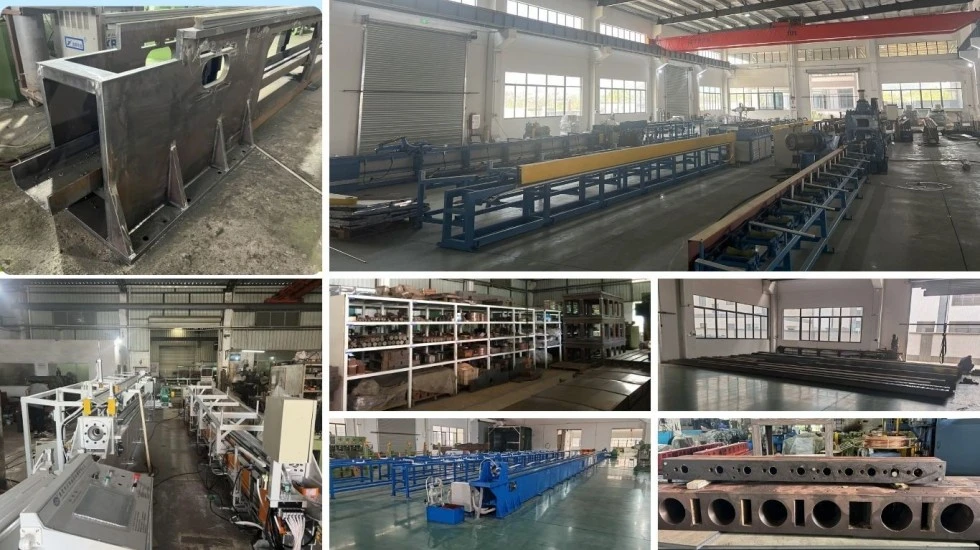
FangRong cold drawing machine manufacturing workshop

Automatický pásový stroj pro tažení za studena s navíječkou je navržen podle skutečného procesu tažení trubek zákazníka, nikoli pouze podle jmenovitého průměru trubky. Před výrobou může technický tým vyhodnotitjakost materiálu, počáteční velikost, konečná velikost, redukční poměr, požadovaná tažná síla, výrobní rychlost a požadavky na navíjení.

Výrobní proces

Cold drawing machine production process

1. Procesní inženýrství:Potvrďte materiál trubky, rozměry, uspořádání matrice, konfiguraci pásů a požadavky na navíjení.

2. Kontrola materiálu:Před obráběním zkontrolujte klínovou ocel, hřídele, ozubená kola, pásové komponenty a další nosné díly.

3. Přesné obrábění:Stroje pásových rámů a hlavních mechanických součástí podle technických výkresů a požadovaných tolerancí.

4. Mechanická montáž:Sestavte pásový pohon, převodovku, pneumatický upínací systém, držák matrice a navíjecí systém.

5. Electrical integration:Nainstalujte PLC, HMI, senzory, motory a řídicí komponenty a kompletní kabeláž stroje.

6. Uvedení PLC do provozu:Ověřte řízení rychlosti tažení, počítání délek, synchronizaci navíjení a sekvenci výměny cívek.

7. Tovární testování:Stroj je podroben chodu naprázdno a zátěžovému testu. Jsou-li k dispozici vzorky trubek zákazníka, lze výkon tažení a navíjení zkontrolovat pomocí skutečného materiálu.

8. Závěrečná kontrola:Zkontrolujte rozměry stroje, elektrické funkce, pneumatický provoz, mazání, bezpečnostní zařízení a stav hotové cívky.

9. Exportní obaly:Stroj je zabalen podle požadavků zámořské přepravy s ochranou proti vlhkosti, korozi a poškození při manipulaci.

Proč FangRong pro kreslicí stoly typu Crawler

FangRong drawbench manufacturing and engineering

Drawbench engineering od roku 1998.Společnost FangRong se již více než dvě desetiletí zaměřuje na tažení za studena a související zařízení pro tváření kovů. Inženýrské zázemí společnosti zahrnuje tchajwanské partnerství v oblasti kreslení a zařízení a následný nezávislý vývoj výroby.

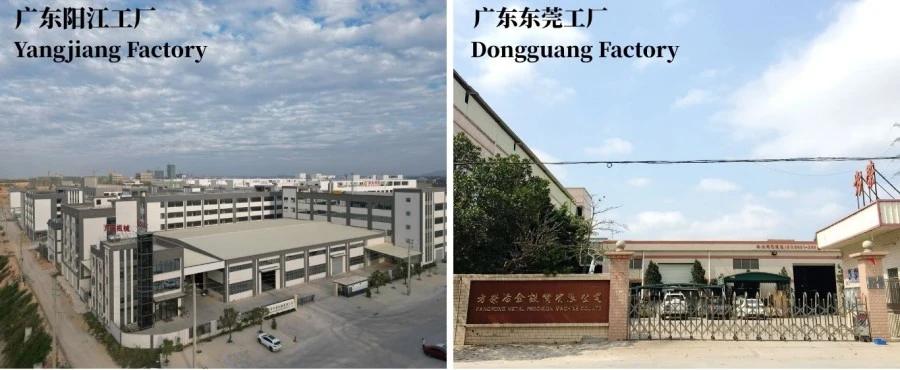
Dvě výrobní zařízení.Výrobní závody Dongguan a Yangjiang podporují mechanickou výrobu, montáž, testování a dodávky zařízení pro různé objemy zakázek.

Mezinárodní zkušenosti s montáží.Zařízení FangRong bylo dodáno zákazníkům ve více než 70 zemích a poskytlo praktické zkušenosti s různými materiály trubek, výrobními požadavky a továrními podmínkami.

Tovární akceptační testování.Před odesláním jsou zkontrolovány klíčové provozní funkce. U projektů, kde jsou vzorky zákazníků dodávány předem, lze proces tažení a navíjení testovat proti skutečnému výrobnímu materiálu.

Technická podpora založená na aplikacích.Technický tým může pomoci s výběrem matrice, výpočtem tažné síly, plánováním harmonogramu průchodů, konfigurací pásového podvozku, uspořádáním stroje a požadavky na navíjení. To je zvláště důležité při výměně přerušovaného tažení za souvislou rýsovací čáru.

Certifikace a platné normy

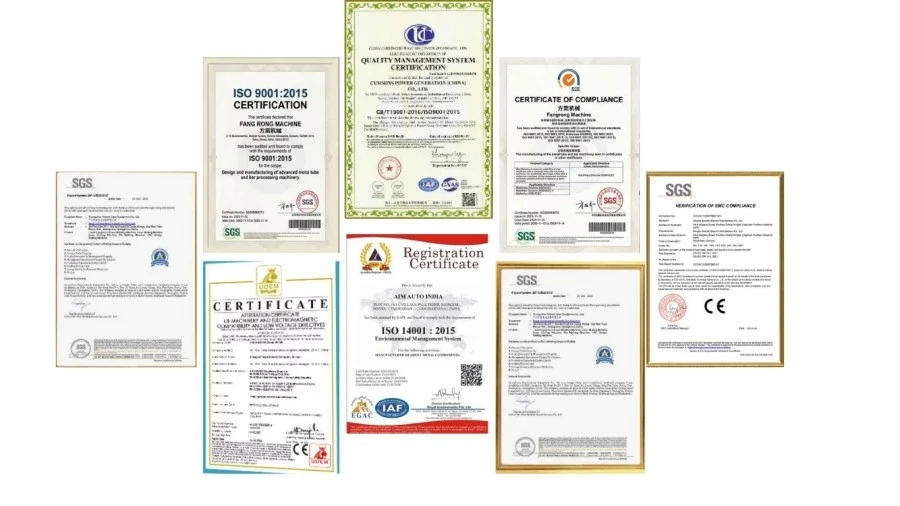
FangRong cold drawing machine certifications

ISO 9001:2015— Systém řízení kvality zahrnující návrh, výrobu, instalaci a servis. Certifikát č. UQ231211R1.

Označení CE— Standardní stroje FR jsou dodávány s dokumentací o shodě CE platnou pro konfiguraci stroje a příslušnými požadavky EU. Posouzení bezpečnosti strojního zařízení je založeno na příslušných požadavcíchSměrnice 2006/42/ESa související harmonizované normy.

Inspekce SGS— Pro dohodnuté specifikace stroje, výkon a bezpečnostní požadavky lze zajistit kontrolu třetí stranou.

Patentové portfolio— Společnost FangRong vyvinula patentované technologie týkající se tažného zařízení, držáků matric, napínacích mechanismů a dalších součástí pro tváření kovů.

Poznámka:Shoda CE závisí na konfiguraci. Pokud bude stroj dovážen do EU, měl by být potvrzen konečný technický soubor, prohlášení o shodě, bezpečnostní zařízení a elektrická konfigurace pro přesně dodaný stroj. Dokumentaci UKCA a další požadavky specifické pro trh lze projednat před výrobou.

Balení a doprava

Cold drawing machine export packaging and shipping

Automatický pásový stroj pro tažení za studena do cívky je připraven pro mezinárodní přepravu s exportně orientovaným balením a ochranou pro mechanické, elektrické a pneumatické komponenty. Konečný způsob balení závisí na rozměrech stroje, přepravní trase a na tom, zda je zařízení zasíláno jako kompletní stroj nebo v oddělených sekcích.

U zámořských projektů je před odesláním potvrzen seznam balení, rozměry stroje, hrubá hmotnost a nakládací uspořádání, takže kupující může předem připravit celní odbavení, vnitrozemskou přepravu a tovární vykládací zařízení.

Často kladené otázky

Q1: Jak si mohu vybrat mezi FR-16, FR-25 a FR-38?

Začněte se skutečným průměrem trubky a tažnou silou spíše než maximální rychlostí. FR-16 pokrývá φ5-φ16 mm a poskytuje 10 kN; FR-25 pokrývá φ10-φ25 mm a poskytuje 30 kN; FR-38 pokrývá φ10-φ40 mm a poskytuje 50 kN. Rovněž je třeba vzít v úvahu pevnost materiálu, počáteční průměr, konečný průměr a redukci na průchod.

Q2: Může automatický pásový stroj pro tažení za studena ke svitku čerpat měď a nerezovou ocel na stejném stroji?

Ano, řadu FR lze nakonfigurovat pro měď, hliník, nerezovou ocel, uhlíkovou ocel a vybrané speciální slitiny. Nemělo by se však předpokládat, že stejný stroj používá stejné raznice, mazání nebo parametry tažení pro každý materiál. Tvrdší materiály obecně vyžadují větší tažnou sílu a bližší kontrolu redukce a mazání.

Q3: Je 100 m/min normální produkční rychlost?

č. 100 m/min je maximální jmenovitá rychlost FR-38 za vhodných procesních podmínek. Skutečná rychlost výroby závisí na materiálu, rozměrech trubky, redukci, konstrukci matrice, mazání, požadavcích na povrch a podmínkách navíjení. Spuštění při maximální rychlosti je užitečné pouze tehdy, když celý proces dokáže udržet stabilní kvalitu při této rychlosti.

Q4: Jaká je výhoda pásového pohonu ve srovnání s hydraulickým táhlem?

Hlavním rozdílem je metoda stahování. Konvenční tažný stůl táhne tahy, zatímco pásový systém zajišťuje nepřetržité tažení založené na tření. To je výhodné pro dlouhé kontinuální trubky, protože to snižuje cykly stop-start a umožňuje, aby tažený produkt vstupoval přímo do navíječky.

Q5: Označí pásy pásů povrch trubky?

Správný tlak na pásovém podvozku, stav pásů, vyrovnání a procesní mazání jsou důležité. Nadměrný upínací tlak může poškodit citlivé povrchy, zatímco nedostatečný tlak může způsobit uklouznutí. Upínací systém je proto třeba upravit podle materiálu trubky a požadavků na povrch, spíše než jednoduše použít maximální tlak.

Q6: Jaké informace bych měl poskytnout pro cenovou nabídku?

Uveďte prosímdruh materiálu, počáteční průměr trubky, konečný průměr, tloušťka stěny trubky, pokud je to možné, požadovaná rychlost tažení, cílový výrobní výkon, rozměry cívky a dostupné napájení. Užitečný je také vzorek výkresu nebo existující rozvrh průchodů. Tyto parametry umožňují kontrolu požadované tažné síly a modelu stroje před cenovou nabídkou.

Q7: Obsahuje standardní stroj raznice?

Standardní stroj obsahuje tažný systém a držák matrice. Zápustky pro konkrétní velikosti trubek jsou vybírány podle materiálu a rozměrů zákazníka a jsou běžně nabízeny podle požadovaného procesu kreslení.

Q8: Může stroj vyrábět cívky automaticky?

Ano. Konfigurace řady FR zahrnuje integrovanou navíjecí stanici. Navíječka sleduje rychlost tažné linky a navíjí hotovou trubku na specifikovanou cívku nebo buben. Požadavky na délku cívky, napětí a přestavbu by měly být potvrzeny během technické specifikace.

Q9: Co je MOQ a jak množství ovlivňuje cenu?

Standardní MOQ je1 kompletní sada stroje. Je možné připravit nabídky na základě množství1 sada, 2-4 sady a 5+ sad. Konečná jednotková cena závisí nejen na množství, ale také na zvoleném modelu, nástrojích, konfiguraci navíjení, automatizaci a specifických požadavcích zákazníka.

Q10: Jaký je přepravní přístav FOB?

Standardní nabídka FOB je založena naPřístav Shenzhen, Čína. Pokud vaše logistická dohoda vyžaduje jiný čínský přístav, dodací lhůtu a náklady na vnitrozemskou dopravu lze přepočítat v nabídce.

Q11: Jak dlouho trvá standardní objednávka?

Standardní objednávky FR-16 a FR-25 obecně vyžadují30-60 dní. Obecně vyžadují FR-38 a stroje s přizpůsobenými konfiguracemi60-90 dní. Potvrzená dodací lhůta začíná po dokončení technických specifikací a podrobností objednávky.

Q12: Dokážete zvládnout naléhavou objednávku?

U naléhavých projektů lze projednat prioritní výrobu. Urychlená objednávka závisí na aktuální kapacitě továrny, dostupnosti komponent a konfiguraci stroje. Urychlené datum dodání by mělo být písemně potvrzeno v obchodní nabídce před zadáním objednávky.

Q13: Jaké platební podmínky jsou k dispozici?

Standardní způsob platby je30% záloha po potvrzení objednávky a 70% zůstatek před odesláním po továrním akceptačním testu. U kvalifikovaných projektů lze diskutovat o alternativních podmínkách.

Q14: Jaká kontrola se provádí před odesláním?

Stroj je zkontrolován na mechanický chod, elektrické funkce, pneumatické upínání, řízení rychlosti tažení, synchronizaci navíjení, bezpečnostní funkce a celkovou montáž. Když jsou zákazníkovi poskytnuty vzorky trubek, mohou být před odesláním uspořádány skutečné zkoušky tažení a navíjení.

Q15: Poskytujete školení pro instalaci a obsluhu?

Ano. FangRong může poskytnout pokyny k instalaci, podporu při uvádění do provozu a školení obsluhy. Školení může zahrnovat obsluhu stroje, výměnu matrice, běžnou údržbu, seřízení pásového podvozku a základní diagnostiku poruch. Přesné ujednání služby je potvrzeno podle projektu a destinace.

Otázka 16: Jaká záruka a podpora náhradních dílů je poskytována?

Standardní záruční doba je12 měsíců od uvedení do provozu. Běžné náhradní díly, jako jsou komponenty pásových podvozků, ozubená kola, těsnění a senzory, lze dodat podle konfigurace stroje. K dispozici je také vzdálená technická podpora pro problémy s provozem a údržbou.

Q17: Můžete otestovat stroj s naší skutečnou trubicí před odesláním?

Ano, kde zákazník může předem poskytnout reprezentativní materiál trubky a požadované informace o výkresu. Testování se skutečným materiálem je zvláště užitečné pro nové aplikace, protože umožňuje vyhodnotit tažnou sílu, rychlost, mazání, stav povrchu a výkon navíjení před dodáním.

Q18: Jaká tovární příprava je vyžadována před instalací?

Kupující by měl připravit požadovaný základ, kotevní pozice, elektrický zdroj, stlačený vzduch, mazací systém a manipulační zařízení podle konečného uspořádání stroje. FangRong může před odesláním poskytnout výkresy základů, informace o kotevních šroubech a požadavky na instalaci.

Odeslat dotaz
Kontaktní informace
Řekněte nám o svém materiálu, specifikacích produktu, výrobním procesu a požadavcích na vybavení. FangRong může diskutovat o vhodném stroji pro tažení za studena, protahovacích nástrojích, rovnacím stroji a přizpůsobených řešeních pro vaši aplikaci.
Hodnocení:
5.0
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout