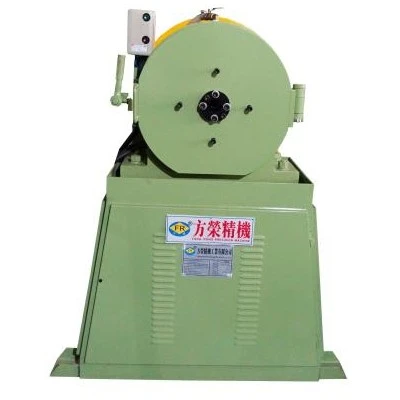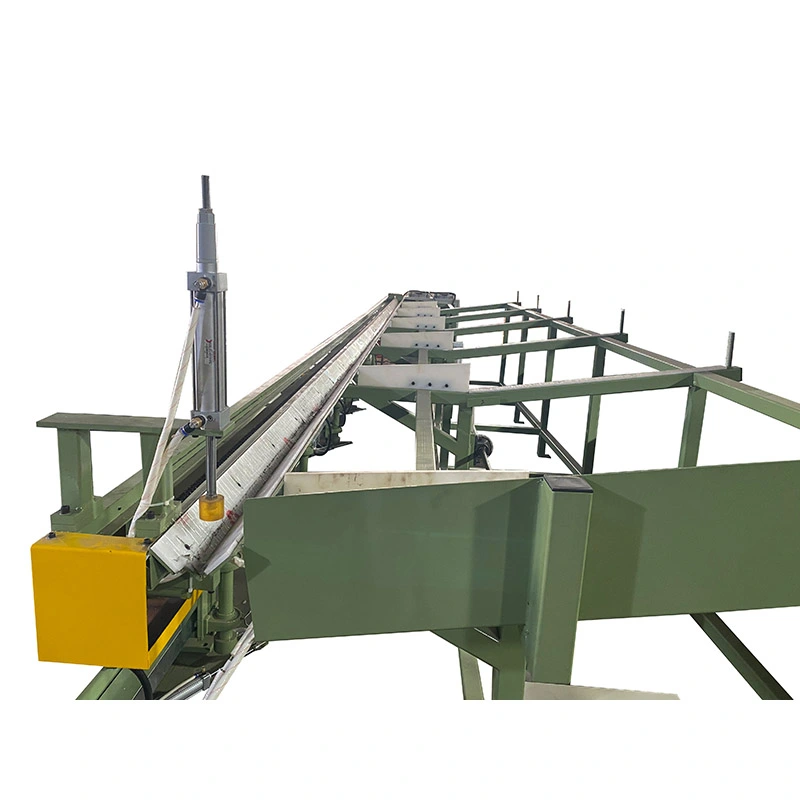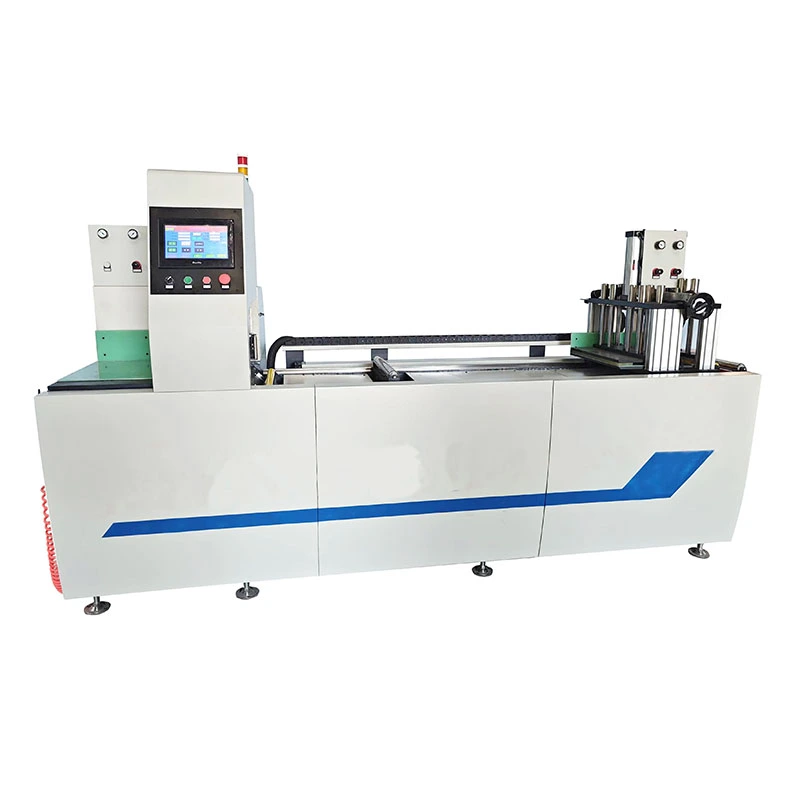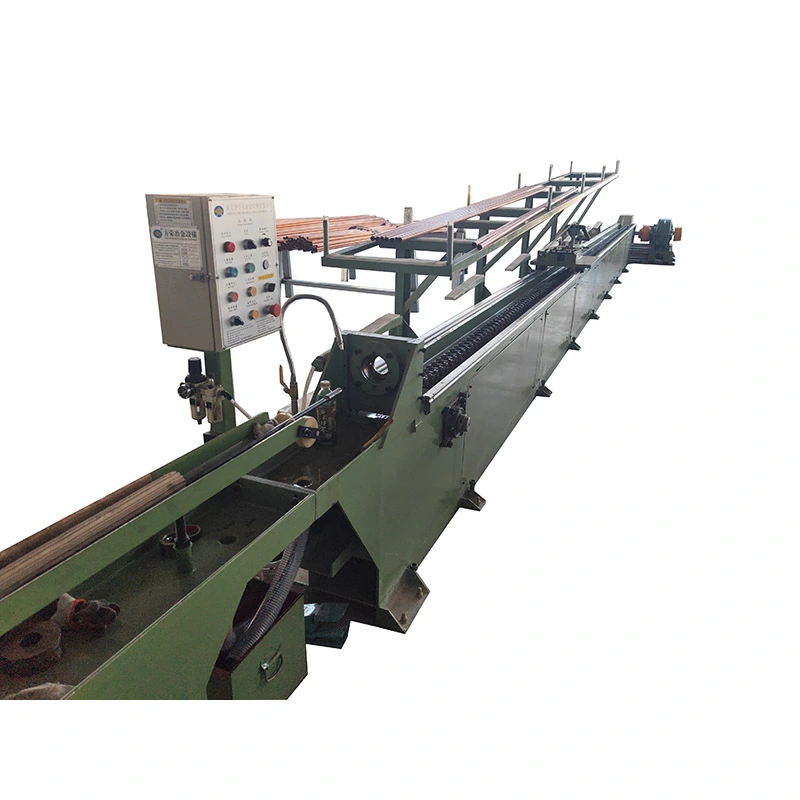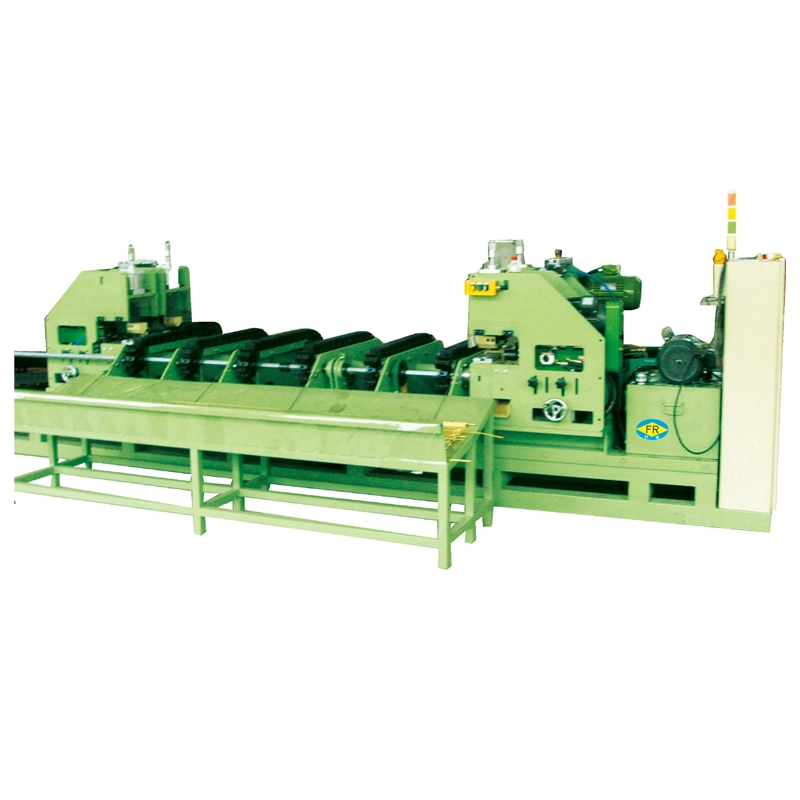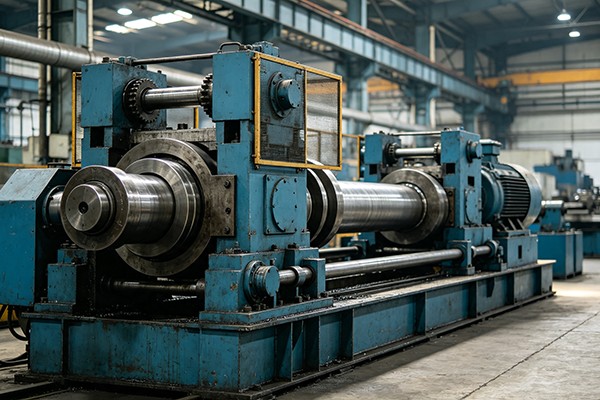
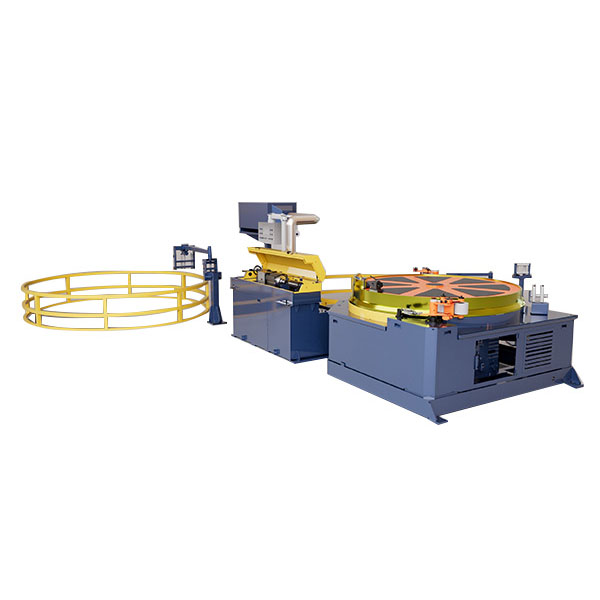
FangRongposkytujeStroj na tváření vnitřních závitů trubekpro průběžné tváření vnitřních závitů a spirálových drážek v měděných, nerezových, mosazných a hliníkových trubkách. S konfiguracemi FR-8 a FR-12 pokrývajícími průměry trubek 5–15 mm a rychlostmi tažení až 60 m/min je zařízení navrženo pro efektivní zpracování trubek v HVAC, chlazení, flexibilních hadicích a výrobě přesných trubek.
Tváření vnitřních závitů a drážek je důležitým procesem pro výrobce vyrábějící vysoce výkonné kovové trubky, ohebné trubky, trubky výměníků tepla a specializované součásti pro přenos tekutin. Na rozdíl od operací přerušovaného obrábění může systém kontinuálního tváření kombinovat podávání trubek, vnitřní tváření profilu, řízené tažení a automatické navíjení v jedné výrobní sekvenci. To pomáhá omezit opakovanou manipulaci při zachování stabilního pohybu trubky a konzistentních podmínek tvarování.
Stroj na tváření vnitřního závitu trubek FangRong je k dispozici v konfiguracích FR-8 a FR-12. Model FR-8 podporuje trubky o průměru 5–10 mm s rychlostmi tažení 15–30 m/min, zatímco FR-12 zvládá trubky o průměru 8–15 mm rychlostí 40–60 m/min. Konečná konfigurace může být přizpůsobena materiálu trubky, tloušťce stěny, vnitřnímu profilu, stoupání, rychlosti výroby a průměru cívky.
Obsah
- Jak funguje stroj na tváření vnitřních závitů trubek?
- Jaké jsou klíčové vlastnosti kontinuálního tváření vnitřních závitů?
- Jaké jsou hlavní specifikace stroje?
- Jak by měli výrobci vybrat správný stroj?
- Kde se tento stroj používá?
- Jaké výrobní problémy může vyřešit?
- Jak FangRong přistupuje k výrobě strojů?
- Často kladené otázky
- Jak můžete zahájit svůj projekt zpracování trubek?
Jak funguje stroj na tváření vnitřních závitů trubek?
Stroj na tváření vnitřních závitů trubek je navržen tak, aby umožňoval nepřetržitý pohyb trubek. Namísto samostatného zpracování jednotlivých sekcí trubky vstupuje trubka do podávacího systému a nepřetržitě se pohybuje vnitřní tvarovací sekcí. Řízený tvářecí nástroj vytváří požadovaný šroubovitý závit nebo drážku na vnitřním povrchu, zatímco trakční systém udržuje stabilní pohyb.
1. Řízené podávání trubic
Přiváděcí sekce vede trubici směrem k tvarovací oblasti řízenou rychlostí. Přesné vyrovnání je důležité, protože nadměrné odchylky mohou ovlivnit hloubku tváření, konzistenci stoupání a konečný vnitřní profil.
2. Formování vnitřního profilu
Tvarovací systém vytváří vnitřní šroubovicový profil prostřednictvím řízené deformace, spíše než spoléhání na konvenční řezání s úběrem materiálu. Tato metoda je vhodná zejména pro kontinuální výrobu, kde je důležitá stabilní rozteč a opakovatelná vnitřní geometrie.
3. Kreslení a trakce
Po vstupu do tvářecí sekce je trubka nepřetržitě tažena strojem. Tažnou sílu a pracovní rychlost lze upravit podle materiálu a rozměrů trubky, což pomáhá udržovat stabilní výrobní podmínky.
4. Automatické navíjení
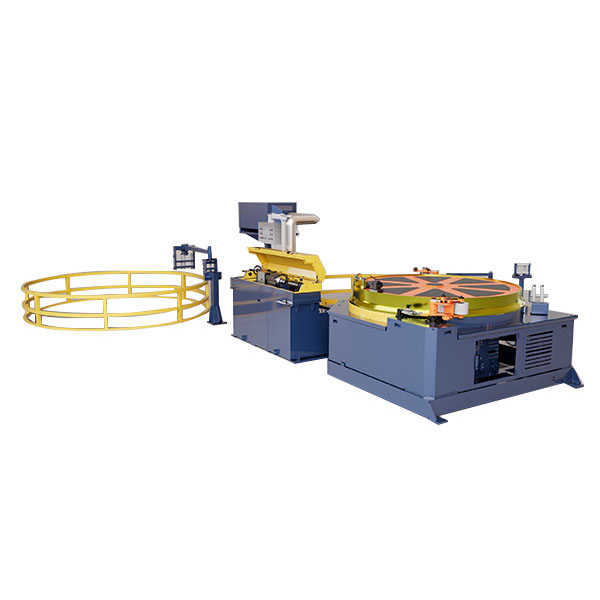
Po vytvoření vnitřního profilu může být hotová trubka automaticky navinuta do svitku. Tím se omezí mezilehlá ruční manipulace a proces se snáze spojí s předřazeným nebo následným zařízením na zpracování trubek.
Jaké jsou klíčové vlastnosti kontinuálního tváření vnitřních závitů?
Pro výrobce trubek není výkon stroje určován pouze schopností tváření. Nepřetržitá výroba také vyžaduje koordinované systémy podávání, trakce, nástrojů a navíjení.
- Průběžné zpracování:Tváření, tažení a navíjení trubek může fungovat jako spojený výrobní proces.
- Vnitřní spirálové tvarování:Tvarovací systém vytváří vnitřní závity nebo drážky po délce trubky.
- Kompatibilita více materiálů:Konfigurace mohou být vyvinuty pro měděné, nerezové, mosazné, hliníkové a další vhodné kovové trubky.
- Nastavitelné výrobní parametry:Pracovní rychlost a podmínky tažení lze zvolit podle specifikace materiálu a trubky.
- Automatické navíjení:Hotové trubky lze shromažďovat do cívek, což snižuje další práci při převíjení.
- Integrace výrobní linky:Zařízení lze nakonfigurovat pro připojení ke stávajícím linkám na zpracování trubek.
- Vlastní nářadí:Tvarovací nástroje lze přizpůsobit požadovaným rozměrům trubky, rozteči a vnitřnímu profilu.
Jaké jsou hlavní specifikace stroje?
FangRong v současné době nabízí dvě standardní konfigurace pro různé velikosti trubek a výrobní požadavky. Následující specifikace poskytují praktickou referenci pro počáteční výběr stroje.
| Specifikace | FR-8 | FR-12 |
|---|---|---|
| Síla kreslení | 2 T | 5 t |
| Průměr trubky | 5–10 mm | 8–15 mm |
| Rychlost kreslení | 15–30 m/min | 40–60 m/min |
| Průměr cívky | 600–1000 mm | 800–1200 mm |
| Hlavní motor | 15 kW | 22 kW |
| Variabilní ovladač | 18 kW | 30 kW |
Skutečné provozní parametry by měly být potvrzeny podle materiálu trubky, vnějšího průměru, tloušťky stěny, požadovaného vnitřního profilu, rozteče, výrobní kapacity a požadavků na hotovou cívku. Vlastní konfigurace jsou k dispozici, když standardní specifikace plně neodpovídají výrobní lince.
Jak by měli výrobci vybrat správný stroj?
Volba stroje na tváření vnitřního závitu pouze na základě výkonu motoru nebo maximální rychlosti může vést k nevhodné konfiguraci výroby. Spolehlivějším přístupem je vyhodnocení celého požadavku na zpracování trubek.
Materiál trubky
Měď, nerezová ocel, mosaz a hliník mají různé mechanické vlastnosti a chování při tváření. Zvolená tvářecí síla, nástroje a provozní parametry by proto měly odpovídat zpracovávanému materiálu.
Průměr trubky a tloušťka stěny
Rozměry trubek přímo ovlivňují konfiguraci stroje. FR-8 je určen pro trubky 5–10 mm, zatímco FR-12 pokrývá 8–15 mm. Při požadavku na přizpůsobenou konfiguraci by měla být uvedena také tloušťka stěny.
Požadavky na vnitřní závit nebo drážku
Požadovaný vnitřní profil a rozteč určují vhodné tvářecí nástroje. Výrobci vyrábějící více specifikací trubek by měli při plánování zařízení zvážit flexibilitu nástrojů.
Rychlost výroby
Cílový výstup je dalším důležitým faktorem. Pro střední rychlost výroby zahrnující menší trubky může být vhodná konfigurace FR-8. Požadavky na vyšší rychlost a větší tažnou sílu mohou vyžadovat konfiguraci FR-12.
Dokončený průměr cívky
Systém vinutí by měl být zvažován společně s požadovanou konečnou velikostí cívky. Různá výrobní uspořádání mohou vyžadovat různé konfigurace navíjení a manipulační uspořádání.
Kde se tento stroj používá?
Kontinuální tváření vnitřních závitů a drážek může podporovat řadu aplikací výroby trubek, kde vnitřní geometrie přispívá k výkonu produktu nebo požadavkům na montáž.
- Výroba vzduchotechnických a vzduchotechnických trubek
- Zpracování chladicích a výměníkových trubek
- Výroba flexibilní nerezové hadice
- Výroba plynových hadic
- Vodovodní a instalatérské komponenty
- Výroba vlnitých kovových trubek
- Automobilové flexibilní hadice
- Průmyslové potrubí pro přenos kapalin
- Přesná výroba kovových trubek
Pro aplikace s měděnými trubkami lze vytvořit vnitřní spirálové drážky pro specializované aplikace přenosu tepla v klimatizačních a chladicích systémech. Konečné nástroje a provozní parametry by měly být určeny ze skutečné specifikace trubky a aplikace.
Jaké výrobní problémy může vyřešit?
Tradiční zpracování trubek může zahrnovat více nezávislých operací, ruční podávání, opakované nastavení a samostatné převíjení. Tyto kroky mohou prodloužit dobu zpracování a přinést příležitosti pro problémy se zarovnáním nebo konzistencí.
| Produkční výzva | Přístup kontinuálního tváření | Potenciální produkční přínos |
|---|---|---|
| Opakované ruční podávání | Nepřetržité podávání sondou | Méně střední manipulace |
| Nestabilní vyrovnání trubek | Řízené podávání a polohování | Konzistentnější podmínky tvarování |
| Samostatné tvářecí operace | Integrované tváření a tažení | Zjednodušený výrobní tok |
| Ruční převíjení | Automatické navíjení cívky | Snížená manipulace po formování |
| Různé specifikace trubek | Konfigurovatelné nástroje a parametry | Větší flexibilita výroby |
Primární hodnotou kontinuální konfigurace je koordinace procesu. Spojením podávání, vnitřního tvarování, trakce a navíjení do jedné výrobní sekvence mohou operátoři strávit více času kontrolou parametrů a kontrolou kvality, než přemísťováním sekcí trubek mezi samostatnými operacemi.
Jak FangRong přistupuje k výrobě strojů?
Společnost FangRong se zabývá tažením za studena, rovnáním a výrobou souvisejících metalurgických zařízení od roku 1998. Její výrobní proces zahrnuje konstrukční návrh, konstrukční výrobu, obrábění, výrobu tvářecích nástrojů, montáž, kalibraci a testování.
Klíčové mechanické součásti, jako jsou průvlaky, vodicí kola a vnitřní tvarovací hlavy, jsou vyráběny podle jejich provozních požadavků. V závislosti na komponentě se pro podporu rozměrové stability a provozní výkonnosti používají procesy obrábění a tepelného zpracování.
Před odesláním je kompletní zařízení zkontrolováno z hlediska mechanické struktury, provozu převodovky, tvářecích součástí, elektrického ovládání, pohybu trubek a koordinace mezi pohonem a řídicími systémy. Zakázkové stroje lze také kontrolovat podle dohodnutých specifikací trubek a výrobních požadavků.
Kvalita a technické údaje
- Certifikace ISO 9001
- Shoda CE
- Podpora inspekce SGS
- 32 patentů na vynálezy
- Více než 100 patentů užitných vzorů
- Výrobní závody v Dongguan a Yangjiang, Guangdong
- Více než 26 let zkušeností v souvisejících metalurgických zařízeních
FangRong také poskytuje pokyny k instalaci, školení operátorů, technickou podporu a služby náhradních dílů. Standardní záruční doba je 12 měsíců, s výjimkou běžných opotřebitelných dílů.
Často kladené otázky o strojích na tváření vnitřního závitu
Jaké materiály lze zpracovat?
Stroj lze nakonfigurovat pro měděné, nerezové, mosazné, hliníkové a další vhodné kovové trubky. Podmínky tváření závisí na vlastnostech materiálu, rozměrech trubky a požadovaném vnitřním profilu.
Jaký průměr trubky zvládnou standardní modely?
FR-8 je určen pro průměry trubek 5–10 mm, zatímco FR-12 pokrývá 8–15 mm. Pro aplikace mimo tyto standardní rozsahy lze prodiskutovat vlastní konfigurace.
Jaký je rozdíl mezi FR-8 a FR-12?
FR-8 poskytuje tažnou sílu 2 T a rozsah rychlosti tažení 15–30 m/min. FR-12 poskytuje tažnou sílu 5 T a rozsah rychlosti tažení 40–60 m/min, díky čemuž jsou tyto dvě konfigurace vhodné pro různé velikosti trubek a výrobní požadavky.
Mohou být vnitřní závity nebo drážky vytvářeny nepřetržitě?
Ano. Stroj je navržen pro nepřetržitý pohyb trubky a může vytvořit vnitřní šroubovitý závit nebo drážku podél požadované délky trubky bez samostatného zpracování každé části trubky.
Lze jej integrovat se stávající výrobní linkou?
Ano. Zařízení může být integrováno s upstream nebo downstream systémy pro zpracování trubek. Způsob připojení by měl být naplánován podle podávání trubek, rychlosti výroby, manipulace s cívkou a stávajícího uspořádání továrny.
Jaké informace by měly být poskytnuty při žádosti o cenovou nabídku stroje?
Výrobci by měli poskytnout materiál trubky, vnější průměr, tloušťku stěny, profil vnitřního závitu nebo drážky, stoupání, cílovou rychlost výroby, průměr hotového svitku, očekávanou výrobní kapacitu a informace o stávající výrobní lince, pokud je to možné.
Lze stroj přizpůsobit?
Ano. Konfigurace stroje, tvářecí nástroje, pracovní parametry a uspořádání výrobní linky mohou být přizpůsobeny podle materiálu trubky, rozměrů, požadavků na tváření a výrobních podmínek.
Jak můžete zahájit svůj projekt zpracování trubek?
Výběr správného zařízení pro vnitřní tváření vyžaduje více než jen porovnávání specifikací stroje. Materiál trubky, průměr, tloušťka stěny, vnitřní profil, rozteč, cílová rychlost, rozměry cívky a požadavky na integraci linky by měly být posuzovány společně. Pokud plánujete novou výrobní linku trubek nebo modernizujete stávající proces, poskytněte své specifikace trubek a výrobní cíle společnosti FangRong pro vhodnou konfiguraci zařízení.Kontaktujte násdnes prodiskutujte vaši aplikaci, potvrďte vhodný model stroje a prozkoumejte přizpůsobené řešení stroje na tváření vnitřního závitu trubek pro vaše výrobní požadavky.