Produkty
Produkty

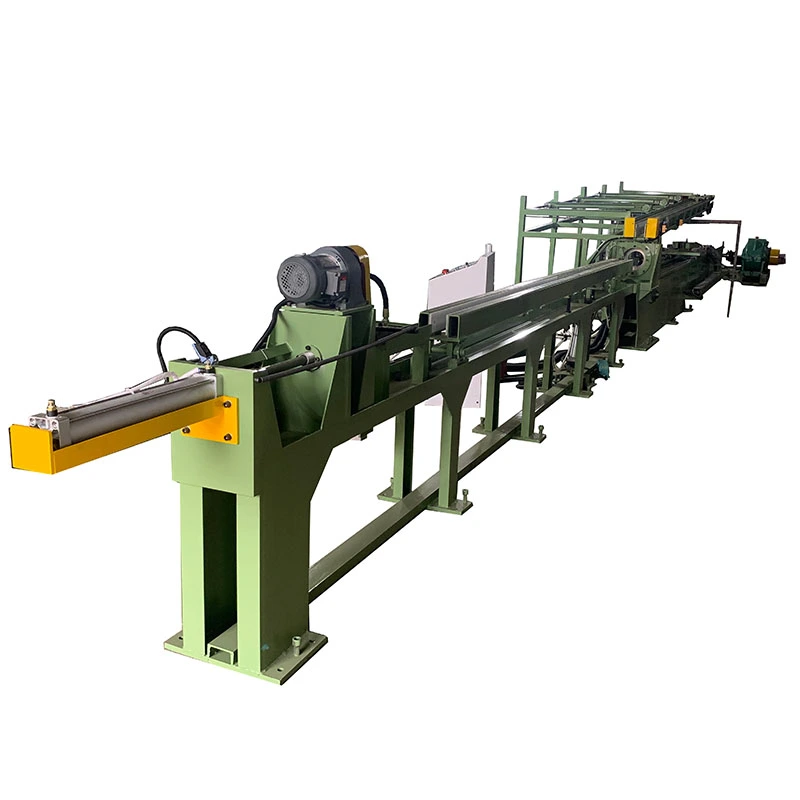
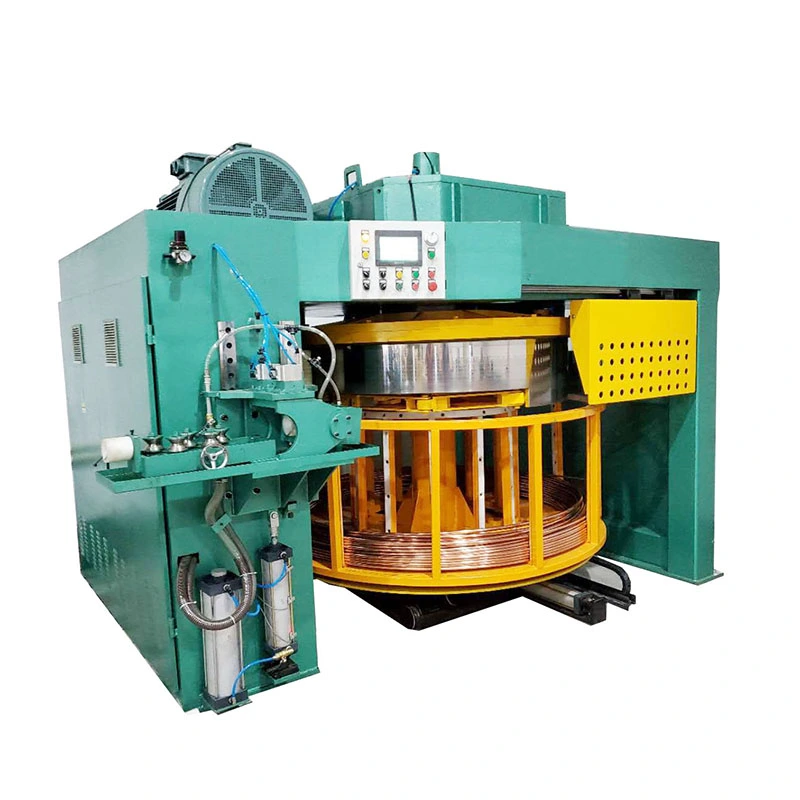
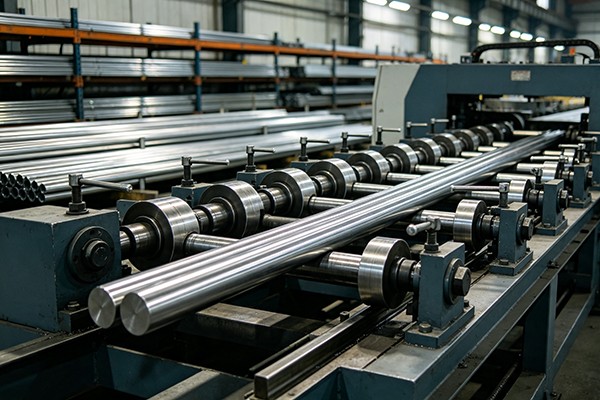
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.

Rotační swager stroje z uhlíkové oceli
  • Rotační swager stroje z uhlíkové oceliRotační swager stroje z uhlíkové oceli
  • Rotační swager stroje z uhlíkové oceliRotační swager stroje z uhlíkové oceli
  • Rotační swager stroje z uhlíkové oceliRotační swager stroje z uhlíkové oceli
  • Rotační swager stroje z uhlíkové oceliRotační swager stroje z uhlíkové oceli
  • Rotační swager stroje z uhlíkové oceliRotační swager stroje z uhlíkové oceli

Rotační swager stroje z uhlíkové oceli

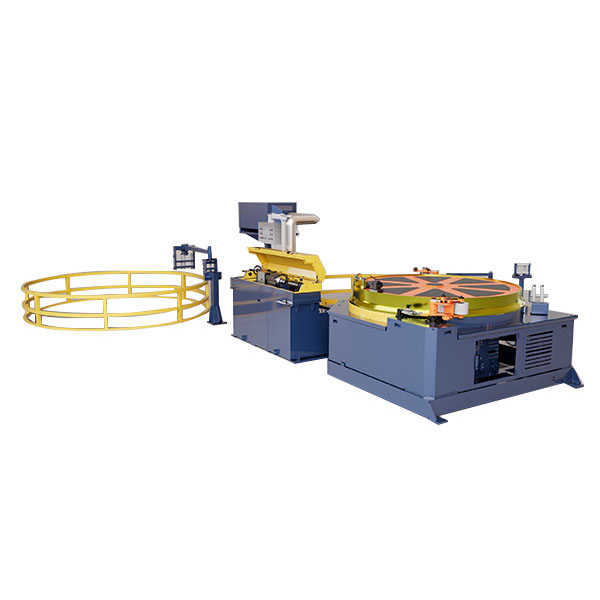
Rotační swagerový stroj z uhlíkové oceli redukuje konce trubek, trubek, tyčí a tyčí z uhlíkové oceli radiálním zatloukáním před tažením, závitováním nebo jinými procesy. Rotující matrice opakovaně narážejí na materiál z více směrů, aby vytvořily zmenšený konec bez odebírání materiálu. Tento proces pomáhá udržovat soustřednost trubky a omezuje deformaci. Je vhodný pro válcovny ocelových trubek, linky pro tažení za studena a aplikace pro zpracování kovů.
Hodnocení: 5.0
(Počet hodnocení: 1)

Rotační swager z uhlíkové oceli zmenšuje vnější průměr trubek, trubek, masivních tyčí a tyčí z uhlíkové oceli radiálním kováním. Během otáčení vřetena obchází obrobek více zápustek a postupně vytváří požadovaný zmenšený konec bez odřezávání materiálu.

Pro tažení za studena a linky pro tažení trubek se stroj používá k přípravě menšího konce trubky nebo tyče, který může vstoupit do tažného nástroje. Stejný proces lze použít před řezáním závitů, ohýbáním, kováním, obráběním a dalšími operacemi, které vyžadují zmenšený konec obrobku.

Carbon Steel Rotary Swager Machine Carbon Steel Rotary Swaging Machine for Steel Tube End Reduction Carbon Steel Tube Rotary Swager Machine Carbon Steel Bar Rotary Swaging Machine Carbon Steel Rotary Swager Machine Die Forming

Kde se při zpracování oceli používá rotační kování

Před další tvářecí operací je často vyžadován zmenšený konec. Například na lince pro tažení za studena může být původní průměr trubky příliš velký na to, aby prošel tažnou matricí. Rotační pěchování zmenšuje zvolenou část konce trubky, takže ji lze vložit do matrice.

U plných tyčí a tyčí se stejný princip používá, když je potřeba menší počáteční sekce pro tažení, kování, obrábění nebo řezání závitů. Požadovaná redukce je určena výchozím průměrem, jakostí materiálu, konečným průměrem a délkou redukovaného úseku.

Díky tomu je rotační pěchovačka spíše přípravným strojem než náhradou za navazující tažné nebo tvářecí zařízení.

Rotační swager ve srovnání s hydraulickým ukazovacím strojem

Položka Rotační Swager Machine Hydraulický ukazovací stroj
Metoda tváření Opakované radiální kování rotačními zápustkami Hydraulické válce pohánějí tvářecí nástroje
Deformace materiálu Materiál je postupně stlačován kolem obrobku Materiál je formován řízeným pohybem matrice
Typické použití Zmenšené konce trubek a tyčí před tažením nebo dalším zpracováním Tvarování konců trubek a zaměřování tam, kde je preferováno hydraulické lisování
Rozsah materiálu Trubky, trubky, tyče a pruty z uhlíkové oceli; závislé na konfiguraci Vhodný materiálový rozsah závisí na konfiguraci stroje a formy
Koncová geometrie Zmenšený nebo zkosený konec tvořený sadou matrice Tvarovaný konec podle konstrukce hydraulické matrice
Charakteristika procesu Opakovaný náraz z více směrů Přítlačná síla působící přes hydraulické válce

Lepší volba závisí na materiálu, počátečních rozměrech, požadované geometrii konce, délce redukce, rychlosti výroby a na tom, jak se stroj spojí s dalším procesem. U linky pro tažení za studena by měly být tyto parametry potvrzeny společně, spíše než výběr pěchy pouze podle maximálního průměru trubky.

Jak rotační pila z uhlíkové oceli tvoří konec

Kulovací hlava obsahuje několik kalených matric uspořádaných kolem obrobku. Během provozu se vřeteno otáčí a matrice se opakovaně dotýkají trubky nebo tyče z různých směrů.

Jak se obrobek pohybuje oblastí matrice, materiál je postupně stlačován směrem k požadovanému průměru. Protože proces formuje kov namísto jeho odstraňování řezáním, zmenšená část zůstává součástí původního obrobku.

Profil formy určuje tvar tvářené části. Změna sady matric umožňuje výrobu různých redukovaných průměrů a délek zakončení.

Co ovlivňuje velikost zmenšeného konce?

Samotná kapacita stroje neurčuje konečný špičatý nebo redukovaný konec. Je třeba vzít v úvahu počáteční vnější průměr, tloušťku stěny trubky, typ materiálu, požadovaný konečný průměr, délku redukce a geometrii formy.

Pro zpracování trubek je tloušťka stěny obzvláště důležitá. Trubka a plná tyč se stejným vnějším průměrem se při radiálním tváření nechovají stejně. Proces kreslení, který následuje, také potřebuje dostatečně zkrácenou délku a vhodný přechod do sekce plné velikosti.

Z tohoto důvodu může FangRong vybrat konfiguraci stroje a matrice podle skutečné specifikace trubky nebo tyče, spíše než používat maximální průměr stroje jako jediné výběrové kritérium.

Modely strojů FR-25, FR-76 a FR-100

Aktuální řada strojů FangRong zahrnuje modely FR-25, FR-76 a FR-100. Jejich hlavní rozdíly jsou maximální průměr obrobku, minimální redukovaný průměr, délka matrice, konfigurace motoru, velikost stroje a hmotnost.

Parametr FR-25 FR-76 FR-100
Max. průměr smršťovací trubky φ25 × T2,0 mm φ76 × T4,0 mm φ100 × T4,0 mm
Min. průměr smršťovací trubky φ6 mm; změna spodní matrice φ3mm φ10 mm; změna spodní matrice φ6mm φ10 mm; změna spodní matrice φ6mm
Zemřít množství 4 4 4
Délka matrice 60 mm 100 mm 118 mm
Vřetenový motor 4KW-4N 9KW*6N 15KW-6N
Rychlost vřetena 238 ot./min 220 ot./min 220 ot./min
Hmotnost 1200 kg 2000 kg 2500 kg
Rozměry (D × Š × V) 900 × 1000 × 1300 mm 1000 × 1150 × 1350 mm 1200 × 1200 × 1450 mm

Výše uvedené specifikace jsou orientační. Skutečné parametry stroje se mohou lišit podle požadavků na materiál a zpracování. K dispozici jsou vlastní specifikace a konfigurace matrice.

Jak vybrat model stroje

FR-25 je určen pro menší obrobky, s maximálním průměrem smršťovací trubky φ25 × T2,0 mm. FR-76 rozšiřuje pracovní rozsah na φ76 × T4,0 mm, zatímco FR-100 zpracuje obrobky až do φ100 × T4,0 mm podle uvedených specifikací.

Model by měl být vybrán ze skutečných procesních dat. Nabídka obvykle vyžaduje typ materiálu, průměr trubky nebo tyče, tloušťku stěny trubek, požadovaný zmenšený průměr, zkrácenou délku konce, délku obrobku a očekávanou výrobní kapacitu.

Pokud bude rotační swagerový stroj z uhlíkové oceli instalován před strojem pro tažení za studena, poskytnutí velikosti tažného nástroje a požadovaného vstupního konce je také užitečné pro určení konfigurace nástroje.

Aplikace na zpracování trubek a tyčí z uhlíkové oceli

Studené čáry kreslení
Péčka připravuje konce trubek nebo tyčí, takže obrobek může vstoupit do tažnice. Toto je jedna z hlavních aplikací pro rotační pěchování.

Výroba trubek z uhlíkové oceli
Používá se ke zmenšení vybraných konců trubek před tažením a dalšími následnými tvářecími operacemi.

Zpracování ocelových tyčí a tyčí
Pevné tyče a tyče lze na konci zmenšit pro operace tažení, kování, obrábění nebo řezání závitů.

Automobilové komponenty
Vhodné pro přípravu ocelových hřídelí, trubek, tyčí a dalších součástí, které vyžadují zmenšený průřez před následným zpracováním.

Konstrukce a zpracování konstrukční oceli
Může být použit pro ocelové tyče a trubkové výrobky, kde je třeba zmenšit konec obrobku pro další výrobu.

Strojírenství
Používá se jako proces konečné přípravy před obráběním, montáží, kreslením nebo jinými přesnými kovoobráběcími operacemi.

Ropné a plynárenské zařízení
Použitelné pro trubky z uhlíkové oceli a další ocelové obrobky používané v průmyslových zařízeních, potrubích a souvisejících výrobních procesech, v závislosti na materiálových a rozměrových požadavcích.

Zkušenosti s výrobou a vybavením FangRong

Společnost FangRong byla založena v roce 1998 a má více než 26 let zkušeností v oblasti rovnacích strojů, zařízení pro tažení za studena a souvisejících metalurgických strojů.

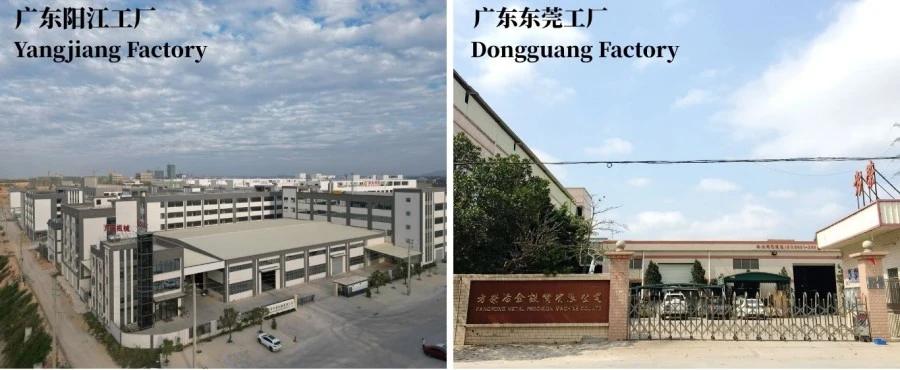
Společnost provozuje dva výrobní závody: Dongguan Fangrong Metallurgical Equipment Co., Ltd. ve městě Dalang, město Dongguan, a Yangjiang Fangrong Machinery Co., Ltd. v okrese Yangdong, město Yangjiang.

Zařízení FangRong bylo dodáno více než 10 000 zákazníkům a používá se ve více než 60 průmyslových odvětvích. Produkty jsou vyváženy do více než 60 zemí a regionů.

FangRong Carbon Steel Rotary Swager Machine Manufacturer

Závod v Dongguanu je ústředím a hlavní výrobní základnou, kde se vyrábějí stroje pro tažení za studena, rovnací stroje, zařízení na válcování závitů a související stroje. Závod Yangjiang poskytuje další výrobní kapacitu a podporuje dodávky zařízení.

FangRong také provádí interní testování provozu stroje, přesnosti přímosti, provozní stability a kompatibility materiálů.

FangRong Metal Processing Equipment Factory

Strojní výroba a kontrola

Rotační pila z uhlíkové oceli se vyrábí v několika výrobních fázích, od přípravy materiálu a obrábění až po montáž, elektroinstalaci, testování a konečné balení.

Rám a mechanické díly

Ocelové plechy, hřídele, konstrukční díly a další komponenty jsou připraveny podle konstrukce stroje. V případě potřeby se používá řezání, vrtání, frézování, soustružení a další obráběcí operace.

Sestava pěchovací hlavy a matrice

Vřeteno, držák matrice, matrice a související části převodovky jsou sestaveny a kontrolovány jako kompletní tvářecí systém. Rozměry matrice jsou přizpůsobeny požadovanému redukčnímu rozsahu.

Pohony a elektroinstalace

Pohon vřetena, motor, elektrická skříň, ovládací prvky a bezpečnostní komponenty jsou instalovány a zapojeny před uvedením stroje do provozu.

Zkušební provoz

Před odesláním je stroj spuštěn, aby se zkontroloval chod vřetena, tváření, vibrace, elektrické ovládání a provozní stabilita. V případě potřeby lze k ověření výsledku tváření použít vzorek materiálu.

Závěrečná kontrola a balení

Po kontrole je stroj připraven k přepravě s ochranným obalem vhodným pro mezinárodní zásilku.

Carbon Steel Rotary Swager Machine Manufacturing Process

Certifikace a patenty

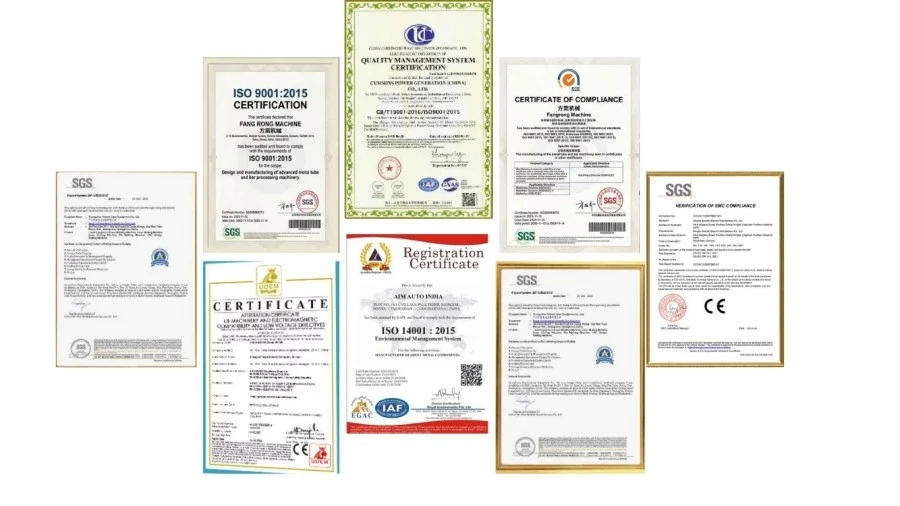
FangRong Machinery ISO9001 and CE Certification

ISO9001:2015— Systém řízení kvality zahrnující návrh, výrobu, instalaci a servis. Certifikát č. UQ231211R1.

Značka CE— Zařízení je v souladu se směrnicí o strojních zařízeních 2006/42/ES, včetně bezpečnostních ustanovení, jako jsou nouzové zastavení, dvouruční ovládání a světelné závory.

Inspekce SGS— Nezávislá kontrola týkající se výkonu stroje a funkcí souvisejících s bezpečností.

Patenty— FangRong je držitelem 32 patentů na vynálezy a více než 100 patentů na užitné vzory. Příklady zahrnují patent 2013207829011 pro zařízení na napínání řetězu, 2008300532117 pro vícepramenný držák matrice a ZL2015 2 0842922.7 pro rychlovýměnný trnový systém.

Balení a expedice

Carbon Steel Rotary Swager Machine Packaging for Shipment

Před odesláním je stroj zkontrolován, chráněn proti poškození při přepravě a zabalen podle způsobu přepravy a rozměrů stroje. Uspořádání balení lze projednat podle požadavků na naložení kontejneru a místa určení.

FAQ

Proč se před tažením trubek z uhlíkové oceli za studena používá rotační kování?

Před tažením za studena musí být konec trubky obvykle dostatečně zmenšen, aby se dostal do tažnice. Rotační pěchování tvoří tuto menší část radiálním stlačením namísto řezání konce trubky. Zmenšený řez pak může být použit jako vstupní konec pro operaci kreslení. Požadovaný průměr a délka konce by měly být určeny z tažnice a následujícího procesu.

Jak se liší rotační kování od obrábění konce trubky?

Obrábění odstraňuje materiál z obrobku, zatímco rotační pěchování mění tvar stávajícího materiálu opakovaným radiálním nárazem. Pro přípravu konců trubek a tyčí proces pěchování redukuje zvolenou sekci, aniž by produkoval stejný typ třísek generovaných soustružením nebo řezáním.

Může rotační kleště redukovat jak trubky z uhlíkové oceli, tak masivní tyče?

Ano. Rotační swagerový stroj z uhlíkové oceli lze nakonfigurovat pro trubky, trubky, masivní tyče a tyče z uhlíkové oceli. Zpracování trubek a tyčí by však nemělo být považováno za stejnou aplikaci. Vnější průměr trubky, tloušťku stěny, jakost materiálu a cílový redukovaný průměr je třeba při výběru formy a konfigurace stroje posuzovat odděleně od průměru plné tyče.

Jak tloušťka stěny trubky ovlivňuje proces pěchování?

Tloušťka stěny ovlivňuje, jak trubka reaguje na radiální kompresi, a proto je třeba ji zahrnout do výběru stroje. Například trubka φ25 × T2,0 mm má jiné požadavky na tvarování než plná tyč φ25 mm. U trubkových aplikací by nabídka měla zahrnovat vnější průměr a tloušťku stěny spíše než samotný vnější průměr.

Jak se určí konečný redukovaný průměr?

Konečný průměr souvisí hlavně s výchozím průměrem, materiálem, požadovanou redukcí, geometrií matrice a následným procesem. Pokud je stroj instalován před operací tažení, měl by být cílový redukovaný průměr zkontrolován podle otvoru tažnice a požadovaného vstupního stavu. Pro různé rozměry redukovaného konce lze použít různé sady matric.

Odeslat dotaz
Kontaktní informace
Řekněte nám o svém materiálu, specifikacích produktu, výrobním procesu a požadavcích na vybavení. FangRong může diskutovat o vhodném stroji pro tažení za studena, protahovacích nástrojích, rovnacím stroji a přizpůsobených řešeních pro vaši aplikaci.
Hodnocení:
5.0
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout