Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
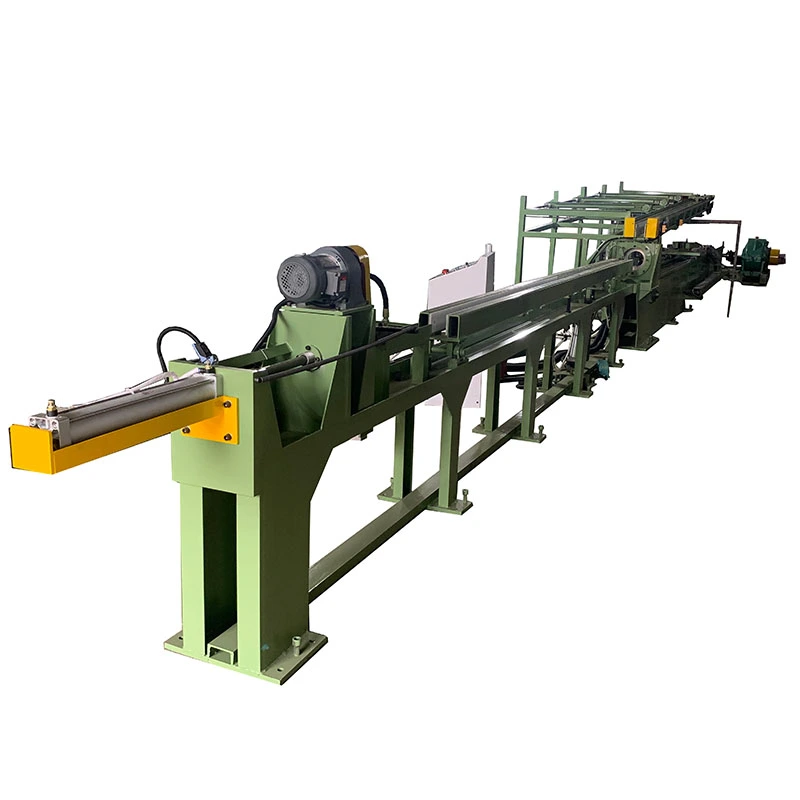
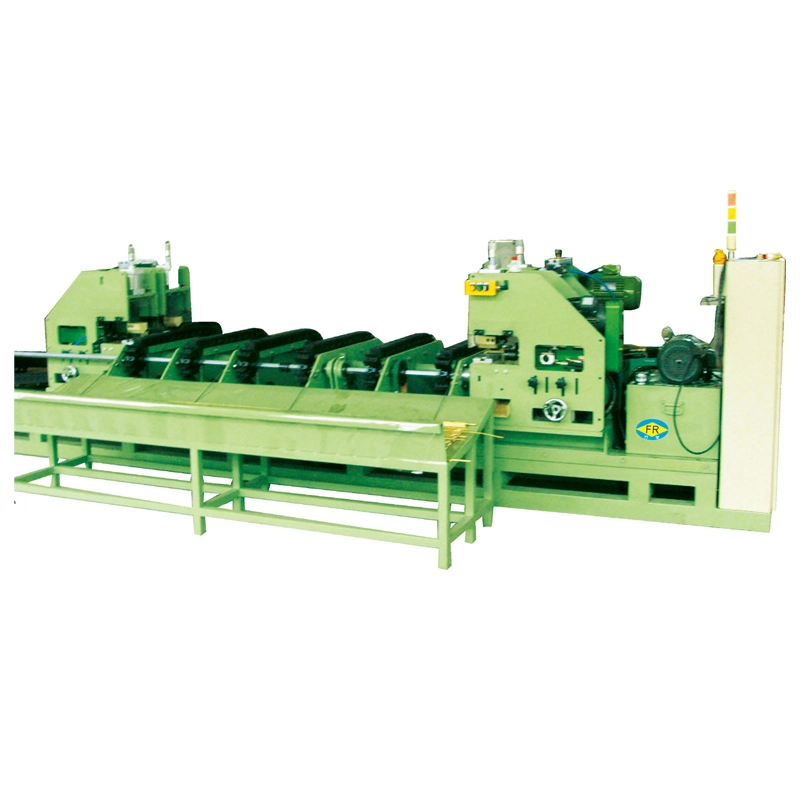
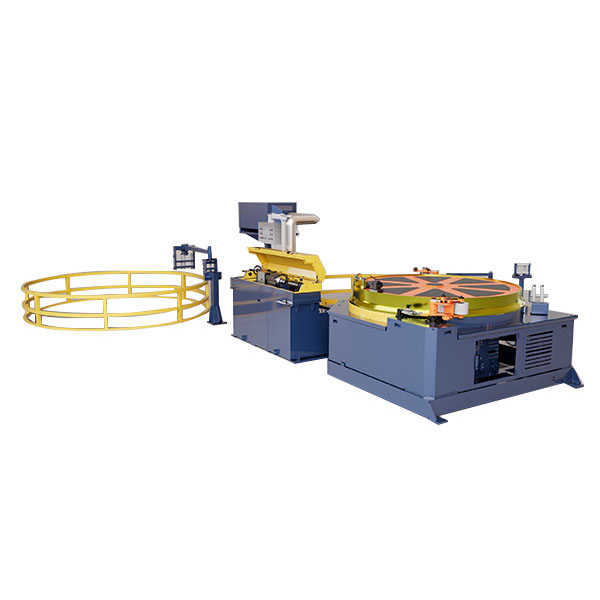
TheAutomatické polohování Kreslení Rovnání Řezání a srážení čáryintegruje zaměřování, tažení za studena, rovnání, řezání a srážení hran do jednoho automatizovaného procesu. S hydraulickými silami tlačné hlavy10-300 tuna čerpacích kapacit5-200 tun, zpracovává masivní kruhové tyče zØ13–100 mm. Automatizovaný přenos snižuje pracnost, poškození při manipulaci a plýtvání se zaměřováním, zatímco centralizované řízení PLC podporuje konzistentní výrobu a sledovatelnost. Vhodné prouhlíková ocel, legovaná ocel, nerezová ocel, měď a hliníkové tyčepoužívá se v upevňovacích prvcích, automobilových hřídelích, ložiskových válečcích a přesných součástech.
TheAutomatické polohování Kreslení Rovnání Řezání a srážení čáryje kompletní systém dokončování tyčí pro výrobce, kteří potřebují přeměnit kulaté tyče na tažené, rovnané, nařezané a zkosené hotové tyče s minimální ruční manipulací. Kombinuje sešpicí, tažení za studena, rovnání, řezání s pevnou délkou a srážení hranna jedné výrobní lince místo pohybu tyčí mezi pěti nezávislými stroji.
Tato konfigurace je užitečná zejména tam, kde záleží na kvalitě povrchu, opakovatelných rozměrech a sledovatelnosti výroby. Ruční přesun dlouhých tyčí mezi samostatnými stroji může způsobit škrábance, promáčkliny, chyby orientace a nekonzistentní nastavení. Integrovaný přenosový systém udržuje tyč na řízené procesní cestě od surového materiálu po hotový produkt.
Společnost FangRong staví řadu kolem svých lisů pro tažení za studena řady FR s tažnými kapacitami od5 až 200 tuna hydraulické tlačné hlavy od10 až 300 tun. Standardní konfigurace pokrývají pevné kulaté tyče zØ13 až Ø100 mm. V závislosti na materiálu a redukčním poměru lze linku konfigurovat pro uhlíkovou ocel, legovanou ocel, nerezovou ocel, měď, hliník a vybrané speciální slitiny.
Pětistaniční linka není automaticky lepší než pět samostatných strojů. Hlavní výhoda nastává, když stejná tyč musí opakovaně projít několika dokončovacími operacemi při středním nebo vysokém objemu výroby.
Například avýrobce spojovacího materiálu vyrábějící taženou tyč pro ražení za studenamůže vyžadovat konzistentní průměr, přímost a délku řezu, než materiál vstoupí do procesu hlavičky. V této situaci kombinace tažení, rovnání a řezání snižuje opakované nakládání a vykládání a udržuje výrobní reference konzistentní.
Pro dílnu zpracovávající mnoho nesouvisejících velikostí tyčí v malých sériích mohou samostatné stroje poskytnout větší flexibilitu. Integrovaná linka se stává atraktivnější, kdyžprůměr tyče, jakost materiálu a konečná délka se často opakujía náklady na ruční převod jsou značné.
1. Ukazování:Hlava tyče je zmenšena na zkosený profil, takže může vstoupit do tažnice. Požadovaná metoda bodování závisí na výchozím průměru, síle materiálu a redukci tažení. Zahrocení je zvláště důležité u tvrdých tyčí nebo tyčí s velkým průměrem, kde musí přední konec spolehlivě zasahovat do matrice.
Zákaznická aplikace:Při zpracování tyčí z legované oceli pro následné tažení za studena pomáhá konzistentní geometrie hlavy zabránit chybnému vstupu matrice a snižuje potřebu operátorů opakovaně opravovat tyč před tažením.
2. Tažení za studena zatlačením a tažením:Hydraulická tlačná hlava pomáhá tyči procházet matricí během počáteční vstupní fáze. Jakmile prošlo matricí dostatečné množství materiálu, tažný vozík upne redukovaný konec a dokončí tažný zdvih. Toto uspořádání je užitečné pro větší tyče nebo materiály s vyšší pevností, kde je počáteční odpor proti vniknutí do matrice značný.
Parametr, na kterém záleží:Tonáž tahu by se neměla vybírat pouze z průměru tyče. Pevnost materiálu, redukce na jeden průchod, geometrie matrice, mazání a cílový průměr, to vše ovlivňuje požadovanou tažnou sílu. Větší stroj nemusí být nutně lepší volbou, pokud je skutečný požadavek na sílu mnohem nižší.
3. In-line rovnání:Po tažení přechází tyč přímo do rovnací části. Víceválcové nebo dvouválcové konfigurace lze zvolit podle průměru, materiálu a požadované přímosti. Běžně specifikovaným cílem je≤0,3 mm/mpodle požadavků na materiál, vstupní stav a konečný proces.
Zákaznická aplikace:Pro hřídele s lineárním pohybem a polotovary přesných součástí je přímost důležitější než pouhé dosažení cílového průměru. Řízený in-line proces rovnání může snížit množství sekundární korekce požadované před obráběním.
4. Řezání s pevnou délkou:PLC řídí polohu řezu podle naprogramované hotové délky. Řezání pilou nebo smykem lze volit podle materiálu, průměru, požadovaného stavu konce a rychlosti výroby.
Parametr, na kterém záleží:Pokud jsou tyče dodávány přímo do CNC obrábění nebo vrtání za studena, může tolerance řezu a stav konce ovlivnit následné nastavení. Pro hrubou přípravu materiálu může extrémně těsná řezná tolerance zvýšit náklady, aniž by poskytla praktickou výrobní výhodu.
5. Koncové zkosení:Hotové konce tyčí jsou zkoseny pro odstranění ostrých hran a přípravu materiálu pro manipulaci, montáž nebo následné opracování. Vnitřní, vnější nebo kombinované srážení hran lze konfigurovat dle výkresu zákazníka.
Zákaznická aplikace:Při výrobě hřídelí a spojovacích prvků může řízené zkosení zlepšit podávání součástí a snížit riziko problémů souvisejících s otřepy během montáže nebo následného obrábění.
Kompletní tok materiálu:Surová tyč → automatické nakládání → zaměřování → kreslení → rovnání → řezání s pevnou délkou → srážení hran → automatické stohování.
Příliš mnoho ručního přenosu:Když je odděleno pět operací, musí být tyče opakovaně vyjímány, zarovnávány a znovu nakládány. Automatický přenos snižuje manipulaci mezi stanicemi a je zvláště cenný pro dlouhé tyče nebo hotové povrchy, které se snadno poškrábou.
Nestabilní přímost po proudu:Samotné kreslení nezaručuje konečnou přímost, kterou vyžaduje proces obrábění nebo montáže. In-line rovnačka poskytuje vyhrazenou korekční fázi ihned po kreslení.
Nekonzistentní hotové délky:Ruční měření a řezání může způsobit rozdíly mezi dávkami. Polohování délky řízené PLC poskytuje operátorovi opakovatelné výrobní reference.
Samostatné výrobní záznamy:U nezávislých strojů lze materiál přenášet mezi různými výrobními zakázkami nebo operátory. Centralizované řízení umožňuje řídit parametry kreslení, rovnání, řezání a srážení hran jako jeden výrobní recept.
Vysoká pracnost:Integrovaná linka je navržena pro jednoho operátora, aby dohlížel na výrobní cyklus, spíše než aby vyžadoval specializovaného operátora na každé stanici. Skutečný počet zaměstnanců závisí na nakládce, balení a požadavcích na automatizaci výroby.
Integrovaná pětiprocesová výroba:Zaměřování, kreslení, rovnání, řezání a srážení hran jsou spojeny do jedné procesní trasy. To je nejcennější pro opakovanou výrobu, kde se nepřetržitě používá stejná sekvence.
Konfigurace push-draw:Hydraulická tlačná hlava pomáhá překonat počáteční odpor při vstupu do matrice, než převezme hlavní tažný vozík. To nabývá na důležitosti, když se zvyšuje průměr tyče, pevnost materiálu nebo redukce tažení.
Rozsah tyčí Ø13–Ø100 mm:Dostupné modely FR pokrývají různé rozsahy průměrů. Výběr modelu by měl být založen na skutečném počátečním průměru a tažné síle, spíše než na pouhém výběru největšího dostupného rozsahu průměrů.
In-line rovnání:Rovnačka se volí podle průměru tyče, meze kluzu materiálu, stavu tažení a požadované přímosti. Pro obecnou přípravu látky nemusí být specifikace extrémní přímosti nutné; pro hřídele a přesné součásti mohou přímo ovlivnit přídavky na obrábění a míru zmetků.
Automatické řezání:Nastavení délky řízené PLC omezuje opakované ruční měření. Řešení pil a nůžek lze hodnotit podle materiálu tyče, průměru, výrobní rychlosti a požadované kvality řezu.
Automatické srážení hran:Rozměry zkosení mohou být specifikovány podle požadavků na následné obrábění nebo montáž. Srážecí jednotka by měla být dimenzována společně s řezací stanicí spíše než jako samostatné příslušenství.
Centralizované PLC a HMI:Řídicí systém koordinuje časování stanice, přenos, cykly kreslení, délku řezu a bezpečnostní blokování. Provoz na základě receptury je užitečný, když stejná továrna zpracovává několik standardních specifikací tyčinek.
Následující specifikace řady FR se týkají stanice pro kreslení jádra. Zaměřovací, rovnací, řezací, srážecí a přenosové systémy jsou konstruovány podle požadavků na hotový výrobek.
| Model / Parametr | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Tonáž hydraulické tlačné hlavy (tuny) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Průměr válce × zdvih (mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| Výkon olejového čerpadla (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Rozsah materiálu tyče (mm) | 13–20 | 15–30 | 15–50 | 20–50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50–100 |
| Výkon hlavního motoru (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Důležité:Tonáž hydraulické tlačné hlavy není stejná jako tažná kapacita. Konečný model by měl být vybrán z vypočtené tažné síly pro skutečný materiál, počáteční průměr, konečný průměr, redukční poměr a stav mazání.
Standardní délka výkresu je přibližně10 m; lze navrhnout delší nebo speciální konfigurace zdvihu. Všechny modely v této tabulce jsou určeny pro masivní kruhové tyče.
Pro tyče z uhlíkové oceli malého průměru:Menší model FR je obvykle dostačující, když redukce a pevnost materiálu vedou k relativně nízké tažné síle. Předimenzování hydraulického systému zvyšuje investiční a energetické požadavky, aniž by nutně zlepšilo kvalitu produktu.
Pro nerezovou ocel:Síla tažení a pracovní zpevnění se stávají důležitějšími. Materiál matrice, způsob mazání, redukce na průchod a rychlost tažení by měly být hodnoceny společně s tonáží stroje.
Pro velké tyče z legované oceli:Hydraulická tlačná kapacita a strukturální tuhost se stávají kritickými, protože počáteční vstup matrice může vyžadovat značnou sílu. Výběr modelu by měl být založen na výpočtu technické síly spíše než na samotném průměru.
Pro přesné hřídele:Tažící stroj je pouze jednou částí tolerančního řetězce. Schopnost rovnání, tolerance délky řezu, rozměry zkosení a stav materiálu, to vše by mělo být specifikováno před objednáním.
Pro velkosériovou výrobu:Automatické nakládání, přenos a stohování se stávají důležitějšími než pouhé zvyšování rychlosti kreslení. Reálný výrobní cíl by měl být hodnocen jako hotové tyče za hodinu, včetně doby přenosu a řezání.
Automatická vytyčovací linka pro rovnání a srážení hran může připravit taženou tyč pro šrouby, svorníky, kolíky a další součásti za studena, kde konzistence průměru, přímost a řízená délka řezu ovlivňují následný proces tváření.
Typický scénář výroby:Výrobce spojovacího materiálu, který používá různé třídy uhlíkových nebo legovaných ocelí, může používat automatické zaměřování a tažení s následným rovnáním a řezáním v řadě, čímž se omezí opakovaná manipulace, než se tyč dostane do přípravy hlavy za studena.
Aplikace zahrnují hřídele, součásti řízení, pístní tyče, součásti související s ventily a další produkty pro přesné tyče.
Typický scénář výroby:Pro výrobce hřídele, který dodává CNC obráběcí linky, může automatické řízení řezu na délku omezit ruční měření před obráběním, zatímco rovnání pomáhá udržovat konzistentnější přídavek na obrábění.
U ložiskových válečků, vodicích hřídelí a podobných výrobků je často důležitější přímost a rozměrová konzistence než pouhé dosažení maximální rychlosti tažení.
Typický scénář výroby:Výrobce ložiskových součástí může konfigurovat linku kolem opakovatelného průměru a specifikace konečné délky, což umožňuje provádět tažení, rovnání a řezání bez přemísťování tyčí k oddělení strojů mezi operacemi.
Titan, slitiny na bázi niklu a další speciální slitiny vyžadují větší pozornost, pokud jde o tažnou sílu, mechanické zpevnění, nástroje, mazání a ochranu povrchu. Tyto aplikace by měly být před výběrem stroje vyhodnoceny pomocí skutečných jakostí materiálů a plánů redukce.
Typický scénář výroby:Když drahé slitinové tyče musí udržovat integritu povrchu v několika dokončovacích fázích, automatický přenos snižuje zbytečné kontaktní body a umožňuje, aby parametry procesu zůstaly svázány se stejnou výrobní zakázkou.
Tyče z rychlořezné oceli a nástrojové oceli mohou vyžadovat vysoké tažné síly a pečlivou kontrolu deformace. Integrované řezací a srážecí stanice jsou užitečné, když jsou hotové polotovary dodávány přímo do obráběcích operací.
Typický scénář výroby:Procesor nástrojové oceli vyrábějící opakované délky polotovaru může eliminovat samostatnou operaci odstraňování otřepů po řezání, když je do linky začleněno požadované zkosení.
Měď a hliník mají jiné požadavky na deformaci a povrch než ocel. Geometrie matrice, mazání a vyrovnávací tlak by proto měly být konfigurovány pro konkrétní slitinu spíše než kopírovány z nastavení ocelové tyče.
Typický scénář výroby:U konektoru nebo materiálu s vodivými tyčemi může být zachování specifikovaného průměru a stavu povrchu důležitější než maximální tažná síla, takže linku lze konfigurovat podle rozměrové kontroly a jemného přenosu.
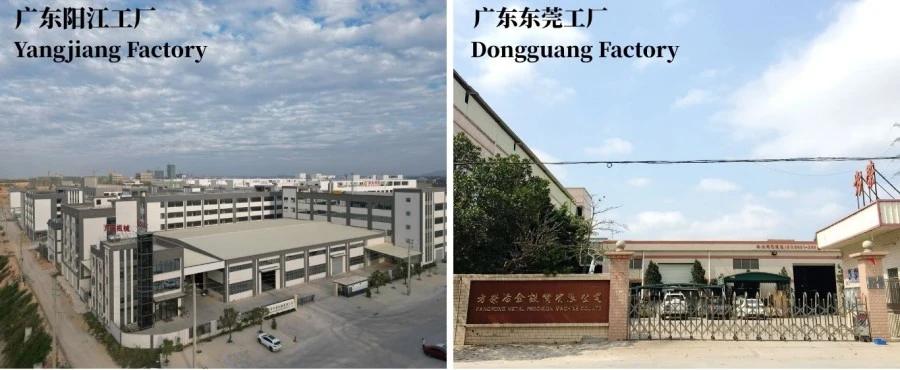
Dongguan Fangrong Metallurgical Equipment Co., Ltd.provozuje svou hlavní výrobní základnu v Dongguanu, zatímcoYangjiang Fangrong Machinery Co., Ltd.poskytuje další výrobní kapacitu. Zařízení vyrábí zařízení pro tažení za studena, rovnání a související zařízení pro tváření kovů.
Před výrobou je linka automatického vytyčování rovnání a srážení hran určena z údajů zákazníkajakost materiálu, počáteční průměr, konečný průměr, konečná délka, redukční poměr, požadavek na přímost, tolerance řezu, geometrie zkosení a cílový výstup. Tyto informace určují tonáž stroje, uspořádání matrice, typ rovnačky a uspořádání automatizace.
Výroba a kontrola:Hydraulické komponenty, sestavy válců, konstrukční díly, držáky matric, rovnací válce a přenosové mechanismy jsou opracovány a smontovány před integrací kompletní linky. Hydraulické obvody jsou tlakově testovány, zatímco mechanické vyrovnání a elektrické funkce jsou před odesláním kontrolovány.
Tovární akceptační testování:Kompletní řadu lze testovat se vzorky tyčí dodaných zákazníkem, pokud jsou k dispozici. Praktická akceptační místa by měla zahrnovat výkon při kreslení, spolehlivost přenosu, přímost, konečnou délku, rozměry zkosení, bezpečnostní blokování a stabilitu automatického cyklu – nejen to, zda stroj může běžet bez zatížení.
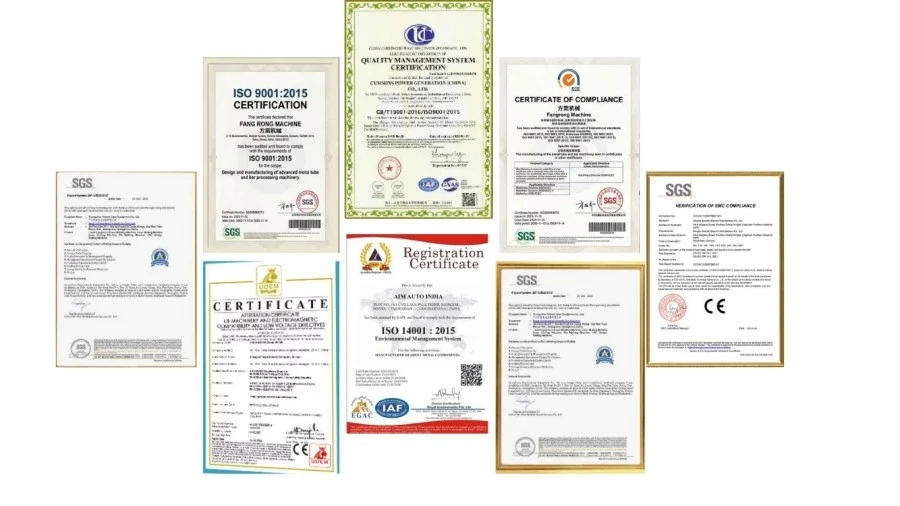
ISO 9001:2015:Systém managementu jakosti pokrývající konstrukční, výrobní a servisní procesy společnosti. Certifikát č. UQ231211R1.
CE:Standardní vybavení FR je dodáváno pro platné evropské strojní požadavky. U projektů EU by konečná konfigurace stroje a prohlášení o shodě měly být zkontrolovány podle platné legislativy a harmonizovaných norem pro dodávané zařízení.
Bezpečnost strojů:Bezpečnostní funkce jako nouzové zastavení, ochrana a blokování jsou začleněny podle konečné konfigurace stroje. Přesné platné bezpečnostní normy EN/ISO by měly být potvrzeny v technické dokumentaci dodané se strojem.
Kontrola SGS:Pokud to vyžaduje kupní smlouva nebo specifikace projektu, lze zajistit kontrolu třetí stranou.
Patenty:Společnost FangRong uvádí, že je držitelem patentů na vynálezy a užitné vzory pokrývající součásti a mechanismy používané v jejím zařízení na tváření kovů.
MOQ: 1 kompletní výrobní linka.Automatická vytyčovací linka pro rovnání a srážení hran je navržena a vyrobena podle specifikace tyče zákazníka, takže jedna sada je dostatečná pro kompletní projekt.
Nabídka na základě množství:Pro nákup projektů mohou být nabídky strukturovány podle1 sada, 2–3 sady a 4+ sady. Skutečná jednotková cena pro každou množstevní úroveň by měla být potvrzena v obchodní nabídce, protože úroveň konfigurace, nástrojů a automatizace může podstatně změnit náklady na zařízení.
Termín FOB: FOB Shenzhen Port, Čínalze použít pro vývozní nabídky, pokud je to možné. Konečný přístav, specifikace balení, vnitrozemská přeprava a vývozní poplatky by měly být výslovně uvedeny na proforma faktuře a kupní smlouvě.
Standardní dodací lhůta objednávky:přibližně60–90 dnípro standardní konfigurace, jako je FR-5T až FR-60T, podléhá konečnému technickému potvrzení a výrobnímu plánu.
Standardní objednávka pro velké zatížení:přibližně90–150 dnípro FR-80T a větší konfigurace, v závislosti na velikosti stroje, automatizaci a požadavcích na testování.
Naléhavá objednávka:Před potvrzením objednávky lze vyžádat zrychlený výrobní plán. Thezrychlená doba realizace je specifická pro projekta měl by být potvrzen po kontrole dostupnosti komponent, výrobní kapacity a požadovaného plánu FAT. Urgentní objednávka by neměla být uvedena s předpokládaným datem dodání, dokud nejsou tyto položky potvrzeny.
Linka je připravena pro exportní zásilku s děleným zařízením zabaleným podle přepravních rozměrů. Dřevěná pouzdra, ochrana proti vlhkosti a ochrana proti korozi se používají tam, kde to vyžaduje konfigurace stroje a přepravní trasa. Konečné rozměry balení a plány nakládání kontejnerů jsou potvrzeny po dokončení rozvržení linky.
Ano. Standardní koncepce propojuje všech pět operací prostřednictvím automatického přenosu a centralizovaného řízení PLC. Nakládání surových tyčí, odebírání hotových svazků a doplňování materiálu však může stále vyžadovat zapojení operátora v závislosti na zvoleném systému nakládání a stohování.
Nevybírejte stroj pouze podle průměru tyče. Požadovaná tažná síla závisí na jakosti materiálu, počátečním průměru, hotovém průměru, zmenšení na průchod, úhlu matrice, mazání a rychlosti tažení. Před výběrem modelu FR poskytněte FangRongovi tyto parametry pro výpočet síly.
Tlačná hlava a polohovací stanice plní různé funkce. Tlačná hlava poskytuje axiální sílu pro usnadnění vstupu matrice, zatímco nasměrování snižuje konec tyče na geometrii, která může vstupovat do matrice. Potřeba konkrétní metody zaměřování závisí na průměru výchozí tyče, materiálu a konfiguraci matrice. Šrot ukazování by proto měl být hodnocen odděleně, spíše než za předpokladu, že ho vyloučí operace tlačení a tažení.
Standardní cíl uvedený u řadové rovnačky je≤0,3 mm/m. Skutečná dosažitelná přímost závisí na materiálu tyče, průměru, vstupním stavu, stavu tažení a konfiguraci rovnačky. Pro kritické hřídele nebo přesné aplikace by měla být metoda přejímky a délka měření dohodnuta před výrobou.
Ano, podléhá technickému potvrzení. Tyto materiály normálně vyžadují větší tažnou sílu a větší pozornost věnovanou mechanickému zpevnění, mazání, výběru matrice a redukci na průchod. Třída materiálu by měla být poskytnuta před určením velikosti stroje.
Ano, v rámci navrženého provozního rozsahu. Změny průměru obvykle vyžadují odpovídající změny nástrojů a nastavení, zatímco konečnou délku lze naprogramovat prostřednictvím PLC v rámci limitů řezání a manipulace stroje. Pokud se při každodenní výrobě míchá mnoho průměrů, měla by být doba výměny nástrojů zahrnuta do výpočtu výrobní kapacity.
Přesnost řezání závisí na způsobu řezání, průměru tyče, materiálu, systému měření a požadované toleranci. Tolerance konečné délky by měla být specifikována v technické dohodě namísto spoléhání se na obecné prohlášení, jako je "vysoká přesnost".
Ano. Směr přesunu, nakládací výška, stohování hotové tyče, příprava materiálu před vstupem a následné obráběcí rozhraní mohou být zohledněna během návrhu uspořádání. Poskytnutí stávajícího uspořádání linky a směru toku materiálu ve fázi nabídky pomáhá vyhnout se nákladným úpravám po instalaci.
Poskytnětejakost materiálu, počáteční průměr, konečný průměr, délka tyče, konečná délka, požadovaná přímost, velikost zkosení, roční nebo hodinový výkon, stávající předřazené zařízení, napájení a preferovaná úroveň automatizace. Vzorový výkres nebo výkres hotového výrobku je užitečný pro definování obráběcích a srážecích stanic.
Typický rozsah zahrnuje polohovací stanici, tlačný a tažný stroj, hydraulickou jednotku, tažný vozík, in-line rovnačku, automatickou řezací jednotku, srážecí jednotku, přenosové mechanismy a řídicí systém PLC/HMI. Zápustky a speciální nástroje by měly být uvedeny samostatně v nabídce, aby kupující mohl jasně identifikovat kompletní náklady projektu.
MOQ je1 kompletní výrobní linka. Je možné připravit nabídky na základě množství1 sada, 2–3 sady a 4+ sady. Skutečná cena na každé množstevní úrovni závisí na konečné konfiguraci stroje a nástrojovém vybavení.
Obvykle vyžadují standardní konfigurace60–90 dní. Větší FR-80T a vyšší projekty obvykle vyžadují90–150 dní. U naléhavých projektů lze před podpisem smlouvy vyhodnotit zrychlený harmonogram na základě dostupnosti komponent a aktuální výrobní kapacity.
Ano.FOB Shenzhen Port, Čínalze citovat v případě potřeby. V nabídce by měl být jasně uveden přístav FOB, rozsah balení, odpovědnost za vnitrozemskou dopravu a jakékoli vyloučené poplatky, aby kupující mohl porovnat nabídky na stejném základě.
Standardní záruka je12 měsíců od uvedení do provozu. Podle smlouvy může být zahrnut dohled nad instalací, uvedení do provozu, zaškolení obsluhy, podpora náhradních dílů a vzdálené řešení problémů. Přesná metoda odezvy a rozsah náhradních dílů by měly být uvedeny v kupní smlouvě.
Ano. Testování s materiálem dodaným zákazníkem se doporučuje pro projekty zahrnující obtížné slitiny, požadavky na těsnou přímost nebo speciální geometrii zkosení. Umožňuje před odesláním vyhodnotit tažnou sílu, nástroje, nastavení rovnání, řezání a dokončený povrch.
Kupující by měl kontrolovat více než pohyb stroje. Praktický FAT by měl pokrýttažná síla a stabilita cyklu, přenos tyče, redukce rozměrů, přímost, konečná délka, rozměry zkosení, hydraulický únik, elektrické funkce a bezpečnostní blokování. U kritických produktů by měly být hotové vzorky měřeny podle dohodnuté akceptační specifikace.
Požadovaný základ závisí na délce vedení, hmotnosti stroje, tažné síle a podmínkách na místě. FangRong může poskytnout výkresy základů a kotevních šroubů po potvrzení konečného uspořádání zařízení. Civilní základy by měly být před instalací dokončeny podle schváleného výkresu.
Ano. Mezi běžné oblasti přizpůsobení patří rozsah průměrů tyče, tažný zdvih, držák matrice, konfigurace rovnačky, metoda řezání, geometrie zkosení, přenosový systém, nakládání a stohování, komunikace PLC a manipulace s hotovými tyčemi. Přizpůsobení by mělo být dokončeno ze skutečného výrobního procesu spíše než přidáním nepoužívaných funkcí.
Drawbench engineering od roku 1998:Společnost FangRong se již více než dvě desetiletí zaměřuje na tažení za studena a související zařízení pro tváření kovů. Společnost uvádí, že její zařízení bylo dodáno zákazníkům ve více než 70 zemích.
Integrované procesní inženýrství:Projekt není omezen na dodávku stahovacího stolu. Tažná síla, uspořádání matrice, rovnání, řezání, srážení hran a přenos materiálu musí spolupracovat; to je zvláště důležité, když zákazník chce, aby jedna hotová tyč prošla všemi operacemi bez meziskladu.
Dvě výrobní zařízení:Výrobní závody Dongguan a Yangjiang poskytují další výrobní kapacitu pro velké projekty nebo projekty s více stroji.
Testování založené na aplikaci:Tam, kde je to možné, poskytuje testování se skutečným materiálem tyče zákazníka užitečnější důkaz než demonstrace nezatíženého stroje. To je zvláště důležité pro nerezové oceli, vysoce pevné legované oceli a aplikace s vysokou tolerancí.
Technická podpora po dodání:V závislosti na rozsahu projektu lze zahrnout dohled nad instalací, uvedení do provozu, školení obsluhy, podporu náhradních dílů a vzdálené řešení problémů.
Pro přesný výběr stroje a cenovou nabídku zašlete jakost materiálu, počáteční průměr, hotový průměr, konečnou délku, požadovanou přímost, rozměry zkosení a cílový výstup. Tyto parametry stačí pro inženýrský tým k určení vhodného modelu FR a integrované konfigurace linky.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem