Produkty
Produkty

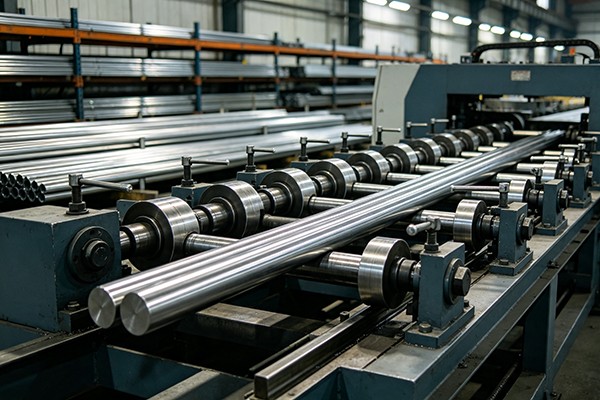
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.

Hydraulický ukazovací stroj s jednou matricí z uhlíkové oceli
  • Hydraulický ukazovací stroj s jednou matricí z uhlíkové oceliHydraulický ukazovací stroj s jednou matricí z uhlíkové oceli

Hydraulický ukazovací stroj s jednou matricí z uhlíkové oceli

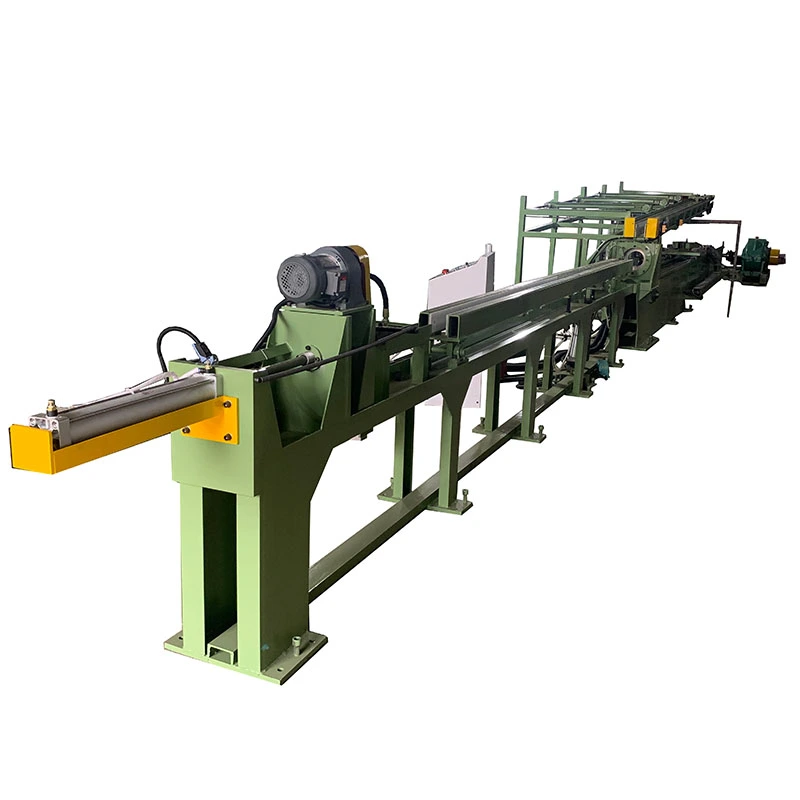
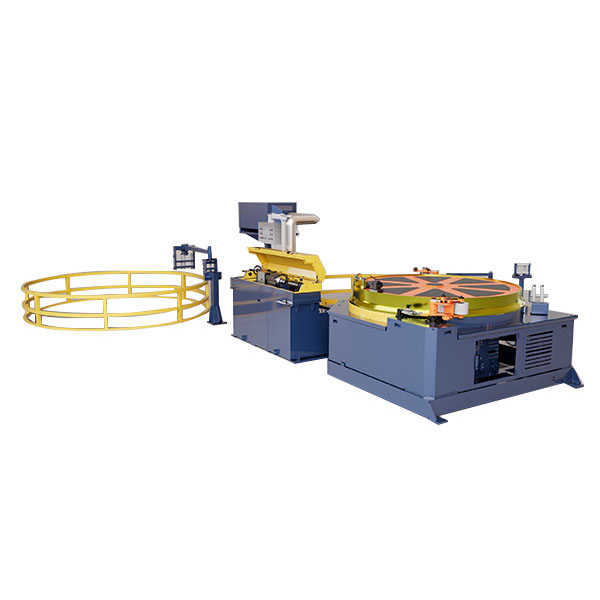
Hydraulický polohovací stroj FangRong z uhlíkové oceli s jednou matricí je speciálně navržen pro vysokosilné snižování konce a zaměřování trubek a tyčí z uhlíkové oceli před procesem tažení. Stroj poháněný výkonným hydraulickým systémem a přesnou technologií s jednou matricí poskytuje konzistentní kvalitu zaměřování, vysokou soustřednost a vynikající rozměrovou přesnost. Je ideálním řešením pro výrobce ocelových trubek, tahače za studena a závody na zpracování kovů, kteří hledají vyšší efektivitu výroby a snížení mzdových nákladů.
Hodnocení: 5.0
(Počet hodnocení: 1)

Hydraulický jednoduchý ukazovací stroj z uhlíkové oceli redukuje a formuje konce trubek nebo plných tyčí z uhlíkové oceli před tažením za studena. Obrobek se umístí do tvářecího nástroje, hydraulicky upne a stlačí na menší koncový průměr, takže může vstoupit do tažného nástroje nebo být držen tažným zařízením.

U uhlíkové oceli s velkými vnějšími průměry, silnými stěnami nebo vysokou pevností materiálu může být zatížení při tváření značné. Tento stroj používá vysokotonážní hydraulický válec pro generování požadované tvářecí síly v řízeném zdvihu, díky čemuž je vhodný pro přípravu trubek a tyčí pro velké zatížení, kde lehčí polohovací zařízení nemusí poskytovat dostatečnou kapacitu.

Carbon Steel Hydraulic One-Die Pointing Machine for tube end reduction

Proč nasměrovat konec trubky před tažením za studena?

Forma pro tažení za studena nemůže normálně přijmout celý vnější průměr vstupní trubky nebo tyče. Jeden konec musí být nejprve zmenšen, aby se vytvořil špičatý úsek, který může procházet matricí a může být uchopen tažným systémem. Kvalita této špičaté části přímo ovlivňuje první fázi kreslení.

U trubek z uhlíkové oceli se cílový špičatý průměr nevybírá nezávisle na procesu tažení. Mělo by být zvažováno společně se vstupem tažnice, tloušťkou stěny, jakostí materiálu, redukčním poměrem, metodou uchopení a požadovanou délkou hrotu. Příliš velký hrot může ztížit vstup matrice, zatímco nadměrné zmenšení může zvýšit místní deformaci a riziko prasklin nebo vrásek.

Jak funguje proces hydraulického tváření v jedné matrici

Trubka nebo tyč je vložena do definované polohy uvnitř matrice. Hydraulické upínací válce drží obrobek proti pohybu, zatímco hlavní hydraulický válec pohání tvářecí nástroj. Forma postupně stlačuje materiál, dokud není dosaženo specifikovaného průměru a tvaru konce.

Po tvářecím zdvihu se matrice zasune a svěrky uvolní obrobek. Zašpičatělý konec je pak připraven pro další operaci, jako je tažení za studena, uchopení nebo jiný proces tvarování trubek.

Výsledek tváření závisí na více než hydraulickém tlaku. Konečný tvar ovlivňuje mez kluzu materiálu, vnější průměr, tloušťka stěny, redukční poměr, geometrie nástroje, vůle nástroje a délka umístění. Pro opakovanou výrobu je dodržování těchto podmínek důležité pro zachování stejných špičatých rozměrů kus od kusu.

Co stroj pomáhá kontrolovat ve výrobě

Ruční nebo nekonzistentní koncové bodování může vytvořit různé počáteční podmínky pro proces kreslení. Tento stroj zavádí opakovatelnou metodu tváření pro přední konec obrobku a pomáhá výrobním týmům kontrolovat několik běžných problémů:

Nekonzistentní špičaté rozměry:Řízený hydraulický pohyb a pevná geometrie matrice zajišťují opakovatelný tvarovací zdvih.

Obtížný vstup na kreslící kostku:Špičatá část může být vyrobena v rozměrech odpovídajících následnému tažnici a uchopovacímu uspořádání.

Nerovnoměrná deformace:Správná konstrukce matrice a umístění obrobku pomáhají řídit přechod mezi původním průměrem trubky a zmenšeným koncem.

Vysoké tvarovací zatížení:Hydraulický válec poskytuje sílu potřebnou pro velkoprůměrové, silnostěnné a vysokopevnostní materiály z uhlíkové oceli.

Nestabilní následný výkres:Konzistentnější špičaté konce snižují odchylky ve výchozím stavu každého obrobku.

Materiál a odpad z nářadí:Správné rozměry hrotu snižují potřebu opakované přípravy nebo vyřazení způsobené nevhodnou geometrií konce.

Technické body, které ovlivňují kvalitu ukazování

U hydraulického polohovacího stroje je maximální hydraulický tlak pouze jednou částí výběru stroje. Skutečný požadavek na tvarování je určen materiálem a velikostí požadované deformace na konci trubky.

Síla materiálu a tloušťka stěny

Uhlíková ocel s vyšší pevností vyžaduje větší tvářecí sílu než nízkouhlíkový materiál při stejném zmenšení rozměrů. Tloušťka stěny má také přímý vliv na tvarovací odpor. Stroj vybraný pouze podle vnějšího průměru proto může být poddimenzován pro silnostěnnou trubku.

Špičkový průměr a poměr zmenšení

Rozdíl mezi původním průměrem a špičatým průměrem určuje velikost deformace. Redukce by měla být kompatibilní s materiálem a geometrií matrice. Nadměrná jednostupňová redukce může způsobit lokální vyboulení, poškození povrchu, praskání nebo nestabilní přechodovou oblast.

Geometrie a vůle matrice

Tvarovací nástroj určuje konečný profil a řídí, jak materiál proudí během lisování. Příliš malá vůle matrice může zvýšit odolnost proti tváření a opotřebení, zatímco nadměrná vůle může vést k rozměrovým odchylkám. Z tohoto důvodu by nástroje měly být navrženy podle skutečného průměru trubky, tloušťky stěny, třídy materiálu a požadovaného špičatého profilu.

Ukazovací délka

Délka špičky musí poskytovat dostatečně zmenšenou část pro tažnou matrici a uchopovací systém. Mělo by také umožňovat kontrolovaný přechod z původní části trubky na redukovaný konec. Požadovaná délka by proto měla být potvrzena společně s navazujícím tažným zařízením spíše než považována za nezávislý parametr stroje.

Konfigurace stroje

Hydraulický ukazovací stroj z uhlíkové oceli s jednou matricí používá konstrukci s jednou matricí kombinovanou s hydraulickým upínáním a vysokotonážním hlavním válcem. Konfigurace je určena pro aplikace, kde je vyžadována značná koncová redukční síla a kde může být vytvořena zašpičatělá geometrie pomocí speciální tvářecí formy.

Řídicí systém na bázi PLC řídí sekvenci tváření, zatímco hydraulický okruh řídí pohyb válce a pracovní tlak. Stroj lze konfigurovat s různými matricemi pro různé velikosti obrobků. Automatické nakládání a vykládání lze také integrovat, když je polohovací stroj instalován jako součást velkoobjemové výrobní linky.

Technické specifikace

Položka Parametr
Ukazovací rozsah průměru φ0mm-φ400mm
Pracovní efektivita (kromě doby rotace) 4-7/min
Válec s ukazovacím průměrem φ280T
Upínací válec φ200T × 3
Maximální tlak hydraulického systému 25 MPa
Výkon motoru 37 kW / 1460 ot./min
Celkové rozměry (D × Š × V) 2600 mm × 1500 mm × 1650 mm
Hmotnost stroje 4500 kg

Vlastní specifikace jsou k dispozici pro různé jakosti materiálu, rozměry obrobku, požadavky na zaměřování a rozvržení výroby. Výše uvedené údaje jsou orientační; skutečné parametry stroje by měly být potvrzeny podle požadavků na materiál a tvarování.

Jak vybrat správnou konfiguraci ukazování

Nejužitečnější informací pro výběr stroje není pouze maximální průměr trubky. FangRong před potvrzením konfigurace stroje vyhodnotí stav úplného tváření.

Požadované údaje Proč na tom záleží
Třída uhlíkové oceli Určuje pevnost materiálu a odolnost vůči tváření
Vnější průměr trubky Určuje velikost matrice a pracovní rozsah stroje
Tloušťka stěny Ovlivňuje tvářecí sílu a deformační chování
Požadovaný špičatý průměr Definuje požadované množství koncového snížení
Ukazovací délka Musí odpovídat tažnici a metodě uchopení
Délka obrobku Ovlivňuje umístění a uspořádání zatížení
Požadovaný výstup Určuje dobu cyklu a požadavky na automatizaci
Napájení Používá se ke konfiguraci elektrického systému pro místo instalace

Pro cenovou nabídku jsou užitečné výkresy nebo vzorky požadovaného špičatého konce, když geometrie není definována standardní kótou. To umožňuje, aby konfigurace matrice a sekvence tváření byly porovnány se skutečnými požadavky výroby.

Aplikace ve zpracování trubek a tyčí

Stroj se používá tam, kde trubky nebo tyče z uhlíkové oceli vyžadují řízenou redukci konce před následným procesem. Typické aplikace zahrnují tažení bezešvých a svařovaných trubek za studena, zpracování ocelových tyčí, výrobu automobilových trubek a komponentů, zpracování ropných a plynových potrubí, výrobků ze stavební oceli, mechanických součástí a obecně kovovýrobu.

Jeho nejdůležitější použití je jako konečná přípravná fáze před tažením za studena. U kompletní rýsovací čáry výsledek zaměřování ovlivňuje, jak snadno obrobek vstoupí do tažného nástroje a jak spolehlivě lze zahájit první tažení.

FangRong: Zkušenosti se zařízením pro tažení za studena a zpracování kovů

FangRong cold drawing and metal tube processing equipment

Společnost FangRong byla založena v roce 1998 a má více než 26 let zkušeností s návrhem a výrobou zařízení pro tažení za studena, rovnacích strojů a souvisejících hutnických strojů. Naše zkušenosti pokrývají zařízení používaná před, během a po operacích tváření trubek a tyčí, což umožňuje zohlednit požadavky na uchycení společně s navazujícím výrobním procesem.

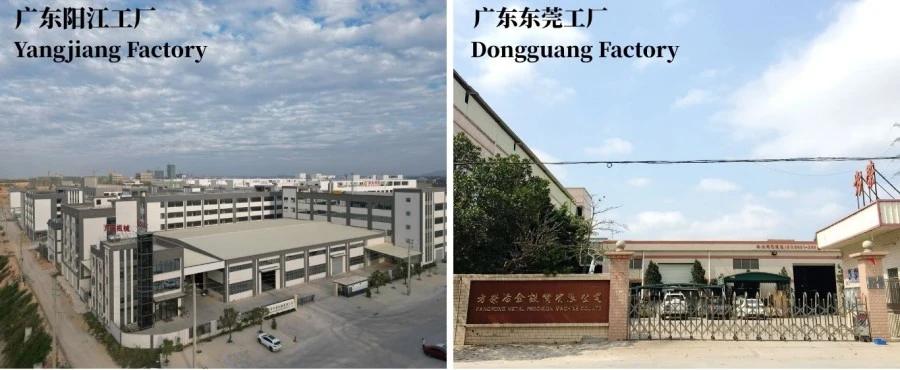
FangRong provozuje dva výrobní závody: Dongguan Fangrong Metallurgical Equipment Co., Ltd. a Yangjiang Fangrong Machinery Co., Ltd. Zařízení bylo dodáno více než 10 000 zákazníkům ve více než 60 průmyslových odvětvích a vyváženo do více než 60 zemí a regionů.

U zakázkového polohovacího zařízení začíná naše technická práce u obrobku spíše než u standardního modelu stroje. Než se potvrdí konečná konfigurace, posoudí se jakost materiálu, rozměry trubek, požadovaná špičatá geometrie, výrobní kapacita, konfigurace matrice, hydraulická kapacita a spojení s následujícím procesem.

FangRong manufacturing facilities for cold drawing machinery

Dvě výrobní zařízení

Dongguan Fangrong Metallurgical Equipment Co., Ltd.se nachází ve městě Dalang, Dongguan City a slouží jako ústředí FangRong a primární výrobní základna. Zařízení vyrábí přesné stroje pro tažení za studena, rovnací stroje, zařízení na válcování závitů a související stroje na zpracování kovů.

Yangjiang Fangrong Machinery Co., Ltd.se nachází v okrese Yangdong, město Yangjiang. Zařízení rozšiřuje výrobní kapacitu a podporuje výrobu a dodávky pro větší projekty zařízení.

Strojní výroba a tovární testování

Manufacturing and assembly process of hydraulic pointing machine

Špičkový stroj musí vydržet opakované tvářecí zatížení, takže výrobní proces se zaměřuje spíše na tuhost rámu, výkon válce, vyrovnání matrice, hydraulickou stabilitu a opakovatelný pohyb než samotný vzhled.

Technická revize před výrobou

Nejprve se zkontrolují údaje o obrobku zákazníka, včetně materiálu, vnějšího průměru, tloušťky stěny, špičatého průměru, délky špičky, rychlosti výroby a požadavků na následné výkresy. Poté je definováno mechanické uspořádání, hydraulický okruh, uspořádání matrice a řídicí sekvence.

Rám a nosné komponenty

Ocelové plechy a konstrukční díly jsou řezány a svařovány podle konstrukce stroje. Ošetření a obrábění pro odlehčení pnutí se provádějí tam, kde je to požadováno pro kontrolu deformace a udržení vyrovnání tvářecích součástí.

Hydraulické a lisovací komponenty

Hydraulické válce jsou před montáží opracovány a zkontrolovány na rozměrovou přesnost. Tvářecí nástroje jsou vyráběny podle požadovaného sortimentu obrobků a špičatého profilu. Materiál zápustky a tepelné zpracování se volí podle očekávaného tvářecího zatížení a výrobních podmínek.

Montáž hydraulického systému

Hydraulická pohonná jednotka, ventilový blok, válce, hadice a související potrubí jsou instalovány a kontrolovány jako kompletní okruh. Před výrobními zkouškami se provádí tlakové zkoušky a kontroly pohybu válců.

Testování řídicího systému a pohybu

Elektrická skříň a řídicí systém PLC jsou testovány prostřednictvím skutečné provozní sekvence, včetně upínání, pohybu matrice, tvarování, vracení a vykládání. Blokování a bezpečnostní funkce se kontrolují před zátěžovou zkouškou.

Zatěžovací zkouška se zkušebními obrobky

Hotový stroj je testován nejprve bez zatížení a poté s vhodným zkušebním materiálem. Rozměry tvarovaného konce, pohyb stroje, hydraulický tlak, doba cyklu a provozní stabilita jsou kontrolovány podle dohodnutých požadavků.

Factory testing and inspection of FangRong metal processing machinery

Certifikace a technické průkazy

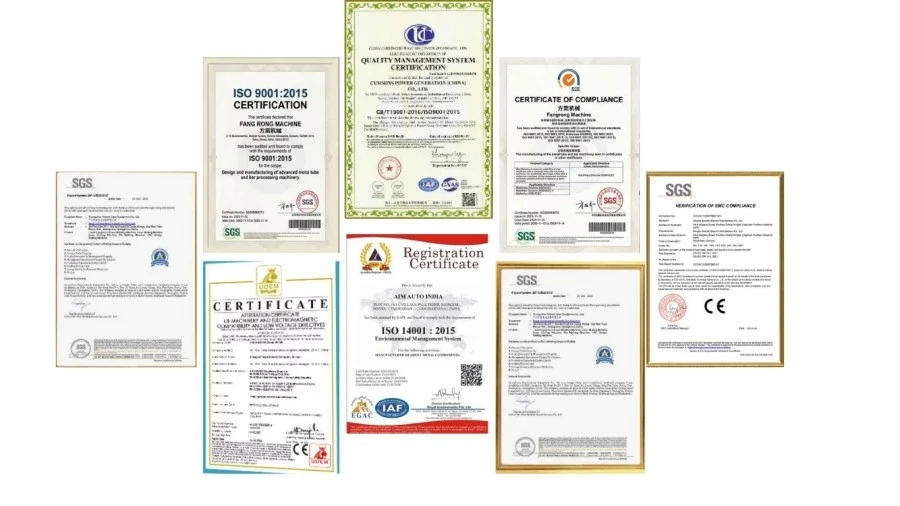
ISO 9001:2015:Systém managementu kvality zahrnující návrh, výrobu, instalaci a servis. Certifikát č. UQ231211R1.

Značka CE:Konfigurace stroje splňuje požadavky příslušné směrnice o strojních zařízeních 2006/42/ES, včetně specifikovaných bezpečnostních funkcí, jako jsou nouzové zastavení, dvouruční ovládání a světelné závory.

Kontrola SGS:Pro výkon stroje a požadavky související s bezpečností jsou k dispozici nezávislé inspekční služby.

Patenty:FangRong je držitelem 32 patentů na vynálezy a více než 100 patentů na užitné vzory. Příklady zahrnují 2013207829011 pro napínací zařízení řetězu, 2008300532117 pro vícepramenný držák matrice a ZL2015 2 0842922.7 pro rychlovýměnný trnový systém.

Balení a expedice

Packaging and shipment of hydraulic pointing machine

Před odesláním je hydraulický upínací stroj z uhlíkové oceli zkontrolován podle potvrzené konfigurace a připraven podle přepravních požadavků. Hydraulické a elektrické komponenty jsou chráněny proti poškození během manipulace a přepravy, zatímco vyjímatelné nástroje a příslušenství jsou v případě potřeby baleny samostatně.

U zámořských projektů lze přípravu zásilky koordinovat podle podmínek instalace zákazníka, napájení, uspořádání dílny a vykládky.

FAQ

1. Jaké materiály dokáže tento hydraulický jednoduchý zaměřovač zpracovat?

Stroj je určen především pro trubky z uhlíkové oceli, bezešvé ocelové trubky, svařované ocelové trubky, masivní ocelové tyče a další železné kovové materiály. Jiné materiály lze hodnotit podle jejich pevnosti, rozměrů a požadavků na tvarování.

2. Jaký průměr trubky dokáže stroj zpracovat?

Referenční specifikace uvádí rozsah průměrů hrotu φ0mm-φ400mm. Praktický pracovní rozsah závisí na průměru trubky nebo tyče, tloušťce stěny, jakosti materiálu, špičatém průměru a požadované délce tváření.

3. Dokáže zpracovat trubky i masivní tyče?

Ano. Stroj lze konfigurovat pro trubky nebo plné tyče s vhodnými tvářecími nástroji. Nástroje by měly být vybrány podle geometrie obrobku a materiálu.

4. Jak určíte, zda je ukazování jednou kostkou vhodné?

Rozhodnutí závisí na průměru obrobku, tloušťce stěny, síle materiálu, požadované redukci, špičatém profilu, objemu výroby a následném procesu tažení. Tyto parametry by měly být přezkoumány společně, spíše než výběr stroje pouze podle průměru.

5. Jaké informace jsou vyžadovány pro cenovou nabídku?

Uveďte druh materiálu, typ trubky nebo tyče, vnější průměr, tloušťku stěny, požadovaný špičatý průměr, délku špičky, délku obrobku, požadovanou výrobní kapacitu a místní napájení. Nákres nebo vzorek špičatého konce je užitečný pro přizpůsobené nástroje.

6. Lze ukazovací kostku přizpůsobit?

Ano. Zápustky mohou být navrženy pro různé rozměry trubek a tyčí, špičaté průměry, délky špiček a koncové profily. Pro různé produkty lze také dodat více sad matric.

7. Lze přidat automatické nakládání a vykládání?

Ano. Automatické nakládání a vykládání lze integrovat podle uspořádání výroby a požadované doby cyklu. Úroveň automatizace se obvykle určuje po potvrzení metody nakládání obrobku a předřazeného a následného zařízení.

8. Jaká je standardní dodací lhůta výroby?

Standardní stroje jsou obvykle dodávány do 30-60 pracovních dnů po potvrzení objednávky. Přizpůsobené stroje mohou vyžadovat více času v závislosti na nástrojích, hydraulické konfiguraci, automatizaci a požadavcích na testování.

9. Co je součástí hydraulického polohovacího stroje z uhlíkové oceli?

Standardní balíček obecně obsahuje hlavní stroj, standardní sadu matric, hydraulický systém, elektrickou ovládací skříň, provozní příručku a základní nástroje pro údržbu. Další raznice a volitelné příslušenství lze dodat dle projektu.

10. Jaká záruka je poskytována?

Standardní záruka je 12 měsíců od instalace stroje. Technická podpora a servis náhradních dílů zůstávají dostupné i po záruční době.

11. Poskytujete instalaci a školení obsluhy?

Ano. FangRong poskytuje provozní příručky, online technickou podporu, vzdálené uvedení do provozu a v případě potřeby zámořskou instalaci a školení operátorů.

12. Můžete potvrdit model stroje z našich specifikací trubek?

Ano. Zašlete třídu materiálu, průměr trubky, tloušťku stěny, požadovaný špičatý průměr a délku, délku obrobku, cíl výroby a parametry procesu kreslení, pokud jsou k dispozici. Technický tým společnosti FangRong může přezkoumat požadavky na tváření a doporučit vhodnou konfiguraci stroje a formy.

Odeslat dotaz
Kontaktní informace
Řekněte nám o svém materiálu, specifikacích produktu, výrobním procesu a požadavcích na vybavení. FangRong může diskutovat o vhodném stroji pro tažení za studena, protahovacích nástrojích, rovnacím stroji a přizpůsobených řešeních pro vaši aplikaci.
Hodnocení:
5.0
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout