Produkty
Produkty

Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.

Čtyři řádky za studena kreslení a řezací stroj
  • Čtyři řádky za studena kreslení a řezací strojČtyři řádky za studena kreslení a řezací stroj
  • Čtyři řádky za studena kreslení a řezací strojČtyři řádky za studena kreslení a řezací stroj
  • Čtyři řádky za studena kreslení a řezací strojČtyři řádky za studena kreslení a řezací stroj

Čtyři řádky za studena kreslení a řezací stroj

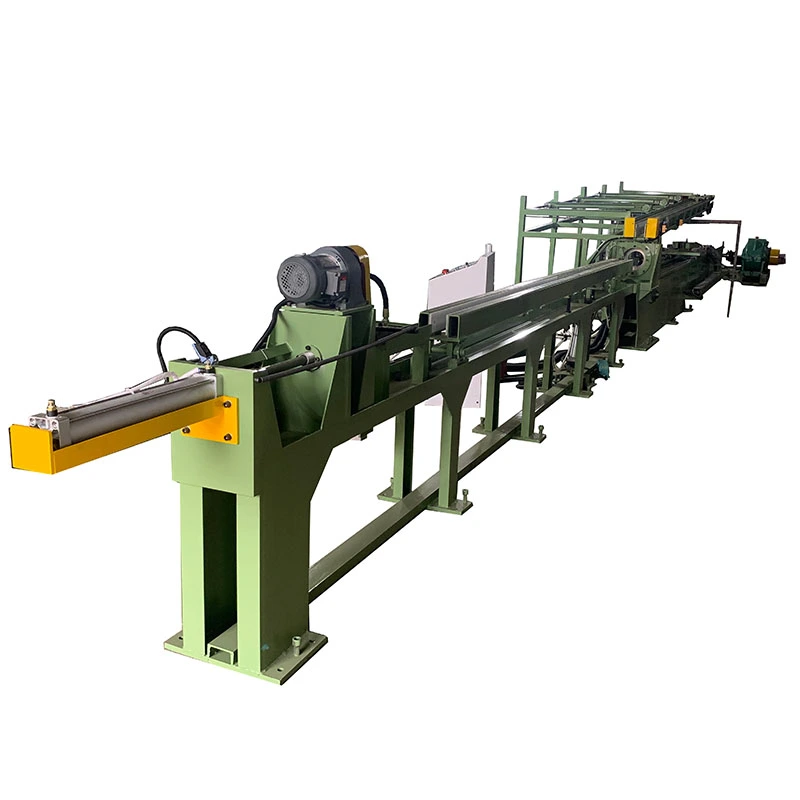
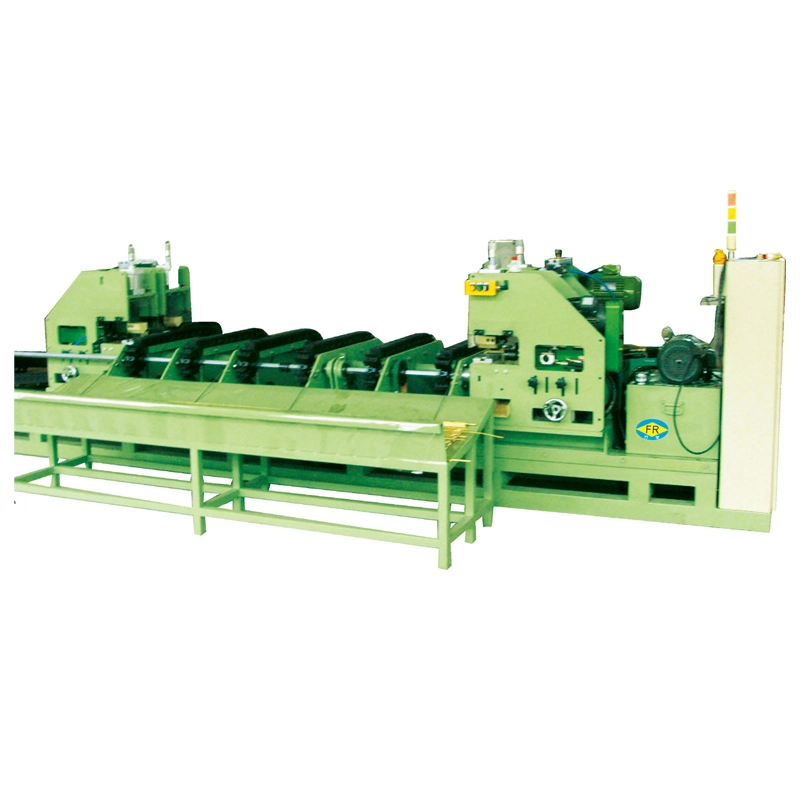
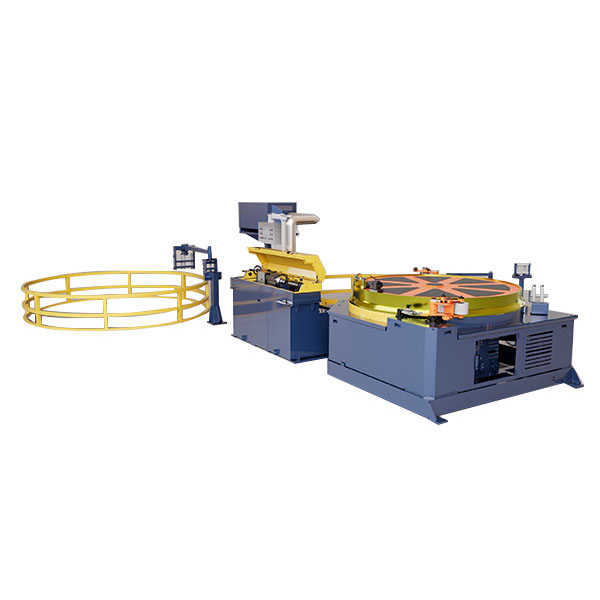
TheČtyři řádky za studena kreslení a řezací strojkombinuje kresbu za studena sautomatické řezání pevné délkyv jednom nepřetržitém procesu. Dá se zpracovat2 nebo 4 trubky nebo tyče současně, s tažnými silami10–50 kNa účinné tahy až7 m. K dispozici v konfiguraci hydraulické, pneumatické a řezací piloutrubky nebo tyče z uhlíkové oceli, nerezové oceli, mědi, hliníku a slitin do Ø25 mm. In-line řezání snižuje manipulaci a práci při zachování konzistentních dokončených délek.

Hodnocení: 5.0
(Počet hodnocení: 1)

TheČtyři řádky za studena kreslení a řezací strojkombinuje tažení za studena s automatickým řezáním s pevnou délkou, takže trubky nebo tyče mohou být taženy na požadovanou velikost a řezány na hotové délky, aniž by bylo nutné přenášet materiál na samostatný řezací stroj. Je určen pro výrobní linky, kde se opakovaně vyrábí stejná velikost trubky nebo tyče a přesnost řezání, manipulační čas a výkon jsou pro mnoho různých velikostí produktů důležitější než flexibilita.

Hlavním výrobním problémem, který řeší, je zvláštní operace po konvenčním tažení za studena. Standardní tažný stůl vyrábí dlouhé tažené trubky nebo tyče, které se musí měřit, přenášet a řezat samostatně. To přidává manipulaci, podlahovou plochu, práci a příležitosti pro změnu délky nebo poškození povrchu. Umístěním řezací jednotky přímo za úsek výkresu dokončí řada FR obě operace v jednom výrobním toku.

FangRong nabízí tři standardní konfigurace. Správný model závisí především naprůměr trubky, pevnost materiálu, požadovaný počet pramenů a způsob řezánímísto pouhého výběru stroje s nejvyšší tažnou silou.

FR-16 Hydraulickévyužívá tažnou sílu 10 kN a hydraulické řezání pro dvě trubky do Ø15 mm. Je vhodný, když je stabilní řezná síla důležitější než maximální počet pramenů.

FR-16 Pneumatickéje k dispozici pro dvě trubky do Ø15 mm nebo čtyři trubky do Ø12 mm, s tažnou silou 10/20 kN a pneumatickým řezáním. Čtyřřádková konfigurace je užitečná pro velkoobjemové malé průměry mědi, hliníku a dalších relativně snadno řezatelných výrobků.

FR-25 Řezání pilouposkytuje tažnou sílu 50 kN a zpracovává dvě trubky do Ø25 mm. Pila je vhodnější volbou, když průměr, tloušťka stěny nebo tvrdost materiálu činí pneumatické nebo hydraulické stříhání nevhodným.

Například výrobce měděných trubek vyrábějících opakované délky klimatizačních trubek může použít FR-16 Pneumatic ve čtyřřádkovém režimu k tažení a řezání čtyř malých trubek během stejného výrobního cyklu. V této aplikaci není hodnota čtyřřádkového provozu pouze vyšší specifikace stroje; je to snížení manipulace a schopnost vyrábět více hotových délek na cyklus vozíku.

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

Jak to funguje

Výrobní sekvence je navržena kolem jedné otázky: jak může tažený výrobek dosáhnout požadované hotové délky, aniž by byl přemístěn na jiný stroj?

1. Načítání:Trubky nebo tyče jsou umístěny na podávacím stojanu. Při výrobě více pramenů jsou dva nebo čtyři obrobky vyrovnány s příslušnými matricemi.

2. Ukazování:Přední konec je zmenšen, takže může procházet tažnou matricí a může být uchopen tažným vozíkem. Zaměřování může být prováděno samostatným strojem nebo integrovaným zaměřovacím zařízením, kde je specifikováno.

3. Kreslení za studena:Vozík táhne špičaté obrobky skrz matrice. Řetězový pohon, redukční převodovka a hlavní motor zajišťují potřebnou tažnou sílu. Správné vyrovnání matrice je zde obzvláště důležité, protože špatné vyrovnání může zvýšit opotřebení matrice a ovlivnit přímost trubky a rozměrovou konzistenci.

4. Měření délky a řezání:Tažený materiál se změří a PLC spustí hydraulickou, pneumatickou nebo řezací jednotku pily, když je dosaženo přednastavené délky.

5. Vybití:Hotové kusy se přenesou do přijímacího stojanu ke kontrole, seskupení nebo k další operaci.

Pro výrobní linku vyrábějící 2m nebo 3m HVAC trubky je automatické měření délky užitečnější než pouhé zvýšení rychlosti tažení. Pokud se hotové trubky zavádějí přímo do ohýbání, rozšiřování nebo sestavování, může opakovaná změna délky způsobit následné přizpůsobení nebo odmítnutí. Integrovaný řezací systém se proto zaměřuje na problém řízení výroby stejně jako na problém úspory práce.

Problémy, které řeší

Dlouhé tažené výrobky vyžadují sekundární řezání.
Konvenční tažný stůl může zanechat operátorovi dlouhé hotové trubky, které je ještě třeba měřit a řezat. Řada FR provádí řezání ihned po tažení, přičemž odstraňuje jeden přenos mezi stroji.

Opakované výrobky vyžadují opakovatelné délky.
Když je stejná délka vyrobena stokrát nebo tisíckrát, ruční měření se stává významným zdrojem variací. Nastavení délky řízené PLC snižuje závislost na úsudku operátora. Skutečná dosažitelná tolerance by měla být před objednáním potvrzena vzhledem k materiálu, průměru, metodě řezání, stavu posuvu a požadované konečné toleranci.

Výrobky s malým průměrem omezují produktivitu jednoho pásu.
U čtyřřádkového stroje pro tažení a řezání za studena, který lze táhnout relativně nízkou silou, může zvýšení počtu pramenů přinést větší zlepšení výkonu než instalace mnohem většího tažného stolu. Proto je FR-16 Pneumatic nabízen ve čtyřpotrubním provozu pro trubky do Ø12 mm.

Zvláštní manipulace může poškodit hotové povrchy.
Přesouvání dlouhých tažených trubek z tažného stolu do samostatného řezacího stroje vytváří další kontaktní body a manipulaci. Integrované uspořádání vybíjení a řezání snižuje tyto přenosy, což je užitečné pro povrchově citlivé výrobky z nerezové oceli, mědi a hliníku.

Jaká konfigurace vyhovuje vaší výrobě?

Zvolte FR-16 Hydraulickékdyž potřebujete dvoulinkovou výrobu do Ø15 mm a preferujete hydraulické řezání pro řízenou řeznou sílu. U nerezové oceli nebo jiných materiálů, kde jde o řezný odpor, ověřte požadovanou řeznou sílu ze skutečné tloušťky stěny trubky a třídy materiálu, spíše než vybírejte pouze podle vnějšího průměru.

Vyberte FR-16 Pneumatickékdy je u výrobků s malým průměrem prioritou výkon za strojní hodinu. Čtyřřadá verze je zvláště důležitá pro výrobu měděných a hliníkových trubek, kde tažná síla na pramen zůstává v rámci kapacity stroje a menší průměr trubky umožňuje více pramenů.

Zvolte FR-25 Řezání piloukdyž výrobek dosáhne Ø25 mm nebo když materiál a tloušťka stěny činí řezání vhodnější než stříhání. Například výrobce ocelových trubek může akceptovat pomalejší řezání pilou, protože čisté oddělení tvrdšího materiálu je důležitější než dosažení co nejkratšího cyklu řezání.

Klíčové vlastnosti a výhody

Automatické řezání pevné délky
Řezací jednotka je instalována přímo za výkresovou částí. To je nejužitečnější pro opakující se výrobní délky, protože obsluha nemusí před řezáním měřit a přenášet každou taženou trubku. Hydraulické, pneumatické a řezání pilou jsou k dispozici podle modelu.

2řádkový nebo 4řádkový výkres
Paralelně se zpracovává více trubek. Čtyřlinková výroba může zvýšit výkon, aniž by se zvětšila stopa stroje v poměru k výkonu. Je nejúčinnější, když průměr produktu a tažná síla umožňují, aby všechny prameny procházely v rámci jmenovité kapacity čtyřřádkového stroje pro tažení a řezání za studena.

Ovládání PLC a HMI
PLC řídí cyklus tažení, nastavení délky, spoušť řezání a sekvenci vybíjení. Operátoři mohou měnit výrobní nastavení z HMI místo opakovaného nastavování mechanických měřicích zařízení.

Tažný vozík poháněný řetězem
Tažný vozík využívá řetězový pohon s přizpůsobenou redukční převodovkou. FR-16 používá převodovku ZQ400 a 2" řetěz, zatímco FR-25 používá převodovku ZQ500 a 2,5" řetěz. Tyto specifikace jsou důležité při posuzování tažné kapacity a požadavků na provoz, ale měly by být hodnoceny společně s pevností materiálu, redukčním poměrem a konstrukcí lisovnice.

7 m standardní efektivní zdvih
Standardní efektivní dráha tažení je 7 m. To je důležité při plánování dostupné délky vstupní trubky, dokončené délky, uspořádání matrice a výrobního cyklu. Nemělo by se předpokládat, že delší zdvih automaticky zvýší výkon, protože nakládání, zaměřování, zkrácení tažení a doba řezání také ovlivňují produktivitu cyklu.

Integrovaná manipulace s materiálem
Podávací stojan, tažná část, řezací jednotka a přijímací stojan jsou uspořádány jako jeden výrobní tok. U aplikací, jako jsou trubky HVAC, které se pohybují přímo do ohýbání nebo montáže, může snížení mezilehlé manipulace zjednodušit uspořádání výroby.

Technické specifikace

Parametr technologie FR-16 Hydraulickéké FR-16 Pneumatickéké FR-25 Řezání pilou
Max. tažná síla 10 kN 10 / 20 kN 50 kN
Počet trubek na cyklus tažení 2 2/4 2
Max. průměr výkresu Ø15 mm Ø15 mm / Ø12 mm Ø25 mm
Efektivní kreslení cestování 7 m 7 m 7 m
Reduction gearbox ZQ400 ZQ400 ZQ500
Velikost řetězu 2" 2" 2,5"
Hlavní motor 7,5 kW 7,5 kW 22 kW
Řezací systém Hydraulické Pneumatický viděl
Rozměr dך×v 10000 × 1800 × 1500 mm 10000 × 1800 × 1500 mm 12000 × 2900 × 1500 mm

Výše uvedené obrázky definují standardní konfigurace stroje. Neměly by být použity samostatně pro výpočet výrobní kapacity. Skutečný výkon závisí na jakosti materiálu, vstupním průměru a tloušťce stěny, redukci tažení, počtu průchodů, stavu maziva, dokončené délce, době zapichování, konstrukci matrice a řezném cyklu.

Pro cenovou nabídku uveďtedruh materiálu, vnější průměr, tloušťka stěny nebo velikost plné tyče, cílová konečná velikost, redukce tažení, konečná délka, požadované prameny, denní nebo měsíční výkon a dostupné napájení. FangRong pak může ověřit tažnou sílu a doporučit vhodnou konfiguraci řezání.

Aplikace

HVAC a chladicí trubky

Měděné a hliníkové trubky pro klimatizační a chladicí systémy jsou přirozenou aplikací pro víceřádkové kreslení, protože mnoho výrobků používá relativně malé průměry a vyrábí se v opakovaných délkách. Čtyřlinková konfigurace FR-16 Pneumatic může táhnout a řezat čtyři trubky paralelně, když velikost trubky a redukce zůstávají v rámci jmenovité kapacity.

Scénář výroby:Výrobce měděných trubek vyrábějící opakované délky trubek klimatizací může nahradit samostatnou řezací stanici integrovanou řezací jednotkou. Hlavním přínosem není pouhá automatizace stroje; je to odstranění fází měření, přenosu a sekundárního řezání mezi kreslením a další operací.

Automobilové trubky

Přesné trubky pro automobilové součásti mohou vyžadovat kontrolovaný vnější průměr a opakovatelné délky řezu před ohýbáním, obráběním nebo montáží. Nerezové palivové potrubí, brzdové potrubí a další výrobky s malým průměrem mohou těžit z automatického řízení délky, když se kontinuálně vyrábí stejné číslo dílu.

Pro automobilovou výrobu je důležitější otázkou nákupu požadovaná rozměrová tolerance po tažení než maximální průměr tažení uvedený v katalogu. Návrh formy, redukce na průchod, stav vstupní trubky a požadavky na přímost by proto měly být potvrzeny během technického hodnocení.

Lékařské a přístrojové trubky

Malé trubky z nerezové oceli používané pro lékařské a přístrojové součásti vyžadují kontrolované rozměry a opakovatelné délky. Hydraulický dvoulinkový stroj FR-16 lze uvažovat, když řezná síla a řízené zpracování jsou důležitější než maximální počet pramenů.

Scénář výroby:U hypotubusů používaných v katétrových sestavách automatické řezání s pevnou délkou odstraňuje ruční ořez z výrobní cesty. Stroj by měl být hodnocen podle aktuální specifikace trubek, protože tenkostěnné trubky mohou vyžadovat jiné podmínky tažení a řezání než běžné konstrukční trubky.

Elektrické a měděné výrobky

Malé měděné výrobky a vodivé trubky mohou těžit z vícepramenného tažení, pokud je materiál tvárný a požadované rozměry jsou v rozsahu FR-16. Pneumatické řezání je zvláště důležité tam, kde je u měkkých neželezných materiálů preferován rychlý řezný cyklus.

Ocel a všeobecné strojírenství

Konfigurace FR-25 Saw Cutting je určena pro aplikace vyžadující vyšší tažnou sílu a větší průměry až do Ø25 mm. Je vhodnější pro výrobky z tvrdší oceli nebo slitin, kde řezání pilou poskytuje požadovaný separační výkon.

Scénář výroby:Výrobce ocelových trubek, který vyrábí opakované polotovary pro následné obrábění, může použít FR-25 k tažení a řezání trubek před fází obrábění. V tomto případě je vybrána pila, protože tvrdost materiálu a velikost řezu mohou být důležitější než dosažení nejkratšího řezného cyklu.

Tovární inženýrství a kontrola kvality

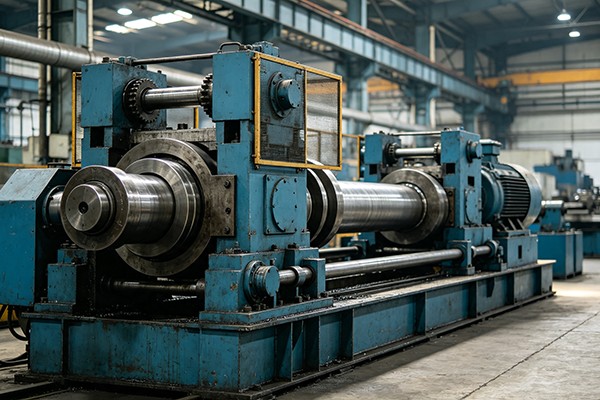
Four Lines Cold Drawing And Cutting Machine

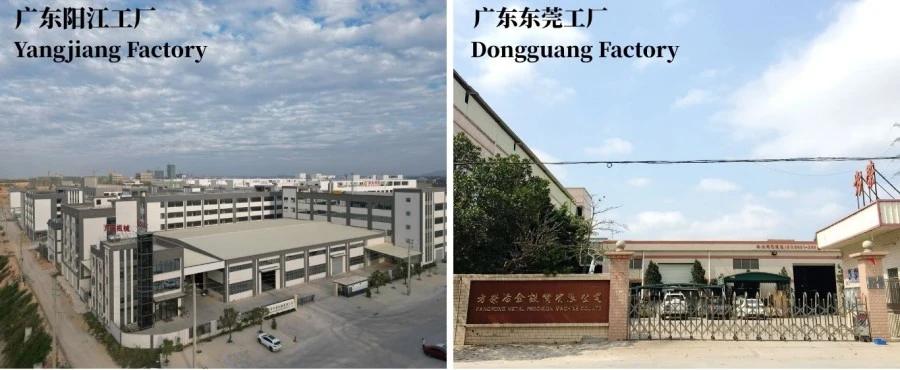
Společnost FangRong vyrábí tažné stoly od roku 1998, přičemž inženýrská činnost zahrnuje tažení za studena, rovnání, špicovací zařízení a související zařízení na konečnou úpravu tyčí a trubek. Společnost provozuje výrobní závody v Dongguan a Yangjiang a dodává zařízení zahraničním zákazníkům.

Důležitým bodem pro kupujícího tažného stolu není počet vyrobených strojů, ale to, zda výrobce může ověřit stroj proti skutečné trubce nebo tyči zákazníka. Z tohoto důvodu výrobní proces zahrnuje mechanickou montáž, elektrickou integraci, programování PLC a testování stroje před expedicí.

Výroba a tovární testování

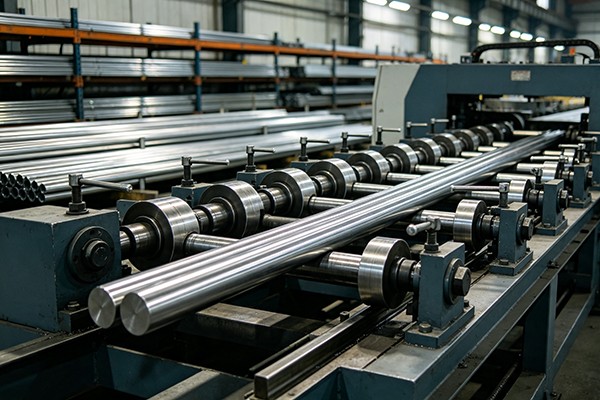
Four Lines Cold Drawing And Cutting Machine Factory

Objednávka inženýrství:Držáky matric, uspořádání řezání, uspořádání pramenů a automatizace jsou konfigurovány podle specifikace produktu.

Kontrola součástí:Hlavní konstrukční a převodové součásti jsou před montáží zkontrolovány.

Obrábění a vyrovnání:Vodicí lišty a součásti držáku matrice jsou opracovány podle specifikovaných požadavků na rozměry a vyrovnání.

Mechanická montáž:Převodovka, řetěz, vozík, držák matrice, řezací systém a přijímací systém jsou smontovány a zkontrolovány před konečnou integrací.

Elektrická a PLC integrace:Řídicí systém je naprogramován pro požadované tažení, měření délky, řezání a vykládání.

Tovární akceptační testování:Stroje jsou spuštěny před odesláním. Tam, kde jsou poskytnuty vzorky zákazníka, lze skutečné trubky nebo tyče použít k ověření operace tažení, pořadí řezání a hotových rozměrů.

Toto testování je užitečné zejména pro kupující, kteří nakupují poprvé, protože stroj lze před instalací v závodě zákazníka vyhodnotit podle skutečné specifikace materiálu a produktu.

Four Lines Cold Drawing And Cutting Machine Production Process

Certifikace a platné normy

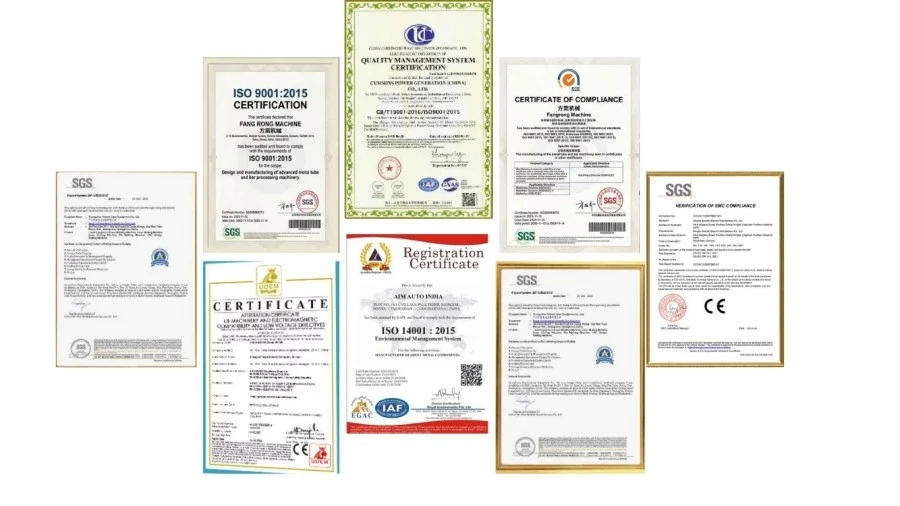
Four Lines Cold Drawing And Cutting Machine CE Certification

ISO 9001:2015:Společnost FangRong provozuje systém managementu kvality pokrývající příslušné činnosti v oblasti návrhu, výroby, instalace a servisu. Certifikát č. UQ231211R1 je uveden v dodaných firemních informacích.

CE označení:Standardní stroje řady FR lze dodat s dokumentací o shodě CE pro příslušné evropské požadavky na strojní zařízení a elektrickou bezpečnost. Pro objednaný stroj by měly být potvrzeny přesné normy a dokumenty o shodě, protože příslušné požadavky závisí na konečné konfiguraci stroje a cílovém trhu.

Elektrická a strojní bezpečnost:Tam, kde to projekt vyžaduje, lze stroj specifikovat podle platných norem, jako napřEN ISO 12100pro hodnocení rizik strojního zařízení aEN 60204-1pro elektrická zařízení strojů. Konečný seznam norem shody by měl být uveden v technické dohodě, nikoli převzat z názvu produktu.

Kontrola SGS:Na vyžádání kupujícího lze zajistit kontrolu třetí stranou. Inspekce SGS je inspekční služba a neměla by být zaměňována s certifikační značkou produktu.

Požadavky UL:UL není v dodaných specifikacích uvedena jako standardní certifikace pro standardní konfiguraci řady FR. Pokud je stroj instalován v Severní Americe a kupující požaduje součásti uznané UL nebo ovládací panel vyhovující UL, měl by být tento požadavek specifikován před zakoupením elektrických součástí.

Ceny, MOQ, FOB a doručení

Čtyřřádkový stroj pro tažení a řezání za studena je průmyslové zařízení a je běžně nabízeno podle konečné konfigurace, nikoli jako jediná pevná online cena. Počet kreslicích čar, způsob řezání, nástroje, elektrický standard, požadavky na automatizaci a místo určení mohou změnit konečné náklady na stroj.

Objednané množství Cenový základ Typické uspořádání nabídky
1 sada Jednostrojová zakázka Individuální nabídka konfigurace
2-4 sady Malá dávková objednávka Objemová cena k dispozici podle stejné nebo smíšené konfigurace
5+ sad Projektová nebo dávková zakázka Projektová nabídka a plán výroby

MOQ: 1 sada.U průmyslových tažných stolů může objednávka více než jednoho stroje splňovat podmínky pro odlišnou jednotkovou cenu, ale skutečná cena by měla být potvrzena v obchodní nabídce, nikoli odvozena z katalogu.

FOB:Cenu FOB lze uvést s dohodnutým přístavem odeslání uvedeným na proforma faktuře a kupní smlouvě. Vzhledem k tomu, že FangRong má výrobní závody v Guangdongu, měl by být přesný port FOB potvrzen prodejním týmem podle konečného místa nakládky továrny a uspořádání dopravy. V nabídce by měl být například výslovně uveden pojmenovaný portFOB [dohodnutý čínský přístav]namísto použití „FOB China“ bez názvu portu.

Standardní dodací lhůta objednávky:Standardní konfigurace FR-16 obvykle vyžadují30-60 dnípo technickém potvrzení a přijetí dohodnuté platby.

FR-25 nebo přizpůsobená dodací lhůta objednávky:obvykle90-120 dnív závislosti na řezacím systému, elektrické konfiguraci, nástrojích, automatizaci a dalších požadavcích projektu.

Urychlená objednávka:U naléhavých projektů lze vyhodnotit zrychlený výrobní plán v závislosti na aktuální kapacitě dílny, dostupnosti komponent a konfiguraci. Urychlená dodací lhůta by měla být potvrzena písemně před zadáním objednávky; nemělo by se předpokládat, že urgentní objednávka může využít standardní 30-60denní plán.

Balení a expedice

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

Čtyřřádkový tahací a řezací stroj za studena je připraven pro exportní zásilku s ochranným obalem vhodným pro přepravu na dlouhé vzdálenosti. Způsob balení by měl zohledňovat rozměry stroje, elektrickou skříň, hydraulické nebo pneumatické součásti a povrchy citlivé na korozi.

Před odesláním by měl kupující potvrdit seznam balení, rozměry stroje, zvedací body, elektrické požadavky, výkresy základů, náhradní díly a instalační dokumentaci. Tato informace je zvláště důležitá pro FR-25, protože jeho standardní rozměry jsou přibližně 12 000 × 2 900 × 1 500 mm.

Často kladené otázky

1. Jak si mohu vybrat mezi modely FR-16 Hydraulic, FR-16 Pneumatic a FR-25 Saw Cutting?

Hlavními faktory výběru jsou průměr trubky nebo tyče, síla materiálu, počet čar a způsob řezání. FR-16 Hydraulic je vhodný pro 2-linkovou výrobu do Ø15 mm, kde je preferováno hydraulické řezání. FR-16 Pneumatic podporuje 2 vedení do Ø15 mm nebo 4 vedení do Ø12 mm, takže je vhodný, když je důležitější vyšší výkon. FR-25 Saw Cutting poskytuje tažnou sílu až 50 kN a zvládá výrobky až do Ø25 mm, přičemž řezání pilou je vhodné pro aplikace vyžadující mechanickou pilu spíše než hydraulické nebo pneumatické řezání.

2. Can the machine draw and cut two or four tubes at the same time?

Ano. Modely FR-16 Hydraulic a FR-25 Saw Cutting jsou konfigurovány pro 2-řádkovou výrobu, zatímco FR-16 Pneumatic může být konfigurován pro 2 nebo 4-řadové linky. 4řádková konfigurace zvyšuje výkon, když jsou průměr trubky a požadavky na tažnou sílu v pracovním rozsahu stroje. Nejde jen o to přidat další řádky; nastavení formy, materiál, redukce průměru a dostupná tažná síla, to vše musí být přizpůsobeno požadavkům výroby.

3. Jaké informace jsou nutné pro výběr správné konfigurace stroje a výkresu?

Uveďte druh materiálu, počáteční vnější průměr, konečný průměr, typ trubky nebo tyče, případně tloušťku stěny, požadovanou konečnou délku, požadovaný denní nebo měsíční výkon a požadovaný počet výrobních linek. U trubek je také důležitý stav materiálu a plán zmenšování, protože nadměrné zmenšování při jednom průchodu může zvýšit tažnou sílu a ovlivnit kvalitu povrchu. Tyto parametry se používají k určení vhodného modelu, uspořádání matrice, tažné síly a konfigurace řezu.

4. Jak přesné je řezání pevné délky?

Délka řezu je řízena systémem PLC stroje spolu s detekcí délky a sekvencí podávání nebo tažení. Skutečná přesnost řezání závisí na pružnosti materiálu, přímosti, podmínkách tažení, způsobu řezání a nastavení stroje. Pro aplikace, jako jsou trubky HVAC nebo součásti, které vyžadují konzistentní délku sestavy, by měla být konečná tolerance potvrzena ze skutečného materiálu a cílové délky před objednáním, spíše než se spoléhat na obecnou hodnotu přesnosti.

5. Dokáže stroj zpracovat nerezovou ocel, uhlíkovou ocel, měď a hliník?

Ano, stroj lze nakonfigurovat pro různé kovové výrobky, včetně uhlíkové oceli, legované oceli, nerezové oceli, mědi a hliníku. Stejná konfigurace by však neměla být považována za vhodnou pro každý materiál. Nerezová ocel a vysokopevnostní slitiny obecně vyžadují větší tažnou sílu a pečlivější kontrolu redukce, zatímco měď a hliník mohou vyžadovat různé materiály matrice a podmínky mazání pro ochranu povrchové úpravy. Třída a velikost materiálu by proto měly být potvrzeny při výběru stroje.

6. Obsahuje stroj polohovací zařízení, nebo je vyžadován samostatný polohovací stroj?

Čtyřlinkový stroj pro tažení a řezání za studena je primárně navržen pro integraci tažení za studena s automatickým řezáním s pevnou délkou. Pokud vstupní trubku nebo tyč nelze zasunout tažnou matricí přímo, může být před tažením vyžadováno zašpinění nebo příprava konce. Zda je potřeba samostatný ukazovací stroj, závisí na výchozím materiálu, koncovém stavu a konstrukci matrice. Kompletní proces lze vyhodnotit, když jsou poskytnuty vzorky surovin zákazníka a plán výkresu.

7. Jaký je rozdíl mezi hydraulickým, pneumatickým a pilovým řezáním?

Hydraulické a pneumatické řezání jsou vhodné pro automatizovanou výrobu s pevnou délkou, kde je vyžadován rychlý cyklus a integrace s tahovou sekvencí. Pneumatické řezání je zvláště užitečné ve čtyřřádkové konfiguraci FR-16, kde je prioritou produkce. Řezání pilou poskytuje jiný způsob řezání a používá se u modelu FR-25, který má vyšší kapacitu tažné síly a podporuje větší produkty až do Ø25 mm. Nejlepší volba závisí na materiálu, průměru, požadavcích na čelní plochu a následném obrábění.

8. Co mám potvrdit před zadáním objednávky?

Před objednáním potvrďte materiál a rozměry produktu, zmenšení výkresu, hotovou délku, požadovaný výkon, počet souběžných linek, způsob řezání, elektrické požadavky, podmínky instalace a požadavky na automatizaci. U exportních projektů také potvrďte dohodnutý Incoterm a přepravní přístav, harmonogram dodávek, balíček náhradních dílů, způsob uvedení do provozu a příslušné bezpečnostní nebo elektrické požadavky, jako je dokumentace CE. V případě přísných rozměrových nebo povrchových požadavků se doporučuje poskytnout skutečné vzorky trubek nebo tyčí.

Odeslat dotaz
Kontaktní informace
Řekněte nám o svém materiálu, specifikacích produktu, výrobním procesu a požadavcích na vybavení. FangRong může diskutovat o vhodném stroji pro tažení za studena, protahovacích nástrojích, rovnacím stroji a přizpůsobených řešeních pro vaši aplikaci.
Hodnocení:
5.0
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout