Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
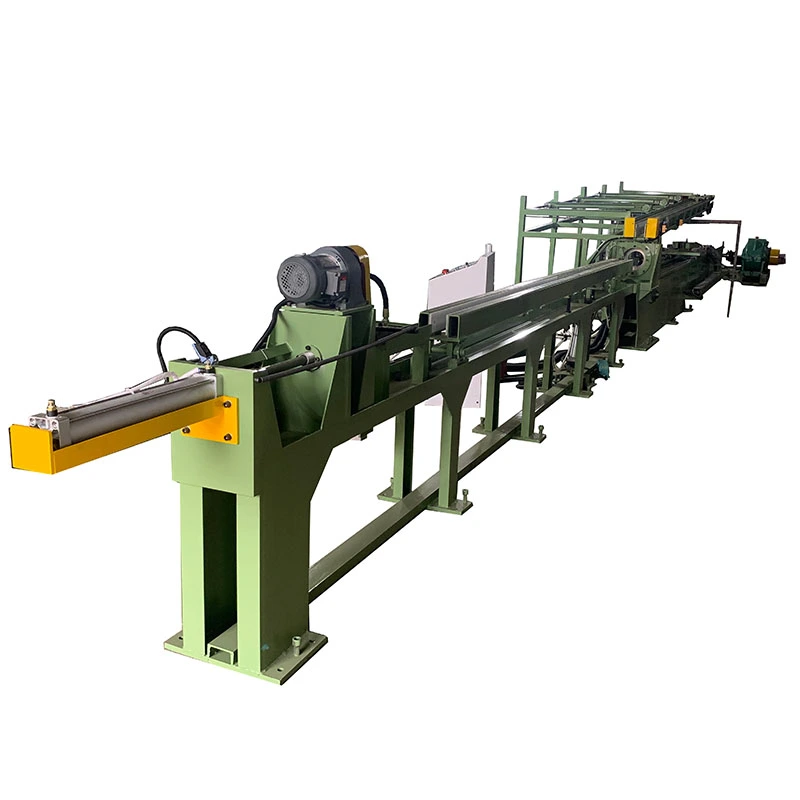
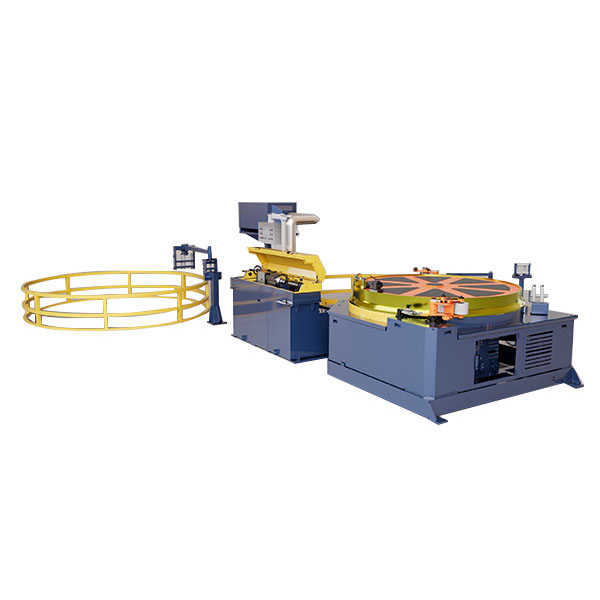
TheTřířádkový automatický rotační stroj pro tažení za studenaje určen pro výrobce, kteří potřebují vyšší kreslicí výkon bez přidání tří samostatných výrobních linek. Jehotřípramenný rotační indexovací systémpolohuje a podává tři trubky nebo tyče pro postupné tažení, zatímco dvouřetězový pohon udržuje tažné zatížení vyvážené napříč všemi prameny. Modely zFR-50 až FR-120poskytnout5-20 tuntahové kapacity, zrychlí až28 m/min, a tahy až9 m. Automatické podávání, upínání, tahání a vykládání snižuje zapojení obsluhy a činí stroj vhodným protrubky a tyče z uhlíkové oceli, legované oceli, nerezové oceli, mědi a hliníku.
TheTřířádkový automatický rotační stroj pro tažení za studenaje určen pro výrobce, kteří potřebují vyšší výkon z trubek nebo tyčí malého a středního průměru bez instalace tří samostatných táhlů. Kreslí setři obrobky současněpřes tři paralelní matrice, zatímco motorizovaný rotační zadní stůl připravuje a indexuje další obrobky pro následující cyklus.
Hlavním výrobním problémem není pouze tahání síly. Při velkoobjemové výrobě trubek může nakládání, polohování a návrat vozíku spotřebovat významnou část cyklu. Tento stroj řeší toto úzké místo kombinacítřípramenné tažení, rotační indexování, automatické upnutí, tažení a návrat vozíkuv jednom výrobním systému. Výsledkem je vyšší výkon na stroj a méně ruční manipulace.
Stroje řady FangRong FR jsou dostupné od5 až 20 tuntažná síla, s tažnými rychlostmi o25-28 m/mina kreslení tahů z7-9 m. Konfigurace pro tažení trubek mohou být vybaveny vnitřním trnem pro řízení vnitřního průměru a tloušťky stěny.

Konvenční jednořádkový tažný stůl zpracovává jeden obrobek na jeden tažný zdvih. Když se zvýší poptávka po výrobě, obvyklou možností je přidat další stroje, zvýšit směny nebo přijmout delší dodací lhůty. Přidání strojů zvyšuje podlahovou plochu, obsluhu, pomocná zařízení a místa údržby.
Třířádková konfigurace místo toho kombinuje tři pozice kreslení v jednom stroji. Theotočná zadní laviceje zvláště užitečné tam, kde se opakovaně vyrábí stejná specifikace trubky nebo tyče. Obrobky mohou být umístěny před dokončením cyklu kreslení, což snižuje množství času stráveného čekáním na ruční vložení a vyrovnání.
Například výrobce měděných trubek, který používá konfiguraci FR-76 pro klimatizační potrubí, může spustit tři trubky v každém tažném zdvihu místo toho, aby je zpracovával postupně. V této aplikaci je funkce rotačního indexování důležitější než pouhé zvýšení rychlosti tažení, protože objem výroby je silně ovlivněn dobou nakládání a polohování.
1. Rotační zatížení
Na otočné zadní lavici jsou umístěny trubky nebo tyče. Motorizovaný indexovací mechanismus přesně umístí další obrobky pomocí tří rysovacích čar.
2. Krmení a ukazování
Obrobky jsou přiváděny směrem k matricím a upnuty. Špičování může být provedeno před tažením, aby se dostatečně zmenšil konec trubky nebo tyče pro spolehlivý vstup matrice. Integrovaná polohovací jednotka může být specifikována tam, kde to výrobní proces vyžaduje.
3. Třípramenná kresba
Tažné vozíky tahají současně tři obrobky přes jejich příslušné matrice. Dvouřetězový pohon rozděluje tažné zatížení na vozík a snižuje riziko nerovnoměrného zatížení mezi třemi tažnými polohami.
4. Vypouštění produktu
Po dokončení tažného zdvihu se hotové obrobky vysunou a vozík se vrátí do výchozí polohy.
5. Rotační indexování a opakování
Zadní lavice indexuje další připravené obrobky do polohy a začíná další cyklus kreslení.
PLC a HMI řídí podávání, upínání, tažení, indexování a návrat vozíku. Jedno-, dvou- a třípramenový provoz lze konfigurovat podle požadavků výroby.
Třípramenná kresbaje cenný, když se stejný produkt vyrábí ve velkém množství. Pokud se výroba skládá převážně z malých sérií s častými změnami velikosti, výhoda produktivity je menší, protože změny nastavení a nástrojů se stávají větší částí celkového času výroby.
Rotační indexováníje nejužitečnější, když je čas načítání opakovaným úzkým hrdlem. Otočný stůl umožňuje efektivnější umístění dalších obrobků, což je užitečné zejména při výrobě s dlouhým zdvihem, kde by ruční příprava mezi cykly jinak snižovala využití stroje. U malosériové výroby může mít tato funkce menší dopad na celkové náklady.
Dvouřetězový převodse stává důležitější, jak se zvyšuje tažná síla. Vyvážené tažení pomáhá udržet polohu vozíku a matrice zarovnané. To je důležité, když si tři řetězce musí zachovat podobné rozměrové výsledky; je méně kritický pro velmi lehké aplikace, kde je tažná síla nízká.
Kresba vnitřního trnuje důležité, když je třeba kontrolovat vnější průměr i vnitřní průměr nebo tloušťku stěny. Pro aplikace, kde je kritický pouze vnější průměr, nemusí být vybavení vřetenem nutné.
1. Tři trubky nebo tyče nakreslené jedním tahem
Tři identické obrobky jsou zpracovány současně, což zvyšuje výkon na jeden tahový cyklus bez přidání tří nezávislých strojů. Například dodavatel automobilových komponentů může konfiguraci využít pro opakovanou výrobu trubkových komponentů s malým průměrem, kde je objem cyklu důležitější než časté změny produktu.
2. Motorizovaná otočná zadní lavice
Otočný stůl omezuje ruční přemisťování mezi kreslicími cykly a udržuje další obrobky připravené k vyrovnání. To je zvláště užitečné pro výrobu HVAC a chladicích trubek, kde dlouhé výrobní série výrazně zkracují dobu bez tažení.
3. Dvouřetězový pohon
Dva řetězy přenášejí tažnou sílu na vozík a pomáhají rovnoměrněji rozložit sílu napříč třemi tažnými polohami. Při výrobě ocelových trubek to nabývá na důležitosti, když by vyšší tažné síly mohly jinak zvýšit chyby vyrovnání, nerovnoměrné zatížení matrice nebo odchylky mezi prameny.
4. Rychlost tažení až 28 m/min
FR-50 a FR-76 jsou dimenzovány na rychlost až 28 m/min, zatímco FR-100 a FR-120 jsou dimenzovány na 25 m/min. Vysoká rychlost je užitečná, když proces proti proudu může nepřetržitě dodávat materiál a následná manipulace může držet krok. Není to automaticky lepší pro každý produkt, protože mazání, jakost materiálu, redukce na průchod a požadavky na povrch mohou omezit praktickou rychlost tažení.
5. Výkres trnu pro rozměry trubky
Trn podporuje kontrolu vnitřního průměru trubky a tloušťky stěny během tažení. To platí pro hydraulické trubky, přesné trubky z nerezové oceli a další produkty, kde je rozměrová konzistence uvnitř trubky stejně důležitá jako vnější průměr.
6. Rychlý návrat vozíku
Samostatný vratný motor přivádí vozík zpět po tažném zdvihu. Tím se snižuje neproduktivní část cyklu, která se stává stále důležitější, když stroj běží na dlouhé výrobní směny.
7. Provoz flexibilního vlákna
Třířádkový automatický rotační za studena protahovací stroj lze konfigurovat pro jedno-, dvou- nebo třípramennou výrobu. Třívláknový provoz je preferován pro velkoobjemové zakázky, zatímco jednovláknový provoz může být užitečný během zkoušek, menších zakázek nebo ověřování procesu.
8. Řízení PLC a HMI
Řídicí systém koordinuje podávání, upínání, tažení, rotační indexování, vykládání a návrat vozíku. To snižuje závislost na ručním řazení a usnadňuje sledování a opakování provozního cyklu.
Nevybírejte táhlo pouze podle jmenovité tonáže. Požadovaná tažná síla závisí nadruh materiálu, počáteční rozměry, hotové rozměry, zmenšení plochy, tření, mazání a počet současně běžících pramenů.
U třípramenného stroje musí dostupná tažná síla pokrýt kombinovaný požadavek všech tří obrobků. 5tunový model může stačit pro tři malé trubky s mírnou redukcí, zatímco modely s vyšší tonáží jsou vhodnější pro větší profily, oceli s vyšší pevností nebo náročné redukce.
Zdvih je důležitý při výrobě dlouhých tažených výrobků. Delší zdvih může snížit počet tažných cyklů potřebných pro danou hotovou délku, ale také zvyšuje stopu stroje. Rychlost tažení by proto měla být hodnocena společně s manipulací s materiálem, mazáním a výstupní řeznou kapacitou spíše než jako izolované číslo.
| Parametr technologie | FR-50 | FR-76 | FR-100 | FR-120 |
| Max. tažná síla (tuny) | 5 | 10 | 15 | 20 |
| Max. tah kreslení (m) | 7 | 8 | 8 | 9 |
| Rychlost kreslení (m/min) | 28 | 28 | 25 | 25 |
| Zpětný motor vozíku (kW) | 0.75 | 0.75 | 1.1 | 2.2 |
| Model redukce | ZQ550 | ZQ650 | ZQ850 | 1000 ZQ |
| Rozteč řetězu | 2,5" | 3" | 4" | 3" dvouřadá |
| Výkon hlavního motoru (kW) | 22 | 30 | 45 | 55 |
| Celkové rozměry d × š × v (mm) | 17000 × 1300 × 1600 | 17500 × 1350 × 1600 | 18000 × 1400 × 1600 | 23000 × 2200 × 1800 |
Standardní konfigurace:tažný stroj, hlavní hnací motor, reduktor, dvouřetězový převod, tažný vozík, rotační indexovací zadní lavice, trojitý držák matrice, řídicí systém PLC a HMI. Pro konfigurace s tažením trubek se dodává zařízení s trnem.
Volitelná výbava:polohovací jednotka, přizpůsobený zdvih, přídavná automatizace podávání a vypouštění, nástrojové a aplikačně specifické trnové systémy.
Používá se pro trubky tlumičů, trubky sloupku řízení, součásti hnacích hřídelí a další trubkové díly s opakovanou výrobou. Dodavatel pro automobilový průmysl úrovně 1 používající třířádkový rotační tahový stůl FR-100 může zpracovat tři trubky na zdvih, což snižuje potřebu paralelního provozu několika jednořadých strojů. Rotační nakládací systém je zvláště užitečný, když se kontinuálně vyrábí stejná specifikace trubky.
Měděné a hliníkové trubky pro výměníky tepla a klimatizační systémy těží z vysokého výkonu a opakovatelné kontroly rozměrů. Ve scénáři výroby měděných trubek může FR-76 zpracovávat tři trubky současně, zatímco rotační stolice připravuje další sadu, což snižuje prostoje související s nakládáním.
Trubky válce s malým průměrem vyžadují kontrolované vnější rozměry a v mnoha aplikacích konzistentní tloušťku stěny. FR-120 lze zvolit, když kombinovaná tažná síla tří ocelových trubek vyžaduje stroj s vyšší kapacitou. Uspořádání dvou řetězů pomáhá udržovat vyvážené zatížení mezi třemi prameny.
Měděné a hliníkové trubkové součásti, chladicí trubky a další vodivé sekce mohou být zpracovány tam, kde opakovatelnost a objem výroby opravňují vícepramenné kreslení. U malých dutých profilů může třípramenný provoz zvýšit výkon, aniž by bylo zapotřebí tří kompletních instalací táhla.
Přesné trubky a hypotuby z nerezové oceli vyžadují přísnější řízení procesu než běžné konstrukční trubky. Scénář výroby lékařských hadiček může používat FR-50 pro třípramenné tažení malých trubek z nerezové oceli, přičemž vyrovnání a ovládání trnu se stávají důležitějšími než maximální tažná síla.
Třířádkový automatický rotační stroj pro tažení za studena lze také použít na přesné ložiskové trubky, přístrojové trubky, malé konstrukční duté sekce a další aplikace trubek nebo tyčí s opakovanou výrobou, kde lze paralelně kreslit tři stejné obrobky.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.aYangjiang Fangrong Machinery Co., Ltd.podpora výroby, montáže, testování a dodávky strojů. Výrobní proces se zaměřuje na díly, které přímo ovlivňují přesnost třířádkového kreslení: vodicí kolejnice, vyrovnání držáku matrice, konstrukce vozíku, řetězový převod a rotační indexování.
1. Aplikační inženýrství— Tažná síla, plán průchodu, uspořádání matrice, požadavky na trn a pořadí rotačního indexování jsou určeny z materiálu zákazníka a hotových rozměrů.
2. Kontrola materiálu— Před obráběním a montáží se kontrolují hlavní konstrukční a převodové součásti.
3. Přesné obrábění— Vodicí lišty, držáky matric a další součásti kritické pro vyrovnání jsou opracovány v požadovaných rozměrových tolerancích.
4. Sestava pohonu a vozíku— Převodovka, řetězy, řetězová kola, vozík a napínací součásti jsou smontovány a zkontrolovány před konečnou integrací.
5. Třířádkové zarovnání— Tři pozice tažení jsou zarovnány, aby se omezily odchylky způsobené nekonzistentním umístěním matrice.
6. Uvedení PLC a HMI do provozu— Testují se sekvence tažení, upínání, indexování, vypouštění a vracení.
7. Kresebný test— Jsou-li k dispozici vzorky zákazníků, lze všechny tři linky testovat současně, aby se vyhodnotila tažná síla, konzistence rychlosti a rozměrové výsledky.
8. Závěrečná kontrola— Před odesláním se kontroluje mechanický provoz, elektrická bezpečnost, napnutí řetězu, mazání, únik oleje a rozměry hotového výrobku.
U třířádkového tažného stolu nestačí kontrola, zda stroj prostě běží. Důležitými body přejímky v továrně jsou, zda tři polohy tažení fungují konzistentně, zda vozík zůstává správně vyrovnán pod zatížením, zda se otočný stůl přesně indexuje a zda hotové výrobky ze tří pramenů splňují požadované rozměry.
Drawbench engineering od roku 1998
Společnost FangRong vyvíjí zařízení pro tažení za studena od roku 1998 se zkušenostmi s mechanickým převodem, tažením více pramenů, vyrovnáváním zápustek a automatizovanou manipulací.
Zkušenosti s výrobou více linek
Třířádkový design vyžaduje více než pouhé přidání dvou dalších matric. Rozložení síly, tuhost vozíku, vyrovnání matrice a synchronizace ovlivňují to, zda tyto tři prameny poskytují srovnatelné výsledky. Tyto faktory jsou brány v úvahu při konfiguraci stroje.
Inženýrství založené na aplikacích
Výběr modelu je založen na materiálu, počátečních rozměrech, hotových rozměrech, redukci a požadovaném výkonu. Zákazníci mohou před objednáním poskytnout specifikace trubek nebo tyčí pro výpočet tažné síly a výběr stroje.
Tovární přejímací testování
Stroje jsou před odesláním kontrolovány, s důrazem na třířádkovou synchronizaci, mechanický provoz, elektrické ovládání a kreslicí výkon. Materiál zákazníka může být použit pro testování, pokud jsou vzorky poskytnuty předem.
Instalace a uvedení do provozu
Podpora zahrnuje výkresy základů, dohled nad instalací, uvedení do provozu, školení operátorů, náhradní díly a vzdálené řešení problémů.
ISO 9001:2015— Systém řízení kvality pokrývající příslušné procesy návrhu, výroby a služeb. Certifikát č. UQ231211R1.
Označení CE— Standardní modely FR jsou dodávány pro shodu s platnými evropskými požadavky na bezpečnost strojů. Dodaná dokumentace stroje identifikuje platné směrnice, normy a podklady pro posuzování shody pro objednanou konfiguraci.
Inspekce SGS— Kontrola třetí stranou může být uspořádána podle požadavků projektu a dohodnutého rozsahu kontroly.
Patentovaná konstrukce stroje— Společnost FangRong vyvinula patentované technologie pokrývající oblasti, jako je napínání řetězu, vícepramenné držení matrice a systémy rychlé výměny trnu.
Důležité pro kupující z EU:Shoda CE by měla být vyhodnocena s ohledem na kompletní konfiguraci stroje a předpisy platné v době uvedení stroje na trh EU. Přesné prohlášení o shodě a příslušné normy EN by měly být potvrzeny s cenovou nabídkou a technickou dokumentací.
MOQ:1 sada. Pro opakované nákupy nebo projekty s více stroji mohou být stanoveny odstupňované ceny podle množství a konfigurace.
| Objednávkové množství | Ceny | Poznámky |
| 1 sada | Standardní jednotková cena – kotovaná | Vhodné pro projekty s jedním strojem |
| 2-4 sady | Objemová cena – kótovaná | Cena závisí na identických nebo přizpůsobených konfiguracích |
| 5+ sad | Cena projektu – kótovaná | Pro hromadné objednávky jsou k dispozici speciální ceny |
Doručení pro standardní objednávky:přibližně30-60 dnípro standardní konfigurace FR-50 a FR-76, s výhradou konečných specifikací, výrobního plánu a platebních podmínek.
Doručení u standardních objednávek s vyšší kapacitou:přibližně90-120 dnípro FR-100 a FR-120, v závislosti na konfiguraci a výrobním plánu.
Urychlené objednávky:zrychlený výrobní plán lze vyhodnotit před potvrzením objednávky. Skutečná zrychlená dodací lhůta závisí na modelu stroje, přizpůsobení, dostupnosti komponent a kapacitě továrny a měla by být potvrzena v kupní smlouvě, nikoli inzerována jako pevný počet.
Pro přesnou cenovou nabídku uveďtejakost materiálu, počáteční vnější průměr a tloušťka stěny, konečný vnější průměr a tloušťka stěny, délka trubky nebo tyče, požadovaný výkon, počet průchodů tažení a cílový port. Tyto parametry určují tonáž stroje, nástroje a konfiguraci výroby.
Třířádkový automatický rotační stroj pro tažení za studena je připraven pro mezinárodní přepravu s exportním balením, ochranou proti vlhkosti a ochranou proti korozi exponovaných obráběných a mechanických součástí. Velké sestavy mohou být odděleny tam, kde to vyžadují rozměry kontejneru a přepravní uspořádání.
Před odesláním je třeba potvrdit seznam balení, rozměry stroje, celkovou hmotnost a uspořádání nakládání, protože stroje řady FR jsou dlouhá zařízení s celkovou délkou přibližně 17-23 metrů. Výběr kontejneru a naložení z výroby je proto třeba naplánovat před odesláním, nikoli až po dokončení stroje.
Výběr modelu závisí především na průměru obrobku, materiálu, požadované redukci na jeden průchod, tažné síle a objemu výroby. FR-50 a FR-76 jsou vhodné pro menší velikosti trubek a tyčí, zatímco FR-100 a FR-120 jsou určeny pro větší průměry a vyšší tažné zatížení. Pro přesné doporučení uveďte jakost materiálu, počáteční průměr, konečný průměr, tloušťku stěny a požadovaný výkon.
Stroj může zpracovat tři obrobky během stejného cyklu tažení, což je užitečné, když je objem výroby vysoký, ale továrna nechce instalovat tři samostatné tažné stoly. Rotační indexovací systém přenáší další obrobek do pozice tažení, čímž se snižuje opakované nakládání a vyjímání mezi cykly. Skutečná výhoda produktivity závisí na materiálu, délce tažení, zkrácení a době nakládání.
Stroj lze nakonfigurovat pro uhlíkovou ocel, nerezovou ocel, měď, hliník a vybrané slitinové materiály. Pevnost materiálu a tažnost určují požadovanou tažnou sílu, konstrukci formy a přípustnou redukci. Například nerezová ocel normálně vyžaduje více kontrolovanou redukci a mazání než měkčí slitiny mědi nebo hliníku.
Typické snížení je kolem 25–35 % pro uhlíkovou ocel a 15–25 % pro nerezovou ocel a další slitiny s vyšší pevností, v závislosti na výchozích podmínkách, geometrii trubek, nástrojích a mazání. Maximální praktické snížení by mělo být vypočítáno ze skutečných materiálových a rozměrových požadavků spíše než zvoleno pouze z nominální tažné síly stroje.
Ano, pokud jsou použity správné raznice, trn, příprava materiálu a podmínky mazání. Třířádková konfigurace je navržena pro opakovatelné tažení trubek a tyčí, přičemž konečná rozměrová přesnost závisí také na vstupních tolerancích materiálu a stavu nástroje. Pro aplikace vyžadující přesné vnitřní, vnější nebo tloušťkové řízení by měla být požadovaná tolerance specifikována před cenovou nabídkou.
Standardní konfigurace může zahrnovat hlavní hnací systém, převodovku, dvouřetězový tažný mechanismus, tažný vozík, třířádkový držák matrice, trnový systém, rotační lavici, PLC a řídicí systém HMI. Konfigurace nástrojů by měla být potvrzena podle rozměrů a materiálu trubky nebo tyče zákazníka. V případě potřeby lze specifikovat speciální trny, matrice nebo automatické manipulační zařízení.
Typická doba výroby je asi 30–60 dní pro modely FR-50 a FR-76 a asi 90–120 dní pro větší stroje FR-100 a FR-120. Tato období se mohou měnit podle konfigurace stroje, nástrojů, automatizace a výrobního zatížení závodu. Pokud je požadována urychlená objednávka, měl by být před vystavením objednávky potvrzen dostupný výrobní slot.
Uveďte jakost materiálu, typ trubky nebo tyče, počáteční a hotové rozměry, délku tažení, požadovanou redukci, cílovou výrobní kapacitu, požadavky na nástroje a napájení. U komerční nabídky by měl dodavatel také potvrdit MOQ, jednotkovou cenu založenou na množství, cenu FOB a jmenovaný odletový přístav, standardní nebo zrychlenou dodací lhůtu, záruční podmínky a zahrnuté náhradní díly. Tím se zabrání tomu, aby se uvedená konfigurace stroje lišila od požadavků výroby.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem