Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
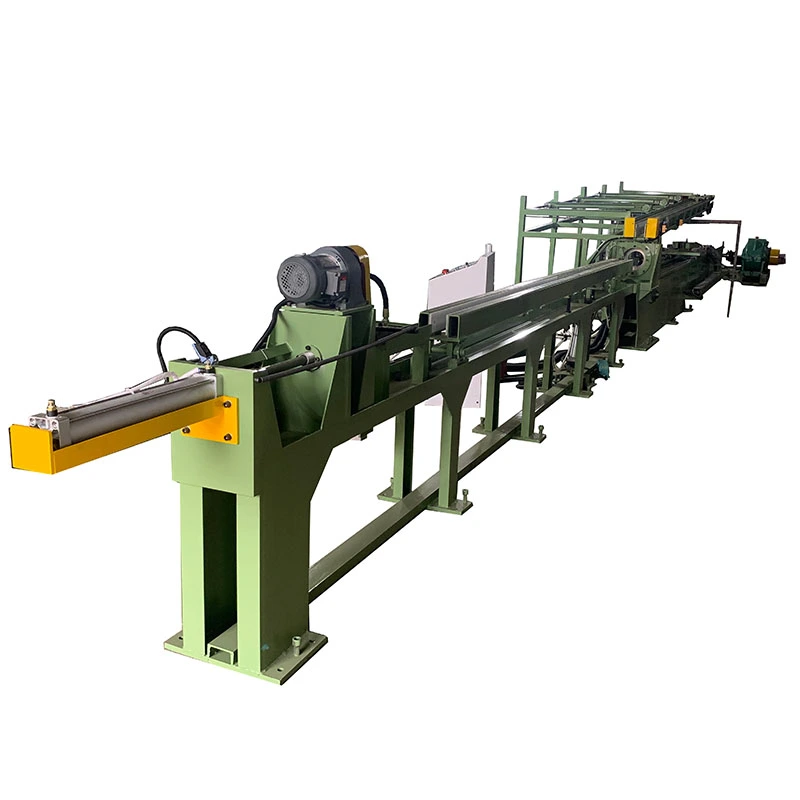
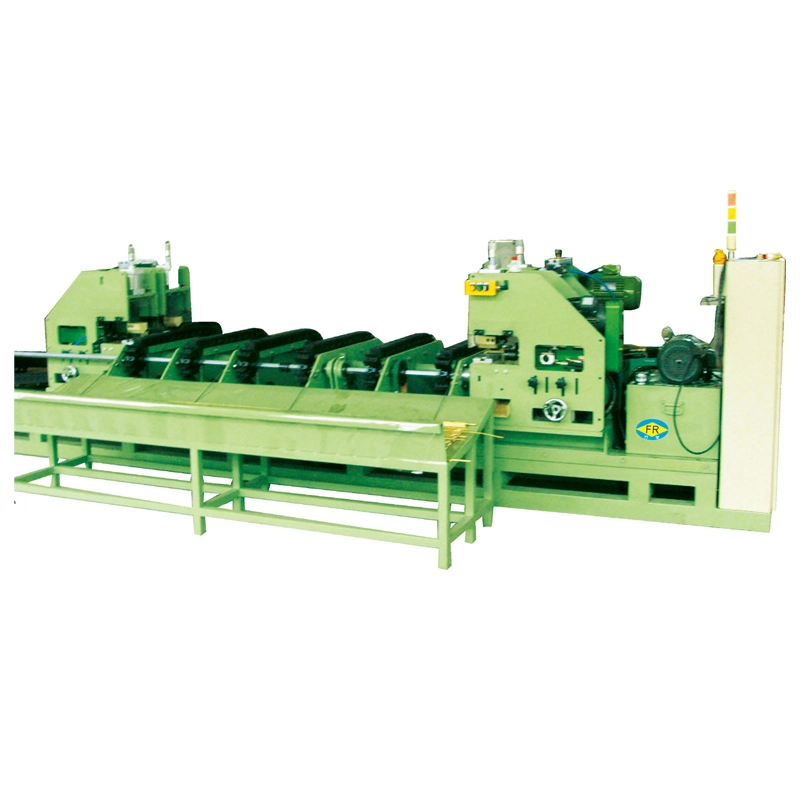
Vertikální dvouválcový rovnací stroj z uhlíkové oceli společnosti FangRong je určen pro korekci ohybů a deformací tyčí, tyčí a trubek z uhlíkové oceli po válcování, tažení, tepelném zpracování, kování nebo manipulaci. Stroj využívá vertikální dvouválcové uspořádání k aplikaci řízených korekčních sil, zatímco materiál prochází kontinuálně pracovní sekcí.
U uhlíkové oceli není výběr stroje určen pouze průměrem. Pevnost v tahu, tvrdost, počáteční deformace, geometrie řezu, délka materiálu a požadovaná přímost ovlivňují požadovanou rovnací sílu a konfiguraci válečku. FangRong může nakonfigurovat stroj podle skutečných požadavků na materiál a výrobu.
Obrobek prochází mezi dvěma tvarovacími válci umístěnými tak, aby vytvářely řízené ohýbání během podávání. Úpravou polohy válce a pracovního tlaku stroj koriguje stávající deformaci namísto spoléhání se na jediné silné lisování.
To je zvláště důležité pro tyče a trubky z uhlíkové oceli, protože po válcování, tažení za studena, tepelném zpracování nebo přepravě může zůstat zbytkový ohyb. Požadovaná korekce závisí na tom, kde je materiál ohnut, jak velká je zde deformace a jak průřez reaguje na působící sílu.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
|---|---|---|---|---|---|---|---|
| Průměr plné tyče (mm) | φ5–20 | φ10–40 | φ15–60 | φ20–80 | φ25–100 | φ35–130 | φ40–160 |
| Minimální délka (mm) | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Maximální pevnost v tahu | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1300 MPa | ≤1300 MPa |
| Tvrdost povrchu | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 |
| Raw Straightness | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m |
| Tolerance průměru | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Hotová přímost | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m |
| Tolerance hotového průměru | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Dokončená drsnost povrchu | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm* | ≤0,8 μm* |
| Průměr válečku | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Pracovní rychlost (m/min) | 2–30 | 2–10 | 3–15 | 3–15 | 3–15 | 3–15 | 3–15 |
| Main Motor (kW) | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Zvedací motor (kW) | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Rozměry (d × š × v, m) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Hmotnost (t) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Celková instalovaná kapacita (kW) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
*U FR-130 a FR-160 platí uvedená drsnost konečného povrchu pro loupaný materiál; materiál s černou kůží může vyžadovat jiné dokončovací podmínky.
Výše uvedené specifikace jsou referenční hodnoty. Konečný výběr stroje by měl být založen na skutečné třídě uhlíkové oceli, průměru nebo rozměrech trubky, tloušťce stěny, tvrdosti, pevnosti v tahu, počátečním ohybu, požadované přímosti, stavu povrchu a rychlosti výroby.
Vertikální dvouválcový rovnací stroj z uhlíkové oceli je vhodný pro následné korekce tam, kde přímost ovlivňuje obrábění, montáž, podávání nebo kontrolu finálního produktu.
Pro cenovou nabídku FangRong normálně potřebuje více než jen název materiálu a průměr. Uhlíková ocel se stejnou jmenovitou velikostí může vyžadovat různé konfigurace stroje kvůli rozdílům v pevnosti v tahu, tvrdosti a počáteční deformaci.
U plných tyčí klíčové informace zahrnují průměr, délku, jakost materiálu, tvrdost nebo pevnost v tahu, vstupní přímost a požadovanou hotovou přímost. U trubek je také důležitý vnější průměr, tloušťka stěny, jakost materiálu, oválnost a stav deformace, protože nadměrný tlak válce může ovlivnit geometrii trubky.
Pokud se na jedné výrobní lince zpracovává několik průměrů, měl by být při určování uspořádání válců a konfigurace stroje zohledněn také požadovaný rozsah velikostí a frekvence výměny.
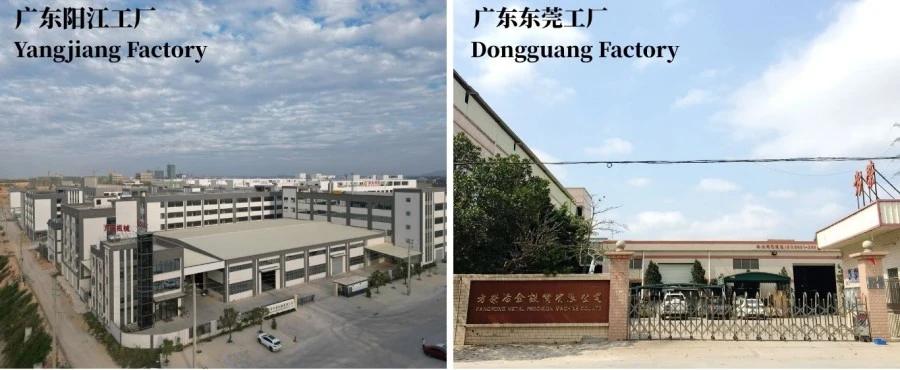
FangRong vyrábí rovnací a kovoobráběcí zařízení od roku 1998 s výrobními závody v Dongguanu a Yangjiangu. Společnost dodala zařízení více než 10 000 zákazníkům ve více než 60 zemích a regionech.
Výroba zahrnuje mechanické komponenty, výrobu válců, montáž strojů, elektroinstalaci a testování strojů. Před expedicí je zařízení zkontrolováno podle dohodnuté technické konfigurace a provozních požadavků.
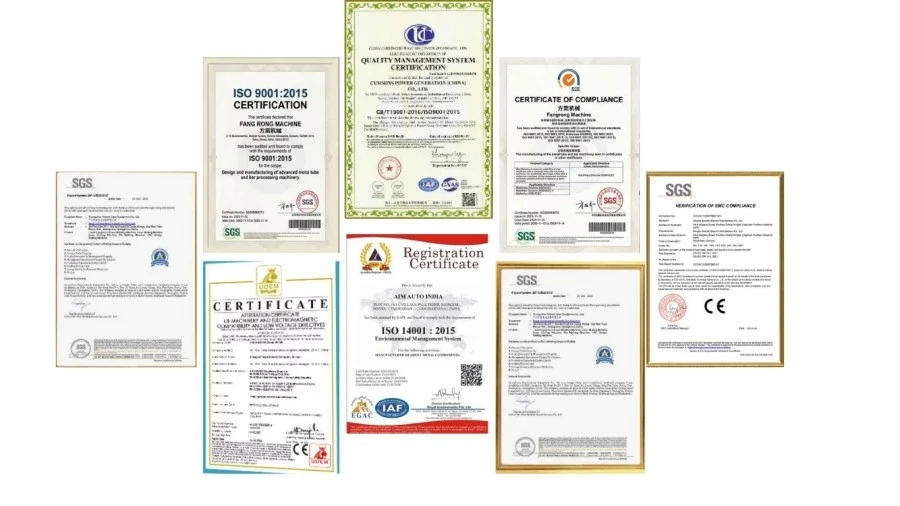
Systém managementu kvality společnosti FangRong je certifikován podle ISO 9001:2015, certifikát č. UQ231211R1. Společnost také poskytuje zařízení s označením CE a v případě potřeby inspekční služby SGS.
Společnost vyvinula patentované technologie pro zařízení na zpracování kovů, včetně patentů na vynálezy a užitné vzory. Příklady patentů zahrnují 2013207829011, 2008300532117 a ZL2015 2 0842922.7.
Velké rovnačky jsou připraveny k expedici dle rozměrů stroje, hmotnosti a přepravních podmínek. Komponenty jsou před naložením chráněny a zajištěny, aby se snížilo riziko poškození při manipulaci a přepravě na dlouhé vzdálenosti.
Začněte průměrem tyče, jakostí uhlíkové oceli, pevností v tahu nebo tvrdostí, vstupní deformací a požadovanou hotovou přímostí. Rovněž je třeba vzít v úvahu rychlost výroby a délku tyče. Samotný průměr nestačí pro přesný výběr modelu.
Standardní řada pevných tyčí pokrývá přibližně φ5–20 mm až φ40–160 mm v závislosti na modelu FR. Vhodný rozsah pro konkrétní materiál závisí na jeho mechanických vlastnostech a stavu deformace.
Ano, vybrané modely jsou určeny pro materiály s pevností v tahu do 1300 MPa. Pro materiály do této řady jsou uvedeny modely FR-130 a FR-160. Skutečná vhodnost by měla být potvrzena podle konkrétní třídy oceli, tvrdosti a stavu obrobku.
Ano, v rámci použitelného pracovního rozsahu vertikálního dvouválcového rovnacího stroje z uhlíkové oceli. Je-li požadováno několik průměrů, je třeba před výběrem stroje zvážit konfiguraci válce, rozsah nastavení, požadavky na výměnu a objem výroby.
Uvedená hotová přímost je ≤0,3 mm/m. Skutečné výsledky závisí na stavu materiálu, počáteční deformaci, průměru, tvrdosti, nastavení válce a nastavení procesu. Pro požadavek těsné přímosti se před dokončením konfigurace doporučuje vzorek materiálu nebo podrobné výkresy obrobku.
Uveďte třídu materiálu, průměr pevné tyče nebo vnější průměr trubky a tloušťku stěny, délku materiálu, pevnost v tahu nebo tvrdost, vstupní přímost, požadovanou hotovou přímost, stav povrchu, požadovanou rychlost výroby a očekávané množství. Fotografie nebo výkresy obrobku jsou také užitečné, pokud je řez nebo deformace neobvyklá.
```Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem