Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
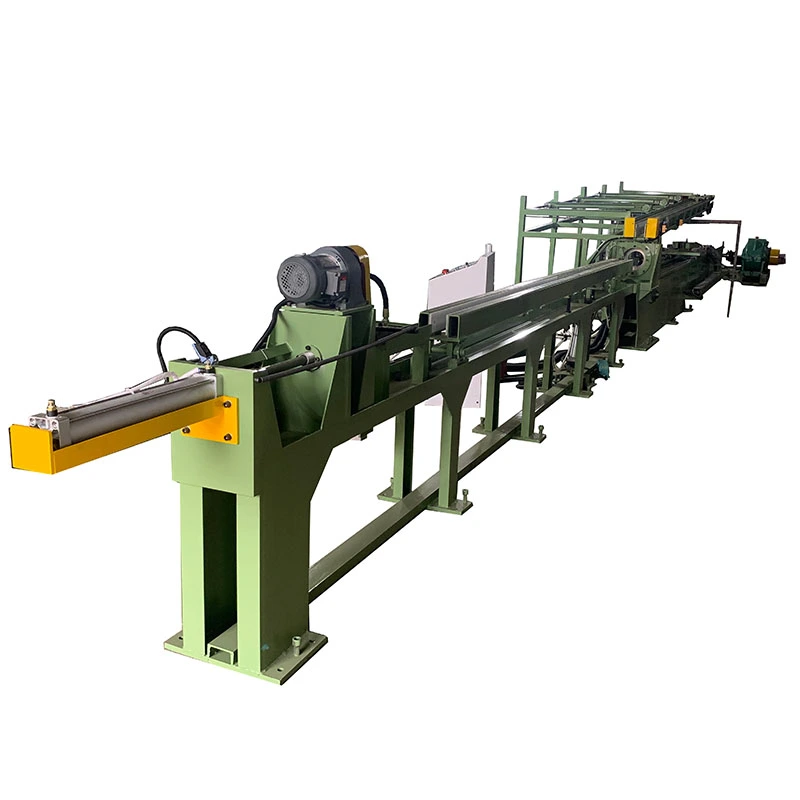
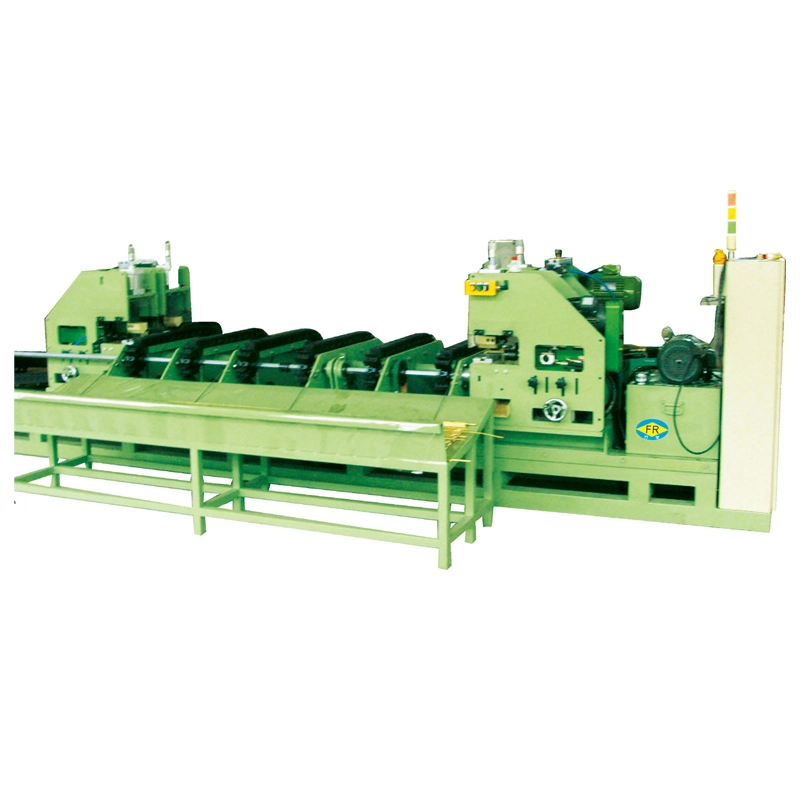
Vertikální dvouválcový rovnací stroj z nerezové oceli je určen pro nepřetržité rovnání tyčí, tyčí, trubek a dalších dlouhých kovových výrobků z nerezové oceli. Opravuje ohyb a deformace vzniklé během válcování, tažení, tepelného zpracování, obrábění, manipulace a přepravy.
Nerezová ocel vyžaduje kontrolované rovnání, protože nadměrný tlak válce může zanechat povrchové stopy, ovlivnit zaoblení nebo způsobit nežádoucí deformaci. Vertikální dvouválcové uspořádání zajišťuje kontrolovaný kontakt mezi materiálem a válci, což umožňuje nastavení síly rovnání a polohy válce podle velikosti materiálu, tvrdosti, počátečního ohybu a požadované přímosti.
Tyč, tyč nebo trubka z nerezové oceli prochází nepřetržitě mezi dvěma rotujícími rovnacími válci. Úpravou polohy válce a přítlaku stroj aplikuje řízenou deformaci ve směru potřebném pro korekci původního ohybu.
Míra korekce závisí na jakosti materiálu, velikosti průřezu, tvrdosti, počáteční přímosti a odpružení. Správné nastavení válečku je proto důležitější než pouhé zvýšení aplikovaného tlaku. U výrobků z nerezové oceli s náročnými požadavky na povrch nebo rozměr musí být profil válečku a stav kontaktu také přizpůsobeny výrobku.
U trubek by se měla tloušťka stěny a oválnost posuzovat společně s vnějším průměrem. U plných tyčí tolerance průměru a kruhovitost ovlivňují podmínky kontaktu mezi materiálem a válečky.
Postprocesní ohýbání:Opravuje deformace zbývající po tažení za studena, válcování, tepelném zpracování, obrábění nebo manipulaci s materiálem.
Nekonzistentní přímost:Poskytuje opakovatelný proces mechanické korekce namísto spoléhání se na ruční rovnání.
Problémy s následným obráběním:Vyrovnává tyče a tyče před řezáním, broušením, soustružením, závitováním nebo jinými operacemi obrábění, kde nadměrné ohýbání může ovlivnit polohování a rozměrovou konzistenci.
Problémy s vyrovnáním trubek:Pomáhá správně ohýbat trubky z nerezové oceli před následným řezáním, montáží, svařováním nebo kontrolou.
Značení povrchu:Kontrolovaný přítlak válečku a vhodná geometrie válečku pomáhají snižovat zbytečné kontaktní poškození povrchů z nerezové oceli.
Výrobní práce:Nepřetržité mechanické rovnání snižuje závislost na ruční korekci pro opakující se výrobní práce.
Vertikální uspořádání se dvěma válečky
Vertikální uspořádání válců poskytuje kompaktní konfiguraci rovnání a řízené vedení materiálu během nepřetržitého zpracování.
Nastavitelná narovnávací síla
Polohu a tlak válečku lze nastavit pro různé průměry nerezové oceli, podmínky materiálu a požadavky na přímost.
Vhodné pro tyče, tyče a trubky
Stroj lze konfigurovat podle geometrie produktu. Aplikace trubek vyžadují další zvážení tloušťky stěny a oválnosti.
Široký rozsah zpracování
Řada FR pokrývá plné průměry tyčí od φ5 mm do φ160 mm, v závislosti na zvoleném modelu.
Průběžné zpracování
Pracovní rychlosti se pohybují od 2 do 30 m/min v závislosti na modelu, stavu materiálu a požadavcích výroby.
Narovnání podle povrchu
U výrobků z nerezové oceli s leštěnými, loupanými nebo jinak kontrolovanými povrchy lze při konfiguraci stroje vzít v úvahu materiál válce, povrchovou úpravu, geometrii a tlak.
Konfigurace pro různé výrobní linky
FangRong může nakonfigurovat vertikální dvouválcový rovnací stroj z nerezové oceli podle rozměrů materiálu, požadovaného výkonu, tolerance přímosti, způsobu nakládání a uspořádání továrny.
Řada FR je k dispozici v několika modelech podle průměru zpracování a stavu materiálu. Následující specifikace jsou referenční hodnoty pro masivní tyče z nerezové oceli. Konečný výběr stroje by měl být potvrzen podle skutečné třídy materiálu, rozměrů, počáteční deformace, stavu povrchu, tolerance přímosti a výrobní kapacity.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Rozsah plné tyče/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Surovina Délka/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Pevnost v tahu/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Tvrdost povrchu | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Přímost suroviny/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Tolerance průměru | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Kulatost | ≤50 % tolerance průměru | ≤50 % tolerance průměru | ≤50 % tolerance průměru | ≤50 % tolerance průměru | d < 50: < 50 %; 50 < d < 80: < 65 %; d>80: ≤70 % tolerance průměru | d < 50: < 50 %; 50 < d < 80: < 65 %; d>80: ≤70 % tolerance průměru | d < 50: < 50 %; 50 < d < 80: < 65 %; d>80: ≤70 % tolerance průměru |
| Hrubost povrchu/Ra | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm |
| Hotová Rovnost/mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Loupaný materiál ≤0,3 | Loupaný materiál ≤0,3 |
| Tolerance hotového průměru | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Drsnost hotového povrchu/Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Loupaný materiál: ≤0,8 μm; materiál černé kůže: vylepšený | Loupaný materiál: ≤0,8 μm; materiál černé kůže: vylepšený |
| Průměr válečku/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Pracovní rychlost/m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Výkon hlavního motoru/kW | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Výkon motoru zdvihu/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Rozměry hlavního stroje/m (referenční) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Hmotnost hlavního stroje/t (referenční) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Celkový instalovaný výkon/kW (referenční) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Vlastní specifikace jsou k dispozici. Výše uvedené údaje jsou orientační; skutečná konfigurace stroje se může lišit podle třídy nerezové oceli, rozměrů produktu, stavu materiálu, požadavků na povrch, výrobní kapacity a požadované přímosti.
Výběr modelu by neměl být založen pouze na průměru. Třída materiálu, pevnost v tahu, tvrdost, počáteční přímost, geometrie průřezu, délka produktu a požadovaná konečná tolerance ovlivňují požadovanou kapacitu rovnání.
U plných tyčí jsou hlavními výchozími body průměr, kruhovitost a stav povrchu. U trubek by měl být uveden vnější průměr, tloušťka stěny, oválnost a stav tvarování. Pokud má materiál značné počáteční ohyby nebo je vysoce pevný jakost nerezové oceli, měl by být skutečný vzorek vyhodnocen před dokončením konfigurace stroje.
Používá se po tažení za studena, válcování, tepelném zpracování nebo jiných procesech ke korekci ohýbání kruhových tyčí a tyčí z nerezové oceli před řezáním, broušením, obráběním nebo kontrolou.
Používá se na trubky a trubky z nerezové oceli po tvarování, svařování nebo tepelném zpracování, kde je třeba před následným zpracováním nebo montáží kontrolovat přímost. Při výběru stroje je třeba vzít v úvahu tloušťku stěny trubky a oválnost.
Vhodné pro hřídele, čepy, tyče a další dlouhé součásti z nerezové oceli, kde nadměrné ohýbání může ovlivnit obrábění, polohování, montáž nebo kontrolu rozměrů.
Používá se pro mechanické a konstrukční součásti z nerezové oceli, které vyžadují kontrolovanou přímost před obráběním nebo montáží.
Lze použít pro přípravu nerezového materiálu pro lékařské nástroje a přesná zařízení. Požadovaná přímost, stav povrchu a rozměrové tolerance by měly odpovídat příslušné specifikaci produktu.
Používá se pro součásti z nerezové oceli, hardware, vyrobené díly a průmyslové výrobky, kde je vyžadována korekce ohybu před další výrobou nebo konečnou úpravou.
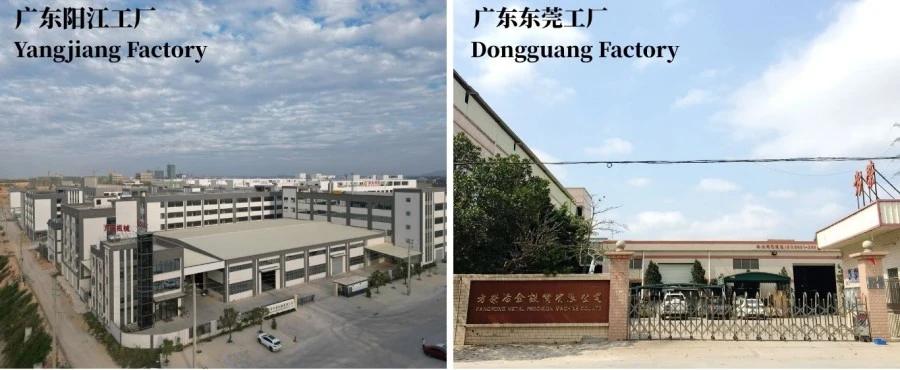
FangRong vyrábí rovnací stroje, zařízení pro tažení za studena a související metalurgické stroje od roku 1998. Společnost provozuje výrobní závody v Dongguanu a Yangjiangu v Číně.
Naše zařízení bylo dodáno více než 10 000 zákazníkům ve více než 60 zemích a regionech a používá se v celé řadě aplikací pro zpracování kovů. Konfigurace stroje je založena na materiálu zákazníka, rozměrech produktu, cílové přímosti a požadavcích výroby, spíše než na použití jednoho standardního nastavení pro každou aplikaci.
FangRong provozuje dvě výrobní zařízení v provincii Guangdong. Závod v Dongguanu se zaměřuje na rovnací stroje, stroje pro tažení za studena a související zařízení na zpracování kovů, zatímco závod v Yangjiang poskytuje další výrobní kapacitu.
Před výrobou inženýři zkontrolují jakost materiálu, průměr nebo rozměry trubky, délku, počáteční přímost, stav povrchu, požadovanou konečnou toleranci a cílový výstup. Tyto parametry určují model stroje, konfiguraci válce, kapacitu pohonu a rozsah nastavení.
Klíčové komponenty jsou obráběny a montovány ve firmě, následuje vyrovnání válečků, mechanické seřízení, elektrická kontrola a testy provozu stroje. Tam, kde platí požadavky na těsnou přímost nebo povrch, lze k ověření navržené konfigurace před odesláním použít testování vzorku.
Pokyny k instalaci, provozní školení, technická podpora a jednoletá záruka jsou k dispozici podle dohodnutého rozsahu projektu.
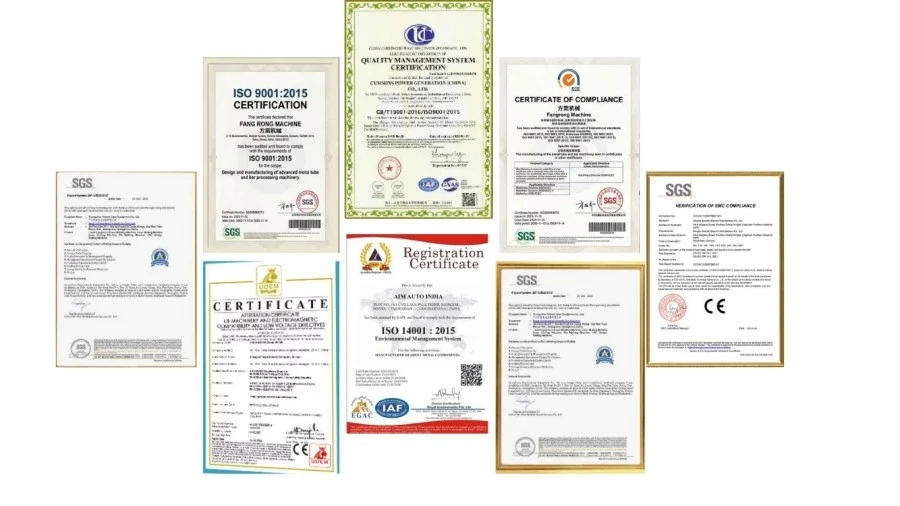
ISO 9001:2015:Certifikace systému managementu jakosti, Certifikát č. UQ231211R1.
Značka CE:Zařízení dodávané s příslušnou dokumentací o shodě CE podle konfigurace stroje.
Kontrola SGS:Pro ověření zařízení jsou k dispozici inspekční služby třetích stran.
Patenty:FangRong je držitelem 32 patentů na vynálezy a více než 100 patentů na užitné vzory. Reprezentativní patenty zahrnují 2013207829011, 2008300532117 a ZL2015 2 0842922.7.
Stroj je připraven k odeslání podle své konstrukce, hmotnosti a způsobu přepravy. Velká zařízení se v případě potřeby běžně zasílají po částech, přičemž součásti jsou chráněny a baleny podle dohodnutých přepravních podmínek.
Uveďte třídu materiálu, průměr tyče nebo trubky, případně tloušťku stěny, délku, počáteční přímost, stav povrchu, požadovanou hotovou přímost a výrobní kapacitu. Tyto parametry určují vhodnou velikost válce, model stroje a rovnací sílu.
Ano. Vertikální dvouválcový rovnací stroj z nerezové oceli lze nakonfigurovat pro různé aplikace tyčí, tyčí a trubek z nerezové oceli. U trubek musí být kromě vnějšího průměru zohledněna také tloušťka stěny, oválnost a stabilita průřezu, aby se zabránilo nadměrné deformaci během rovnání.
Geometrie válečku, kontaktní tlak, stav povrchu válečku a míra korekce ovlivňují kvalitu povrchu. U nerezové oceli s přísnými kosmetickými nebo rozměrovými požadavky by měla být konfigurace válečků zvolena spíše podle povrchu materiálu a konečné tolerance než pomocí standardního nastavení.
Záleží na rozsahu průměrů a požadované toleranci přímosti. Stroj může ve svém pracovním rozsahu pokrýt více velikostí, ale při výběru uspořádání válců a systému nastavení je třeba vzít v úvahu časté změny velikosti a úzké tolerance.
Referenční specifikace pro uvedené modely ukazují hotovou přímost až do 0,3 mm/m. Skutečné výsledky závisí na jakosti nerezové oceli, rozměrech, počáteční deformaci, nastavení válce a podmínkách procesu. Testování vzorku se doporučuje, když je vyžadována těsná tolerance přímosti.
Ano. Konfigurace stroje může být diskutována podle materiálu, průřezu, rozsahu velikostí, úrovně deformace, hotové tolerance a požadavků na výrobu. Pro cenovou nabídku je nejlepší poskytnout výkresy výrobku nebo vzorky spolu s požadovanou přímostí a výrobní kapacitou.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem