Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
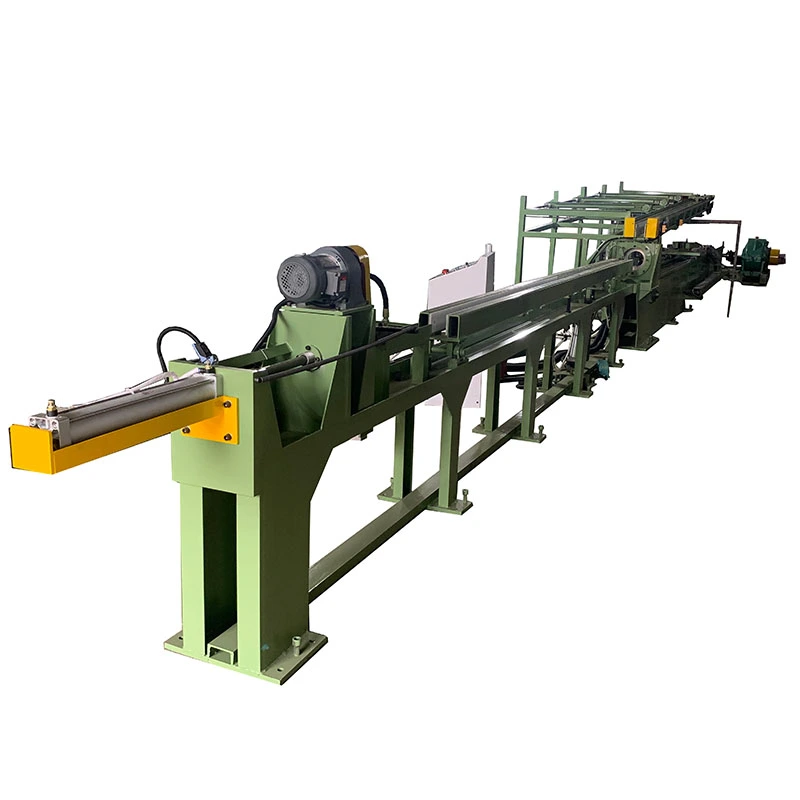
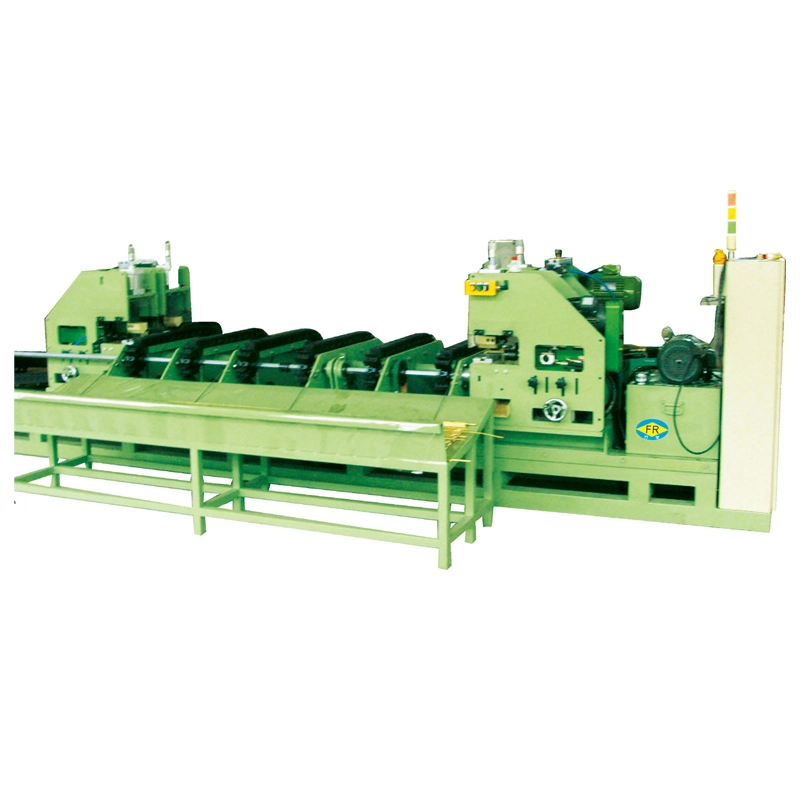
TheHorizontální rovnací stroj na hliníkje víceválcový stroj pro korekci ohybu a zakřivení hliníkových trubek, trubek, plných tyčí a profilů po vytlačování, tažení, tepelném zpracování, řezání nebo manipulaci. Na rozdíl od oceli má hliník nižší mez kluzu a měkčí povrch, takže je třeba pečlivě kontrolovat sílu rovnání, tlak válce, stav povrchu válce a rychlost posuvu.
Řada FR společnosti FangRong zahrnuje 13 standardních konfigurací od FR-20 po FR-180. V závislosti na modelu,rovnačka hliníkupokrývá průměry trubek odφ4 až φ180 mma pevné tyče zφ10 až φ90 mm. Konfigurace válečků se pohybují od 14 do 20 sad, se standardními specifikacemi přímosti od ≤0,3 mm/m a vybranými konfiguracemi dosahujícími ≤0,1 mm/m. Celkový instalovaný výkon se pohybuje od 3 kW do 55 kW.
Konstrukce stroje je založena na dlouhodobých zkušenostech společnosti FangRong s rovnáním a tažením. Společnost byla založena v roce 1998 prostřednictvím společného podniku s tchajwanským výrobcem se zkušenostmi s rovnacími zařízeními a v roce 2013 se stala stoprocentně vlastněnou.


Řada FR využívá řízené zpětné ohýbání prostřednictvím několika sad válců. Namísto korekce celého ohybu v jednom bodě je obrobek veden po sobě jdoucími korekčními body, takže zbytkové zakřivení se postupně snižuje.
U hliníkových výrobků je nastavení válečku obzvláště důležité. Nadměrný tlak může zanechat válečkové stopy nebo způsobit zpětné ohýbání, zatímco nedostatečný tlak může zanechat zbytkové zakřivení. Požadované nastavení závisí na slitině, tvrdosti, průměru, tloušťce stěny, počáteční deformaci a zadané přímosti.
Obrobek nejprve vstupuje přes vyrovnané vedení, poté prochází rovnacími válci. Každá poloha válce aplikuje řízenou míru deformace. Počet sad válců poskytuje další korekční body, a proto se obvykle volí konfigurace s vyššími válci, když je požadována těsnější přímost.
FR-76 a větší modely poskytují variabilní řízení rychlosti až 60 m/min. FR-50 a menší modely používají volitelné rychlosti 9, 18, 27 a 45 m/min. Vhodná pracovní rychlost by měla být stanovena spíše podle jakosti hliníku, geometrie výrobku, cíle na přímost a požadavků na povrch, než pouze běžet při maximální dostupné rychlosti.
Hliníkové výrobky mohou zanechat vytlačovací nebo rýsovací čáru s obloukem, místním zakřivením nebo deformací způsobenou během chlazení, tepelného zpracování, řezání, skladování nebo přepravy. Tyto vady jsou znatelnější, když materiál vstupuje do CNC obrábění, svařování, ohýbání, eloxování nebo montáže.
U tenkostěnných hliníkových trubek není výzvou pouze přímost. Nadměrný tlak válce může ovlivnit zaoblení nebo zanechat na povrchu viditelné stopy. U tvrdých slitin, jako jsou 6061 a 7075, je požadovaná korekční síla vyšší než u měkčích jakostí komerční čistoty. U architektonických výrobků, jako jsou profily 6063, může být vzhled povrchu stejně důležitý jako rozměrová přímost.
To je důvod, proč anstroj na rovnání hliníkových trubekby měly být vybrány ze skutečného sortimentu spíše než ze samotného průměru. Slitina, temperování, tloušťka stěny, počáteční ohyb, cílová přímost a přijatelný stav povrchu – to vše ovlivňuje konečnou konfiguraci stroje.
Řada FR je k dispozici se sadami 14, 15, 16, 17 nebo 20 válečků. Více sad válců poskytuje více korekčních bodů a obecně se používají tam, kde je vyžadována přísnější specifikace přímosti.
Například FR-50 s 20 válečky je specifikován na ≤0,1 mm/m, zatímco několik konfigurací se 17 válečky je specifikováno na ≤0,2 mm/m. Standardní konfigurace se 14 válečky jsou obecně specifikovány na ≤0,3 mm/m. Skutečné výsledky stále závisí na stavu obrobku a seřízení stroje, takže zákazníci s úzkými tolerancemi by měli před dokončením konfigurace provést test vzorku.
Výběr modelu by měl začít skutečným výrobním sortimentem. Zkontrolujte největší a nejmenší průměr trubky nebo tyče, tloušťku stěny trubky, hliníkovou slitinu a temperaci, požadovanou přímost, rychlost výroby a požadavky na povrch. Větší stroj není automaticky lepší volbou, pokud většinu produkce tvoří malé nebo tenkostěnné výrobky.
| Model | Max. Ø trubky (mm) | Minimální Ø trubky (mm) | Max. Ø tyče (mm) | Přímost (mm/m) | Sady válečků | Rychlost (m/min) | Celkový výkon (kW) | Hmotnost (kg) | Rozměry dך×v (mm) |
| FR-180 (17 válečků) | φ180 | φ60 | φ90 | ≤0,3 | 17 | --- | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17 válečků) | φ150 | φ58 | φ70 | ≤0,3 | 17 | --- | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14 válečků) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | --- | 30 | 9 000 | 3250×1450×1250 |
| FR-100 (14 válečků) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5 000 | 2350×1560×1160 |
| FR-100 (17 válečků) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5 000 | 2700×1560×1160 |
| FR-76 (14 válečků) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2 500 | 2250×1560×1160 |
| FR-76 (17 válečků) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3 500 | 2560×1560×1160 |
| FR-76 (20 válečků) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5 400 | 3250×1500×1250 |
| FR-50 (14 válečků) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18. září 27/45 | 7.5 | 1 500 | 1750×1120×1040 |
| FR-50 (20 válečků) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18. září 27/45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14 válečků) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18. září 27/45 | 4 | 1 000 | 1300×900×950 |
| FR-25 (16 válečků) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18. září 27/45 | 4 | 1 100 | 1800×1100×950 |
| FR-20 (15 válečků) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18. září 27/45 | 3 | 700 | 1100×1050×950 |
Tudává tloušťku stěny trubky. FR-50 a menší modely používají volitelné rychlosti 9/18/27/45 m/min, zatímco FR-76 a větší modely uvedené výše poskytují proměnnou regulaci rychlosti 0-60 m/min. Možnosti povrchu válečků lze specifikovat podle požadované povrchové úpravy hliníku.
Hliníkové trubky používané v kondenzátorech, výparnících, chladicích sestavách a automobilových tepelných systémech mohou vyžadovat narovnání po vytlačování nebo řezání. Řízená korekce válečku pomáhá udržovat geometrii potřebnou pro následné ohýbání, spojování, pájení nebo montáž.
Typické aplikace zahrnují hliníkové chladicí trubky, trubice pro tepelný management baterií, konstrukční trubky a extrudované tyče. U těchto výrobků je třeba brát v úvahu přímost společně s tloušťkou stěny trubky, kruhovitostí a stavem povrchu.
Trubky a profily 6063 používané pro zábradlí, rámy, fasády a dekorativní konstrukce často vyžadují čistý povrch po narovnání, protože eloxování nebo nátěr nezakryje stopy válečků. Konfigurace válečku a kontaktní povrch by proto měly být zvoleny s ohledem na následný dokončovací proces.
Stroj lze použít pro hliníkové tyče, vodiče, profily a další extrudované výrobky, které vyžadují korekci před obráběním, řezáním, montáží nebo dalším tvářením. Anstroj na rovnání hliníkových tyčíkonfiguraci lze zvolit pro plné kruhové tyče v rámci použitelného rozsahu průměrů.
Řada FR je k dispozici s různými konfiguracemi válců a pracovními rozsahy. Správný model závisí především na průměru trubky nebo tyče, tloušťce stěny, požadované přímosti a rychlosti výroby. Níže uvedené srovnání ukazuje praktické rozdíly mezi hlavními konfiguracemi.
| Konfigurace | Typické modely | Rozsah obrobků | Přímost | Rychlost | Nejvhodnější pro |
|---|---|---|---|---|---|
| 14 Váleček | FR-25, FR-50, FR-76, FR-100, FR-120 | Malé až velké hliníkové trubky a tyče | Typicky ≤0,3 mm/m | Až 0–60 m/min u příslušných modelů | Obecná výroba, standardní požadavky na přímost, smíšená výroba |
| 15 Válec | FR-20 | Trubka Ø4–16 mm; tyč Ø10 mm | ≤0,3 mm/m | 9/18/27/45 m/min | Hliníkové trubky a tyče malého průměru |
| 16 Válec | FR-25 | Trubka Ø6–25 mm; tyč Ø12 mm | ≤0,2 mm/m | 9/18/27/45 m/min | Menší trubky vyžadující těsnější přímost |
| 17 Válec | FR-76, FR-100, FR-150, FR-180 | Střední až velké hliníkové trubky a tyče | Až ≤0,2 mm/m u vybraných modelů | 0–60 m/min na FR-76 a vyšších, kde je specifikováno | Vyšší požadavky na přímost a kontinuální výrobu |
| 20 Válec | FR-50, FR-76 | Trubka Ø18–76 mm; tyč Ø16–25 mm | ≤0,1–0,2 mm/m v závislosti na modelu | 9/18/27/45 nebo 0–60 m/min v závislosti na modelu | Přesné rovnání tam, kde je vyžadována větší přímost |
Konfigurace se 14 válci je obecně vhodná, když je dostatečná standardní přímost a flexibilita výroby je důležitější než dosažení co nejtěsnější přímosti. Konfigurace se 17 válečky poskytuje lépe kontrolované zpětné ohýbání a běžně se volí, když zákazník potřebuje větší přímost na středních nebo větších hliníkových trubkách.
Pro aplikace vyžadující nejtěsnější přímost v rámci rozsahu FR může konfigurace s 20 válečky poskytnout další korekční body podél obrobku. Například FR-50 (20 váleček) je specifikován na ≤0,1 mm/m, zatímco FR-76 (20 váleček) je specifikován na ≤0,2 mm/m. Skutečné výsledky stále závisí na slitině, temperaci, geometrii trubky, tloušťce stěny, počáteční deformaci, nastavení válce a rychlosti výroby.
| Faktor | Hliníkové trubky | Pevné hliníkové tyče |
|---|---|---|
| Struktura obrobku | Dutý profil s tloušťkou stěny ovlivňující deformaci | Pevná sekce s větší odolností proti ohybu |
| Faktor výběru klíče | Vnější průměr a tloušťka stěny | Průměr tyče |
| Povrchová starost | Vyšší riziko otisků válečků na měkčích površích | U hotových tyčí je ještě potřeba kontrolovat povrchové značení |
| Úprava rovnání | Tlak válce musí odpovídat slitině, tvrdosti a tloušťce stěny | Tlak válců je určen především průměrem, stavem materiálu a počátečním ohybem |
Nevybírejte stroj pouze podle maximálního průměru. U hliníkové trubky uveďte vnější průměr, tloušťku stěny, slitinu a temperaci, počáteční přímost, požadovanou přímost po korekci a cílovou rychlost výroby. U plných tyčí uveďte požadavek na průměr tyče, slitinu a tvrdost, počáteční ohyb a hotovou přímost.
Když dva modely mohou pokrýt stejný průměr obrobku, rozhodnutí by mělo být založeno na požadované přímosti a výrobních podmínkách. Například model se 14 válečky může být dostatečný pro ≤0,3 mm/m, zatímco konfigurace se 16, 17 nebo 20 válečky může být vhodnější, když proces vyžaduje těsnější přímost.
Založena v roce 1998
Společnost FangRong se specializuje na rovnací a tažné zařízení od roku 1998. Společnost zpočátku fungovala jako společný podnik s tchajwanským výrobcem a v roce 2013 se stala jejím stoprocentním vlastníkem.
Dvě výrobní zařízení
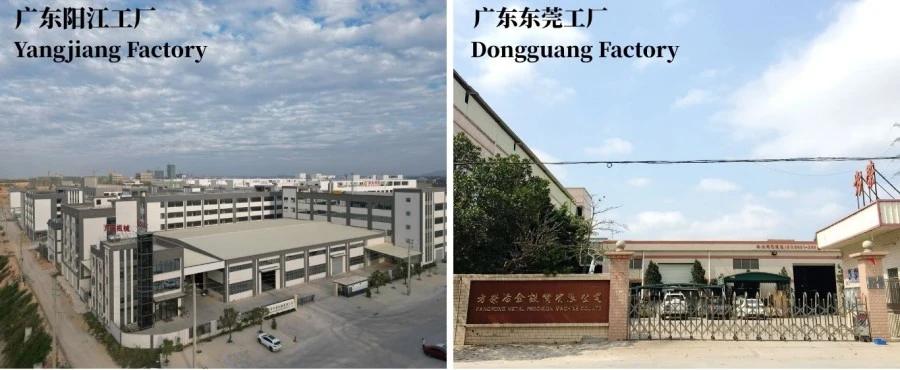
Dongguan Fangrong Metallurgical Equipment Co., Ltd. a Yangjiang Fangrong Machinery Co., Ltd. poskytují výrobní kapacitu pro rovnání a související zařízení na zpracování kovů.
Strojové testování před odesláním
Stroje lze před odesláním otestovat v podmínkách nečinnosti a zatížení. Tam, kde jsou k dispozici vzorky od zákazníka, může testování zahrnovat přímost, vyrovnání válců, vibrace stroje, proud motoru, stav povrchu a provozní stabilitu.
Inženýrství založené na skutečném produktu
Prohorizontální rovnačka hliníku, údaje o produktu zákazníka určují konfiguraci válce, pracovní rozsah, rychlost a požadavky na povrchovou úpravu. FangRong může před doporučením modelu vyhodnotit jakost hliníku, průměr, tloušťku stěny, tvrdost, cíl přímosti a výrobní požadavky.
Instalace a technická podpora
K dispozici jsou výkresy základů, podpora při uvádění do provozu, školení operátorů, dodávky náhradních dílů a vzdálené řešení problémů. V případě potřeby lze také zajistit podporu při instalaci na místě.
Inženýrství:Konfigurace stroje je určena z rozměrů produktu, jakosti hliníku, požadavků na přímost, rychlosti a požadavků na povrch.
Obrábění:Válečky, hřídele, rámy, ozubená kola a další kritické součásti jsou opracovány a kontrolovány podle konstrukce stroje.
Shromáždění:Během montáže jsou integrovány a kontrolovány sestavy válečků, součásti převodovky, elektrické systémy, PLC a HMI.
Testování:Provoz stroje, vyrovnání válců, výkon rovnání, vibrace, elektrická bezpečnost a další specifikované parametry jsou před odesláním kontrolovány.
Závěrečná kontrola:Před exportním balením jsou přezkoumány specifické požadavky zákazníka a výsledky testů.
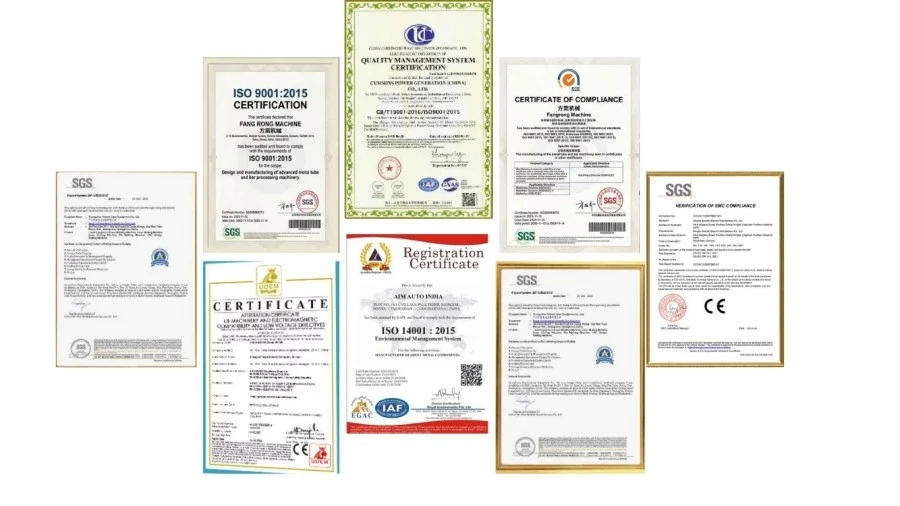
ISO 9001:2015Certifikace managementu jakosti podporuje zdokumentované výrobní postupy a postupy řízení jakosti. Řada FR je také k dispozici s certifikací CE pro příslušné modely a trhy. V případě potřeby může být pro hodnocení projektu poskytnuta inspekce a patentová dokumentace SGS.
Stroje jsou připraveny pro exportní zásilku s vhodnou ochranou mechanických součástí, elektrických systémů a exponovaných povrchů. Balení a přepravní opatření mohou být potvrzena podle velikosti stroje, místa určení a způsobu přepravy.
Řada FR může být konfigurována pro běžné hliníkové slitiny včetně 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 a dalších jakostí. Protože se mez kluzu a tvrdost mezi slitinami výrazně liší, konečné nastavení válce by mělo být založeno na skutečném materiálu spíše než na samotném označení slitiny.
Hlavními faktory jsou požadovaná přímost, geometrie výrobku, stav materiálu a výrobní sortiment. Více sad válců poskytuje více korekčních bodů a jsou obecně preferovány pro přísnější požadavky na přímost. Například FR-50 s 20 válečky je specifikován na ≤0,1 mm/m, zatímco standardní konfigurace se 14 válečky jsou obecně specifikovány na ≤0,3 mm/m.
Záleží na geometrii trubky, slitině, temperaci, požadavcích na povrch a konfiguraci válečků. Hliník je poměrně měkký, takže nadměrný tlak nebo nevhodné povrchy válečků mohou způsobit stopy. U trubek kritických pro vzhled by měl být materiál válečku a stav povrchu potvrzeny během výběru stroje a testování vzorků.
Ano, za předpokladu, že velikosti spadají do specifikovaného pracovního rozsahu stroje a je vhodná konfigurace nástrojů a válečků. Pokud výrobní řada pokrývá podstatně odlišné průměry nebo tloušťky stěn, je třeba před objednáním zkontrolovat požadovaný rozsah nastavení.
Ano. Testování vzorku se doporučuje v případě, že výrobek má úzkou toleranci přímosti, má tenkou stěnu, náročnou povrchovou úpravu nebo slitinu, která nebyla dříve zpracována na zvolené konfiguraci. Výsledky testů lze použít k potvrzení modelu stroje, uspořádání válečků, rychlosti a nastavení korekcí před odesláním.
Uveďte hliníkovou slitinu a temperaci, typ trubky nebo tyče, minimální a maximální průměr, případně tloušťku stěny trubky, počáteční přímost, požadovanou konečnou přímost, požadavek na kvalitu povrchu a očekávanou rychlost výroby. Tyto údaje jsou dostatečné pro počáteční doporučení stroje a vyhodnocení kapacity.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem