Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
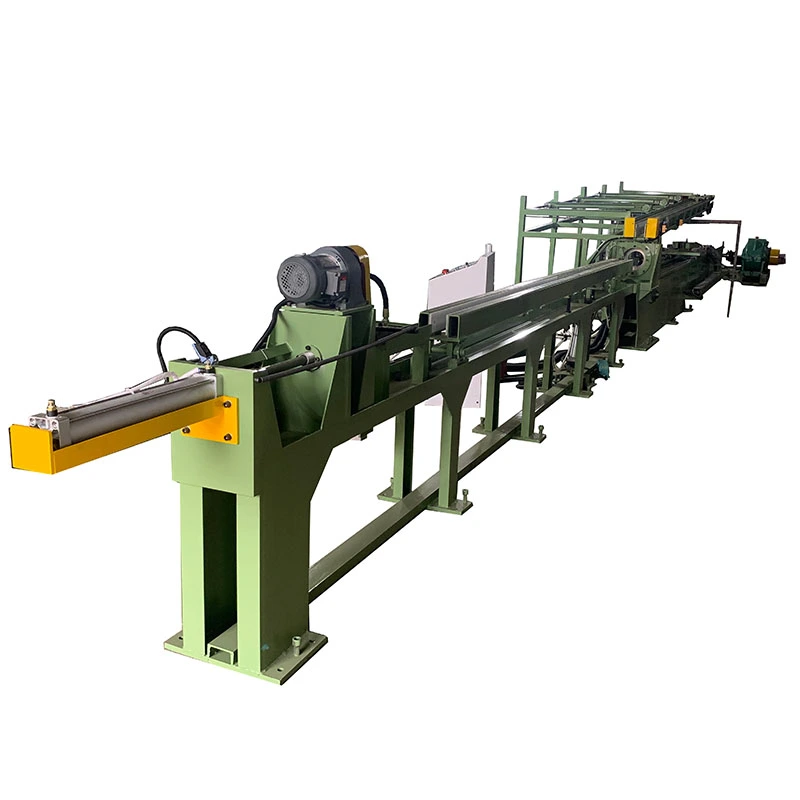
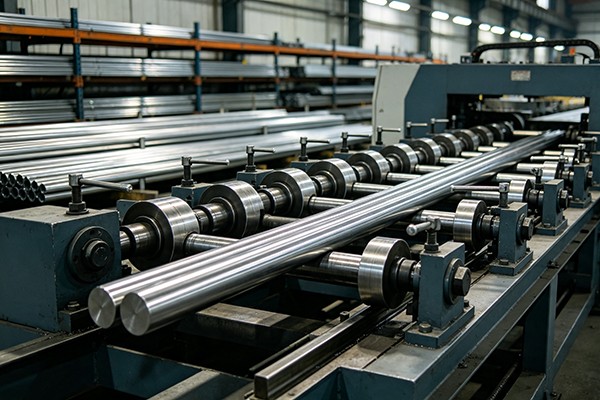
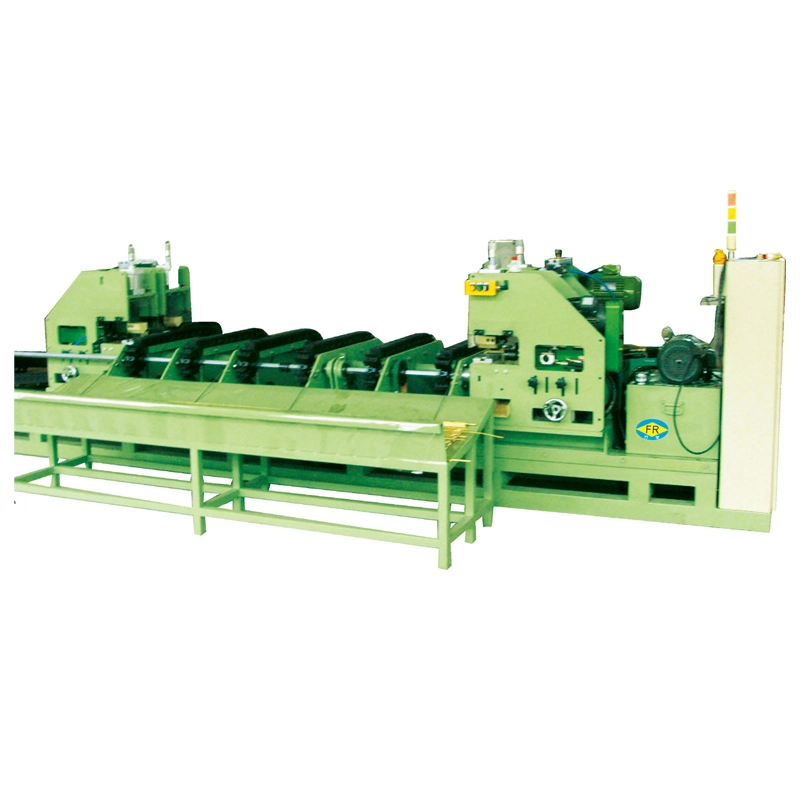
TheHorizontální rovnací stroj z uhlíkové ocelije víceválcový rovnací systém pro trubky, trubky, kruhové tyče a podobné dlouhé kovové obrobky z uhlíkové oceli. Využívá řadu zkřížených válců k aplikaci řízeného zpětného ohýbání z více bodů, koriguje ohýbání materiálu a zlepšuje přímost před řezáním, obráběním, svařováním nebo montáží.
Stroje řady FangRong FR jsou k dispozici v různých konfiguracích válců a pracovních rozsazích, které pokrývají průměry trubek odφ4 mm až φ180 mma pevné tyče zφ10 mm až φ90 mm. V závislosti na modelu může dosáhnout dokončené přímosti≤0,1 mm/mza stanovených podmínek zpracování.
Stroj dokáže zpracovávat uhlíkovou ocel i legovanou ocel, nerezovou ocel, měď, hliník a vybrané speciální slitiny. Konečný výběr modelu závisí na jakosti materiálu, průměru trubky, tloušťce stěny, průměru tyče, vstupní přímosti, požadované hotové přímosti a rychlosti výroby.
Řada FR používá vícebodové zpětné ohýbání spíše než jednobodovou korekci. Obrobek se otáčí a posouvá přes skloněné zkřížené válce, přičemž každý válec aplikuje řízenou míru deformace. Protože je obrobek korigován ve více polohách podél jeho délky, lokální ohýbání je postupně redukováno spíše než korigováno pouze v jednom bodě.
Pracovní výsledek závisí na vztahu mezi polohou válce, úhlem válce, tvrdostí materiálu, velikostí průřezu, tloušťkou stěny a vstupní deformací. Operátoři proto upravují nastavení válců podle skutečného materiálu, místo aby se spoléhali na jedno pevné nastavení pro každou specifikaci.
Typický cyklus rovnání zahrnuje:
1. Podávání materiálu:Trubka nebo tyč je umístěna a přiváděna do rovnací sekce.
2. Počáteční ohýbání:První skupiny válců zavádějí řízenou deformaci naproti stávajícímu ohybu.
3. Progresivní korekce:Následující válce aplikují střídavé ohýbání, aby opravily zbývající odchylku podél obrobku.
4. Rotace a pohyb vpřed:Zkřížené válečky nepřetržitě otáčejí obrobek při jeho pohybu strojem, což umožňuje korekci po celém obvodu.
5. Jemné nastavení:Přítlak válců, úhel a mezera se nastavují podle materiálu a požadované přímosti.
6. Dokončená kontrola:Před vstupem materiálu do další výrobní operace se kontroluje přímost a další stanovené rozměry.
Trubky a tyče z uhlíkové oceli se mohou ohýbat během válcování, tažení, tepelného zpracování, chlazení, skladování a přepravy. I relativně malé odchylky mohou způsobit problémy při automatickém podávání, řezání, obrábění, svařování a montáži.
Řada FR je navržena tak, aby řešila tyto výrobní problémy:
Nerovnoměrná přímost:Vícebodové zpětné ohýbání koriguje podélnou deformaci a poskytuje konzistentnější přímost po celé pracovní délce.
Nekonzistentní následné obrábění:Rovnější materiál lze snadněji podávat, upínat, řezat a obrábět, což snižuje problémy se zarovnáním v následných operacích.
Různé velikosti materiálu:Řada FR pokrývá široký rozsah průměrů trubek a tyčí, přičemž pro různé požadavky na přímost jsou k dispozici různé počty válečků.
Vysoké požadavky na výrobu:Vybrané modely podporují nepřetržitý provoz a nastavitelné pracovní rychlosti, díky čemuž jsou vhodné pro výrobní linky i pro dávkové zpracování.
Malosériová výroba:Různé konfigurace válců umožňují výrobcům vyvážit velikost stroje, přesnost rovnání a investice podle jejich skutečného sortimentu.
Obrobek prochází více zkříženými válci místo toho, aby byl korigován v jediném kontaktním bodě. To rozděluje korekci do několika pozic a pomáhá důsledněji kontrolovat zbytkové ohyby.
FangRong nabízí různá uspořádání válečků v rámci řady FR. Vyšší počet válců se obecně volí, když je požadována těsnější přímost nebo když materiál vyžaduje kontrolovanější progresivní korekci. Samotný počet válců neurčuje konečný výsledek; stav materiálu, průměr, tloušťka stěny, nastavení válečků a vstupní deformace také ovlivňují přímost.
Stejnou platformu stroje lze konfigurovat pro duté i plné kulaté obrobky v rámci použitelné modelové řady. Zpracování trubek vyžaduje zvláštní pozornost na tloušťku stěny a odolnost proti deformaci, zatímco plné tyče normálně vyžadují větší korekční sílu, když se zvyšuje průměr a pevnost materiálu.
FR-76 a větší modely v dodávané konfiguraci využívají řízení otáček frekvenčním měničem s pracovním rozsahem0–60 m/min. FR-50 a menší modely používají volitelné rychlosti9, 18, 27 nebo 45 m/min. Skutečná rychlost výroby by měla být určena jakostí materiálu, rozměry obrobku, požadovanou přímostí a požadavky na povrch.
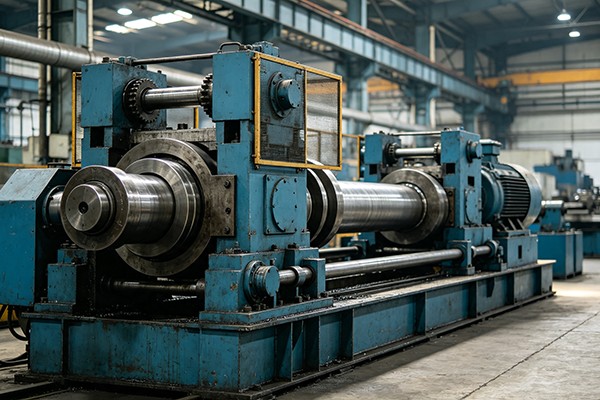
Rám stroje, sestavy válců a převodový systém jsou navrženy pro aplikace kontinuálního zpracování kovů. Konstrukce musí udržovat vyrovnání válečků při pracovním zatížení, protože i malé změny polohy válečků mohou ovlivnit konečnou přímost obrobku.
V závislosti na výrobní lince může být stroj vybaven řízením PLC, ovládáním dotykové obrazovky, automatickým podáváním a vykládáním a dalšími automatizačními funkcemi. Úroveň automatizace lze zvolit podle objemu výroby a požadavků na integraci.
Nejdůležitější rozdíl ve výběru v rámci řady FR nespočívá pouze ve velikosti stroje. Kupující by měli porovnávatprůměr obrobku, stav materiálu, požadovaná přímost a konfigurace válečkůpřed výběrem modelu.
| Konfigurace | Typický výběr | Pevnost | Ohleduplnost |
|---|---|---|---|
| 14 válečků | Standardní rovnání | Nižší cena stroje a jednodušší konfigurace | Vhodné, když je dostatečná standardní přímost |
| 15 válečků | Obrobky malého průměru | Kompaktní konfigurace pro menší trubky a tyče | Je třeba zkontrolovat pracovní rozsah specifický pro daný model |
| 16 válečků | Vyšší požadavek na přímost | Více korekčních bodů než standardní konfigurace | Užitečné pro vybrané přesné aplikace s menším průměrem |
| 17 válečků | Precizní výroba | Progresivnější korekce a větší přímost | Vyšší cena stroje a větší půdorys |
| 20 válečků | Vysoce přesné rovnání | Více korekčních bodů pro náročné požadavky na přímost | Vyšší investice; vyberte pouze tehdy, když z toho aplikace těží |
Pro aplikace vyžadující přibližně≤0,3 mm/mstandardní konfigurace se 14 válečky může být dostačující v závislosti na materiálu a vstupním stavu. Když zákazník požaduje větší přímost, může konfigurace se 17 nebo 20 válečky poskytnout další korekční stupně.
Například dodané specifikace FR ukazujíFR-50 s 20 válečky při ≤0,1 mm/m, zatímco FR-76 se 17 nebo 20 válečky je specifikován na≤0,2 mm/m. Konfigurace s 20 válečky by proto neměla být automaticky popisována jako dosahování stejné přímosti na každém modelu.
| Položka | Trubka / Potrubí | Pevná kulatá tyč |
|---|---|---|
| Klíčové parametry | Vnější průměr a tloušťka stěny | Průměr tyče |
| Obavy z deformace | Přímost a možná deformace řezu | Přímost a korekční síla |
| Materiální ohled | Tloušťka stěny ovlivňuje tuhost | Průměr a pevnost silně ovlivňují požadovanou korekci |
| Typické následné operace | Řezání, svařování, kreslení, obrábění, montáž | Soustružení, broušení, kování, obrábění, montáž |
| Požadavek | Standardní konfigurace | Přesná konfigurace |
|---|---|---|
| Typický cíl přímosti | ≤0,3 mm/m | Až ≤0,1 mm/m u specifikovaných modelů |
| Konfigurace válečku | Obecně 14–15 válečků | Vybrané konfigurace 16–20 válečků |
| Nejlépe se hodí pro | Všeobecné průmyslové zpracování | Přesné obrábění a náročné montážní aplikace |
| Investice do strojů | Spodní | Vyšší |
Nevybírejte rovnací stroj pouze podle průměru. Pro přesné doporučení uveďte následující informace:
1. Typ obrobku:trubka, trubka, masivní kruhová tyč nebo jiný kruhový profil.
2. Materiál:třídy uhlíkové oceli, legované oceli nebo jiného materiálu.
3. Rozměry trubky:vnější průměr a tloušťka stěny.
4. Rozměry lišty:průměr pevné tyče.
5. Příchozí přímost:maximální ohyb nebo naměřená odchylka před rovnáním.
6. Požadovaná hotová přímost:například ≤0,3 mm/m, ≤0,2 mm/m nebo přísnější požadavek specifický pro daný projekt.
7. Výrobní požadavek:požadovaný výkon, pracovní délku a cílovou rychlost linky.
8. Požadavky na povrch:zda má hotový materiál leštěný, potažený nebo jinak citlivý povrch.
Tyto informace umožňují přizpůsobení konfigurace válců, velikosti stroje a provozních parametrů skutečným výrobním požadavkům namísto zbytečného výběru předimenzovaného stroje.
Řada FangRong FR zahrnuje 13 standardních konfigurací od FR-20 po FR-180. Standardní řada zahrnuje trubky odφ4 mm až φ180 mma pevné tyče zφ10 mm až φ90 mm. Níže uvedená tabulka slouží jako reference pro výběr modelu; konečné specifikace by měly být potvrzeny podle skutečných materiálových a procesních podmínek zákazníka.
| Model | Max. Ø trubky | Min. Ø trubky | Max. Tyč Ø | Přímost | Sady válečků | Rychlost (m/min) | Výkon (kW) | Hmotnost (kg) | Rozměry (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9 000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5 000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5 000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2 500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3 500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5 400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 18. září 27/45 | 7.5 | 1 500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 18. září 27/45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 18. září 27/45 | 4 | 1 000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 18. září 27/45 | 4 | 1 100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 18. září 27/45 | 3 | 700 | 1100×1050×950 |
Poznámky:T označuje tloušťku stěny trubky. Rozměry, výkon a pracovní rozsah se mohou lišit podle konečné konfigurace stroje. U FR-76 a větších modelů uvedených s 0–60 m/min je rychlost řízena frekvenčním měničem. FR-50 a menší modely používají volitelné mechanické rychlosti 9/18/27/45 m/min.
Stroj se používá po válcování, tažení, tepelném zpracování nebo jiných procesech, kde může docházet k podélnému ohýbání trubek. Narovnané trubky pak mohou přistoupit k řezání, obrábění, svařování nebo montáži.
U kruhových tyčí zlepšuje rovnání stav tyčového materiálu před soustružením, broušením, kováním, obráběním nebo automatickým podáváním. Výběr modelu závisí především na průměru tyče, síle materiálu a požadované přímosti.
Vhodné pro kulaté trubky a tyče používané v hřídelích, konstrukčních součástech, součástech souvisejících s řízením, součástech tlumičů a dalších automobilových aplikacích, kde přímý materiál zlepšuje následné obrábění a montáž.
Používá se pro tyče, trubky a konstrukční součásti z uhlíkové oceli, které vyžadují lepší přímost před výrobou, řezáním nebo instalací.
Trubky z uhlíkové oceli a legované oceli používané v průmyslových potrubích a energetických zařízeních mohou vyžadovat rovnání před dalším obráběním nebo montáží. Požadovaná přímost by měla být specifikována podle platné výrobkové normy a aplikace.
Řada FR může být integrována do linek na zpracování kovů, které dodávají rovné trubky a tyče pro obrábění, svařování, montáž a další výrobní procesy.
Zkušenosti s rovnacími a kovovými zařízeními
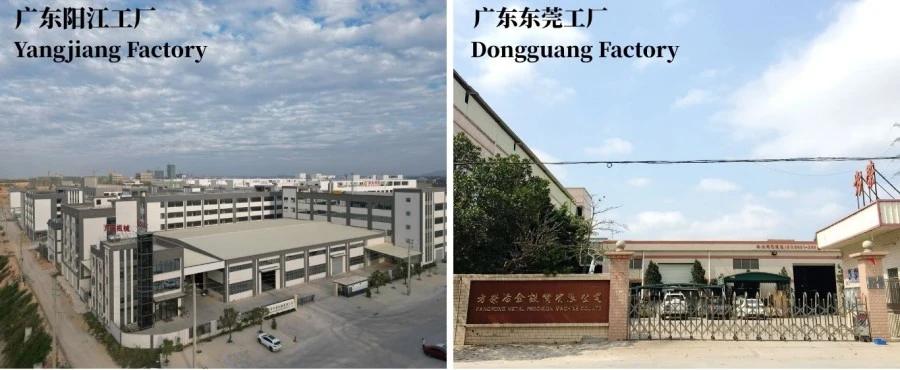
Společnost FangRong byla založena v roce 1998 a svou činnost rozvinula v oblasti rovnacích strojů, zařízení pro tažení za studena a souvisejících metalurgických strojů. Společnost provozuje výrobní závody v Dongguan a Yangjiang, Guangdong, sloužící zákazníkům z oblasti trubek, tyčí a zpracování kovů na mezinárodních trzích.
Inženýrství založené na skutečném obrobku
Rovnací stroj nevybíráme pouze podle průměru. Typ materiálu, tloušťka stěny trubky, průměr tyče, vstupní ohyb, konečná přímost a požadovaná průchodnost – to vše ovlivňuje konfiguraci stroje. V případě potřeby mohou zákazníci poskytnout skutečné vzorky pro testování před dokončením stroje.
Tovární testování před odesláním
Stroje jsou kontrolovány na mechanický provoz, vyrovnání válců, vibrace, proud motoru, mazání, elektrickou bezpečnost a rovnání výkonu. Pokud jsou k dispozici vzorky od zákazníka, lze provést testování při plném zatížení s použitím skutečných trubek nebo tyčí k ověření navržené konfigurace.
Dvě výrobní zařízení
Dongguan Fangrong Metallurgical Equipment Co., Ltd.se nachází ve městě Dalang, Dongguan City, provincie Guangdong a slouží jako jedna z hlavních výrobních a inženýrských základen společnosti.
Yangjiang Fangrong Machinery Co., Ltd.se nachází v okrese Yangdong, město Yangjiang, provincie Guangdong a podporuje výrobu zařízení a výrobní kapacitu.
Kombinovaná výrobní kapacita přesahuje 650 strojů ročně a zahrnuje rovnání, tažení za studena a související zařízení na zpracování kovů.
Každý stroj před odesláním prochází technickou revizí, kontrolou materiálu, obráběním, podsestavou, konečnou montáží, elektrickým nastavením a nastavením PLC, testováním a závěrečnou kontrolou.
Mezi hlavní výrobní fáze patří:
1. Technická revize— Potvrďte rozměry obrobku, vlastnosti materiálu, požadavky na přímost a konfiguraci stroje.
2. Kontrola surovin— Před obráběním zkontrolujte zakoupenou ocel a klíčové součásti.
3. Přesné obrábění— Rámy strojů, válečkové sestavy a další součásti podle technických výkresů.
4. Podsestava a konečná montáž— Montáž převodových, válečkových, mazacích, elektrických a řídicích systémů.
5. Programování a uvádění PLC do provozu— Nakonfigurujte řídicí systém podle specifikace stroje.
6. Zátěžové testování— Ověřte provoz stroje při nečinnosti a pracovních podmínkách.
7. Závěrečná kontrola— Zkontrolujte přímost, vyrovnání válců, vibrace, elektrickou bezpečnost, mazání a další specifikované parametry.
Před odesláním může horizontální rovnačka z uhlíkové oceli projít zkouškou chodu naprázdno a zátěžovou zkouškou. Standardní proces tovární kontroly zahrnuje mechanický provoz, vyrovnání válců, vibrace, proud motoru, mazání a kontrolu elektrické bezpečnosti. Když jsou zákazníkovi dodány vzorky, mohou být zpracovány skutečné trubky nebo tyče, aby se ověřil výkon rovnání podle dohodnutých požadavků.
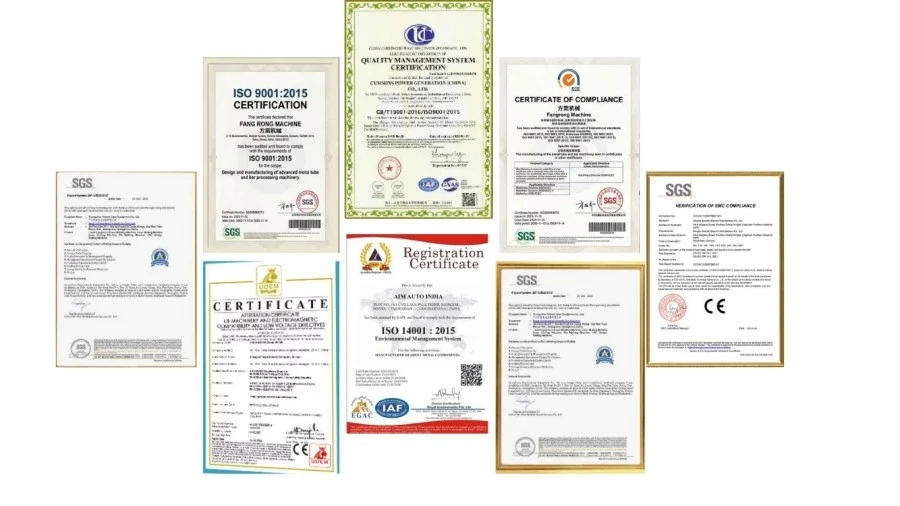
FangRong tvrdíISO 9001:2015systém řízení kvality a poskytuje standardní konfigurace strojů s certifikací CE pro příslušné trhy. Společnost je také držitelem patentů souvisejících se zařízeními a má zkušenosti s navrhováním přizpůsobených zařízení pro rovnání a zpracování kovů.
Certifikační a kontrolní dokumenty mohou být poskytnuty podle modelu stroje a cílového trhu. Pokud projekt vyžaduje další dokumentaci shody, měly by být požadavky potvrzeny před zadáním objednávky.
Před odesláním je stroj vyčištěn, zkontrolován a připraven podle způsobu přepravy. Elektrické komponenty a exponované přesné díly jsou během přepravy chráněny před vlhkostí, prachem a nárazy.
Stroj je normálně expedován po tovární kontrole a po splnění požadavků na přijetí zákazníkem. Před dodáním lze poskytnout výkresy základů, rozvržení kotevních šroubů a informace o instalaci, které zákazníkům pomohou připravit dílnu předem.
Standardní modely FR-20 až FR-100 obecně vyžadují přibližně30–60 dnípro výrobu, zatímco větší modely FR-120 a vyšší obecně vyžadují přibližně60–90 dní. Konečná dodací lhůta závisí na konfiguraci stroje a požadavcích objednávky.
Standardní záruční doba je12 měsíců od uvedení do provozu. FangRong poskytuje vzdálenou podporu při odstraňování problémů a v případě potřeby může zajistit instalaci a uvedení do provozu na místě. Školení operátorů je obvykle uspořádáno na přibližně3–5 dnípři uvádění do provozu.
Standardní řada FR pokrývá průměry trubek odφ4 mm až φ180 mma pevné kulaté tyče zφ10 mm až φ90 mm. Použitelný rozsah je specifický pro model, takže průměr trubky, tloušťka stěny nebo průměr tyče by měly být uvedeny při žádosti o cenovou nabídku.
Standardní konfigurace jsou uvedeny kolem≤0,3 mm/m, zatímco vybrané konfigurace poskytují těsnější výsledky. Například FR-50 s 20 válečky je specifikován na≤0,1 mm/m, zatímco vybrané konfigurace FR-25, FR-76 a FR-100 jsou specifikovány na ≤0,2 mm/m. Skutečný výkon závisí na materiálu, rozměrech, vstupní deformaci a nastavení stroje.
Začněte raději s požadovanou dokončenou přímostí než jednoduše volte nejvyšší počet válců. Pro standardní požadavky může stačit 14válcový stroj, zatímco pro vybrané přesné aplikace jsou vhodnější konfigurace se 17 nebo 20 válci. Konečná volba závisí také na rozměrech obrobku a stavu materiálu.
Ano, vybrané modely FR lze nakonfigurovat pro trubky i plné kruhové tyče v rámci jejich specifikovaných rozsahů průměrů. Tloušťka stěny trubky a průměr plné tyče však ovlivňují požadovanou konfiguraci válce a pracovní parametry, takže při žádosti o výběr modelu by měly být zahrnuty oba typy produktů.
Uveďte prosím jakost materiálu, vnější průměr trubky a tloušťku stěny nebo průměr tyče, délku obrobku, vstupní přímost, požadovanou hotovou přímost, požadovanou rychlost výroby a přibližnou roční nebo měsíční produkci. Ukázkový materiál nebo výkresy jsou užitečné, pokud aplikace vyžaduje vysokou přímost nebo povrch.
FR-50 a menší modely uvedené ve standardní konfiguraci používají volitelné rychlosti9/18/27/45 m/min. FR-76 a větší uvedené modely používají frekvenční měnič pro regulaci proměnných otáček z0–60 m/min. Vhodná rychlost by měla být zvolena podle požadavků na materiál a hotový výrobek.
Ano. Zákazníci mohou poskytnout reprezentativní obrobky pro strojní testování, pokud aplikace vyžaduje ověření. Testování lze použít k vyhodnocení konfigurace válce, nastavení rovnání a hotové přímosti před odesláním.
FangRong může před dodáním poskytnout výkresy základů a rozložení kotevních šroubů. Instalaci a uvedení do provozu lze zajistit na místě s typickým školením operátora v délce 3–5 dnů. Standardní záruční doba je 12 měsíců od uvedení do provozu, přičemž pro řešení problémů je k dispozici vzdálená technická podpora.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem