Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
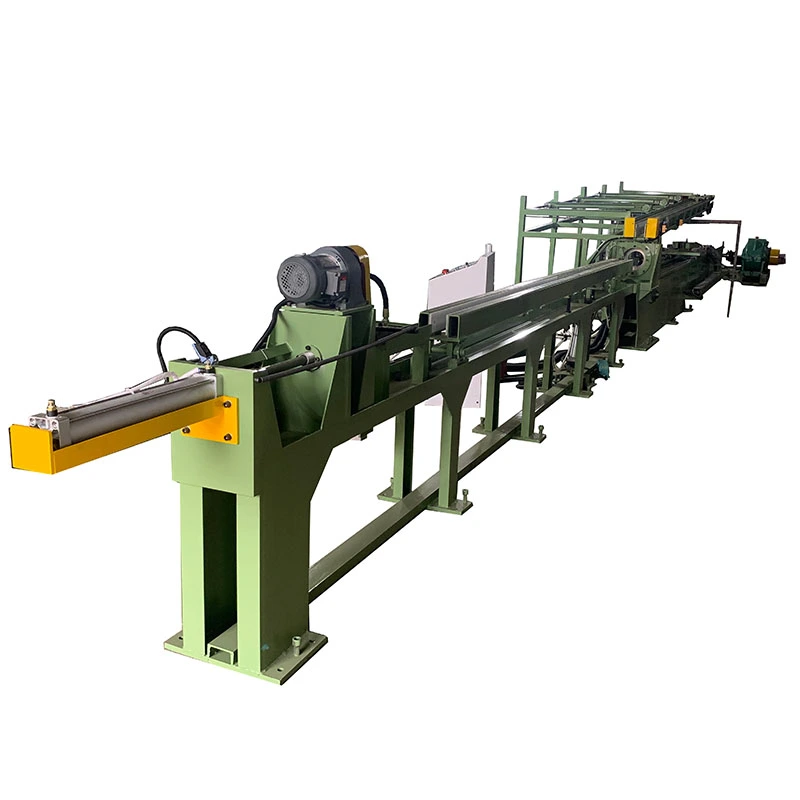
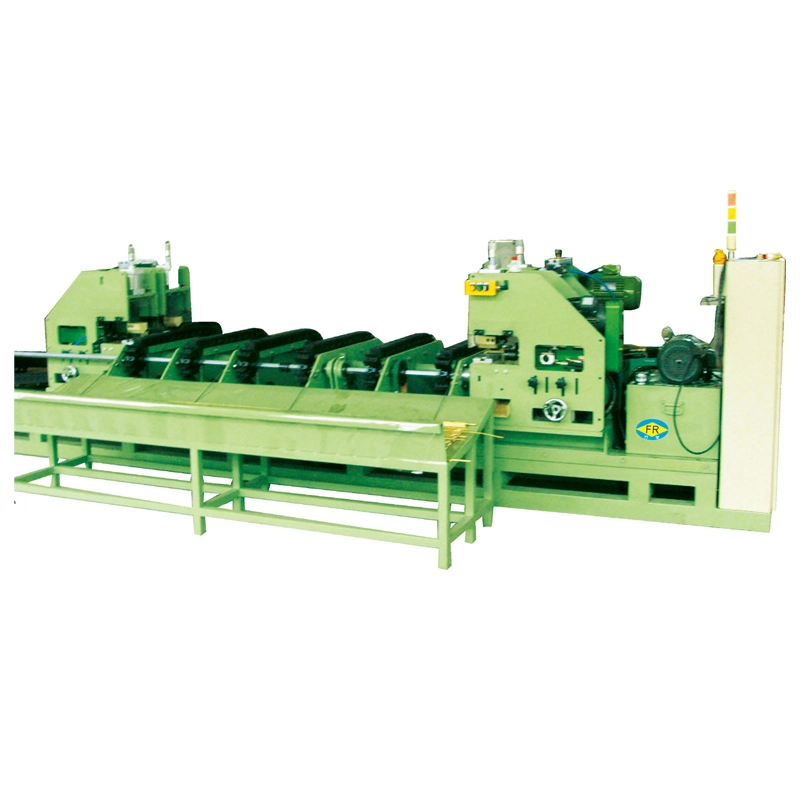
Měděný vertikální víceválcový rovnací stroj je určen pro korekci ohybu, vyklenutí a jiných deformací měděných trubek, tyčí, tyčí a vybraných výrobků ze slitin mědi. Využívá více vyrovnávacích válců k aplikaci řízeného ohýbání v po sobě jdoucích kontaktních bodech, což umožňuje progresivní korekci deformace namísto spoléhání se na silný tlak v několika bodech.
Měď vyžaduje jiné řízení rovnání než uhlíková ocel, protože její nižší tvrdost a vysoká tažnost usnadňují během zpracování povrchové stopy, místní deformace a rozměrové změny. Geometrii válce, přítlak, průměr materiálu, tloušťku stěny trubky a počáteční deformaci je proto třeba při výběru stroje posuzovat společně.


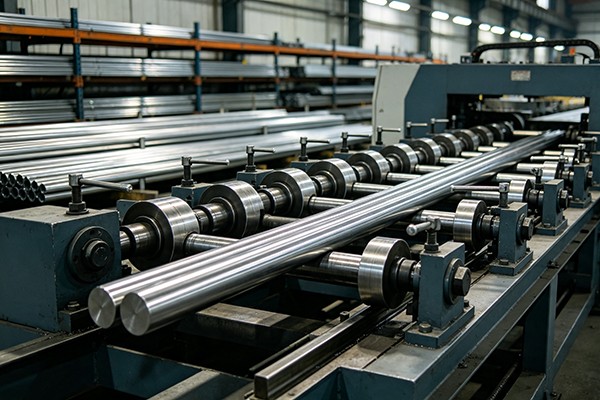
Měděná trubka nebo tyč plynule prochází horními a spodními skupinami válců. Každý válec zavádí kontrolované množství ohybu ve vztahu k předchozímu kontaktnímu bodu. Opakovaná změna směru ohybu postupně snižuje původní deformaci a přibližuje materiál požadované přímosti.
U měděných výrobků není cílem jednoduše použít větší sílu. Nadměrný místní tlak může zanechat stopy po válečku nebo ovlivnit průřez trubky. Poloha válce, vzdálenost otevření, úhel náklonu a rychlost posuvu musí být přizpůsobeny velikosti a stavu materiálu, aby byla korekce rozdělena do několika kontaktních bodů.
Vertikální uspořádání válců poskytuje kompaktní uspořádání zpracování a pomáhá udržovat konzistentní cestu materiálu skrz sekci válce. To je užitečné při zpracování dlouhých měděných trubek a tyčí, kde se nepodložený materiál může prohýbat při horizontální manipulaci. Skutečné uspořádání manipulace a podpory by mělo být stále zvoleno podle délky materiálu, hmotnosti a uspořádání výrobní linky.
Měděné trubky a tyče mohou opustit procesy tažení, vytlačování, lití nebo válcování s podélným ohybem, vyklenutím nebo nerovnoměrnou deformací. Pokud tento stav není opraven, může ovlivnit podávání, řezání, tvarování, montáž a kontrolu rozměrů v pozdějších operacích. Víceválcová korekce poskytuje několik po sobě jdoucích deformačních bodů ke snížení těchto chyb.
Měď je citlivější na viditelné stopy po válečku než mnoho ocelových výrobků. Rovnací stroj proto potřebuje řízený přítlak válce a vhodné povrchy válců spíše než pouhé zvyšování korekční síly. U produktů s přísnými požadavky na vzhled nebo vodivost je třeba při konfiguraci stroje zvážit materiál válce, povrchovou úpravu a podmínky kontaktu.
U měděných trubek nestačí pouze vnější průměr pro výběr stroje. Tloušťka stěny ovlivňuje tuhost trubky a velikost deformace, kterou lze aplikovat bez nežádoucí ovality nebo lokálního zploštění. Při výběru měděného vertikálního víceválcového rovnacího stroje by se proto měl brát v úvahu průměr trubky, tloušťka stěny, teplota materiálu a počáteční přímost.
Zbytkové napětí z předchozích operací tváření a tažení může způsobit změnu tvaru trubky nebo tyče po řezání nebo dalším zpracování. Řízené vícebodové ohýbání může snížit vliv tohoto napětí, ale dosažitelný výsledek závisí na stavu materiálu a velikosti počáteční deformace. Požadavky na přímost by měly být ověřeny s reprezentativními vzorky, pokud se jedná o těsné tolerance.
Dostupné konfigurace válců poskytují více kontaktních bodů podél dráhy materiálu než jednoduchá dvou- nebo tříbodová rovnací uspořádání. To umožňuje rozložení korekčního zatížení na obrobek, což je zvláště užitečné při zpracování měděných výrobků, kde nadměrný místní tlak může poškodit povrch nebo změnit geometrii řezu.
Vzdálenost otevření válce a úhel náklonu ovlivňují, kolik ohybů je zavedeno v každém kontaktním bodě. Tato nastavení je třeba upravit podle průměru mědi, tloušťky stěny trubky, síly materiálu a požadované přímosti, než používat jedno nastavení pro všechny specifikace.
U elektrických měděných tyčí, tyčí a dalších výrobků, kde záleží na stavu povrchu, by měl být řízen válečkový kontakt, aby se zabránilo zbytečnému promáčknutí nebo poškrábání. Specifikace válečků a povrchová úprava lze vybrat podle kvality mědi a požadavků na hotový výrobek.
Frekvenční měnič umožňuje nastavení pracovní rychlosti v rámci specifikovaného rozsahu každého modelu. Nižší nebo vyšší rychlosti posuvu lze zvolit podle rozměrů materiálu, úrovně deformace a požadované rychlosti výroby. Optimální nastavení by mělo být stanoveno skutečnými zkouškami materiálu spíše než samotnou rychlostí.
Řada FR pokrývá různé velikosti měděných trubek a plných tyčí, od výrobků s malým průměrem až po větší profily. Níže uvedená tabulka uvádí standardní referenční konfiguraci. Konečný výběr stroje by měl být založen na jakosti mědi, průměru, tloušťce stěny trubky, délce, pevnosti v tahu, počáteční přímosti a požadované hotové přímosti.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Válce Mn. | 7+7 válečků | 7+7 válečků | 10+1 válečky | 6+6 válečků | 10+1 válečky | 10+1 válečky | 10+1 válečky | 10+1 válečky | 10+1 válečky | 10+1 válečky |
| Rozsah trubek / mm | φ5-φ10 Tloušťka stěny 1-7 |
φ10-φ30 Tloušťka stěny 1-7 |
φ10-φ40 Tloušťka stěny 1-5 |
φ18-φ50 Tloušťka stěny 1-4 |
φ18-φ60 Tloušťka stěny 3-12 |
φ30-φ80 Tloušťka stěny 2-7 |
φ40-φ100 Tloušťka stěny 2,5-10 |
φ50-φ130 Tloušťka stěny 2,5-10 |
φ40-φ100 Tloušťka stěny 2,5-10 |
φ80-φ180 Tloušťka stěny 3-20 |
| Rozsah plné tyče / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Surovina Délka / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Pevnost v tahu / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Přímost suroviny / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Hotový materiál Rovnost / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Velikost válečku / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Velikost válečku / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Vzdálenost otevření horního a dolního válce / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Nastavitelný rozsah náklonu | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C |
| Výkon hlavního motoru / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Pohon s proměnnou frekvencí / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Výkon motoru zdvihu / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Pracovní rychlost / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Výška středu / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Hmotnost / T (referenční) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Uveďte vnější průměr, tloušťku stěny, jakost materiálu nebo tvrdost, délku trubky, počáteční přímost a požadovanou konečnou přímost. Tloušťka stěny je zvláště důležitá, protože tenkostěnné a silnostěnné trubky reagují na tlak válce odlišně.
Klíčovými faktory výběru jsou průměr, pevnost v tahu, stav materiálu, počáteční deformace a konečná přímost. U větších plných tyčí se požadovaná narovnávací síla zvyšuje s velikostí sekce a pevností materiálu, takže výběr modelu by neměl být založen pouze na průměru.
Pokud se bude na jednom stroji zpracovávat několik specifikací mědi, poskytněte raději úplný rozsah velikostí než pouze největší průměr. Pracovní rozsah válců, způsob seřízení a výrobní sekvence pak mohou být vyhodnoceny proti skutečnému produktovému mixu.
Měděný vertikální víceválcový rovnací stroj lze použít pro rovnání výrobků z mědi a slitin mědi používaných v:
Elektrické a silové komponenty:Měděné tyče, tyče a vodivé součásti, kde přímost a stav povrchu ovlivňují následné tvarování nebo montáž.
Chlazení a klimatizace:Měděné trubky používané pro teplosměnné a chladicí systémy, v závislosti na požadovaném průměru trubky, tloušťce stěny a stavu materiálu.
Výroba elektroniky a elektro:Měděné tyče, tyče a spojovací materiály vyžadující řízenou geometrii před řezáním, tvářením nebo obráběním.
Nové energetické zařízení:Měděné přípojnice a další měděné součásti používané v bateriích, motorech a elektrických spojích.
Instalatérské a stavební výrobky:Měděné trubky, tyče a profily vyžadující rovný materiál pro následnou výrobu a instalaci.
Kovové zpracování:Výrobky z mědi a slitin mědi vyráběné vytlačováním, tažením, válcováním nebo jinými tvářecími procesy.
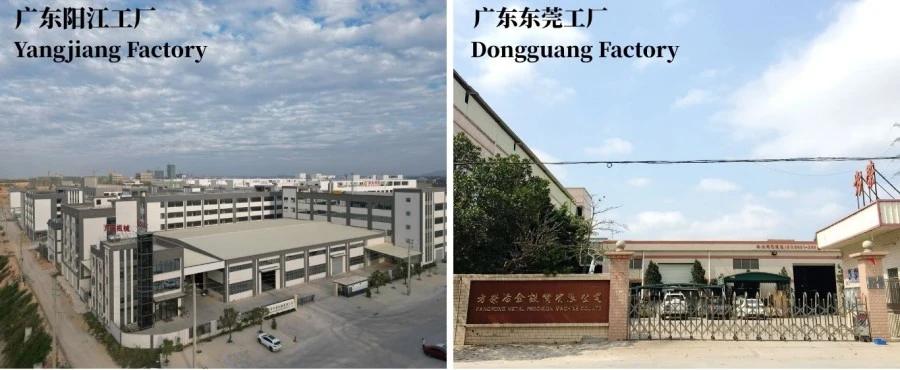
Společnost FangRong vyrábí rovnací stroje, zařízení pro tažení za studena a související metalurgické stroje od roku 1998. Společnost provozuje výrobní závody v Dongguanu a Yangjiang a dodává zařízení zákazníkům ve více než 60 zemích a regionech.
Náš sortiment zařízení zahrnuje aplikace pro zpracování kovových trubek a tyčí. Konfigurace stroje může být vyvinuta podle rozměrů materiálu zákazníka, výrobních požadavků a konečného cíle přímosti namísto použití stejného nastavení válce pro každý měděný produkt.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Nachází se ve městě Dalang, Dongguan City, s výrobou zahrnující rovnací stroje, stroje pro tažení za studena a související zařízení na zpracování kovů.
Yangjiang Fangrong Machinery Co., Ltd.- Nachází se v okrese Yangdong, město Yangjiang, podporuje výrobu zařízení a výrobní kapacitu.
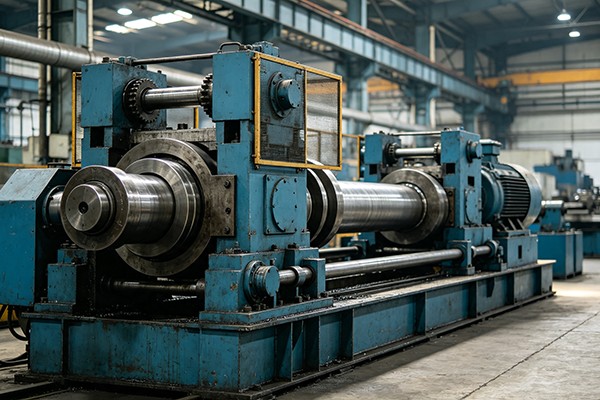
Rámy strojů a konstrukční díly jsou vyráběny a opracovány podle zvolené konfigurace. Rovnací válečky, hnací komponenty a seřizovací mechanismy jsou sestaveny po opracování a kontrole.
Před odesláním je měděný vertikální víceválcový rovnací stroj zkontrolován z hlediska seřízení válce, provozu pohonu, regulace rychlosti, mazání, elektrických funkcí a celkového provozního stavu. V případě potřeby lze použít vzorkové měděné trubky nebo tyče k ověření efektu rovnání a pomoci stanovit pracovní parametry.
U zařízení na rovnání mědi je zvláštní pozornost věnována vyrovnání válců, nastavení otevření, synchronizaci pohonu a stavu pracovních ploch válců. Tyto faktory přímo ovlivňují sledování materiálu, konzistenci korekce a riziko povrchového značení.
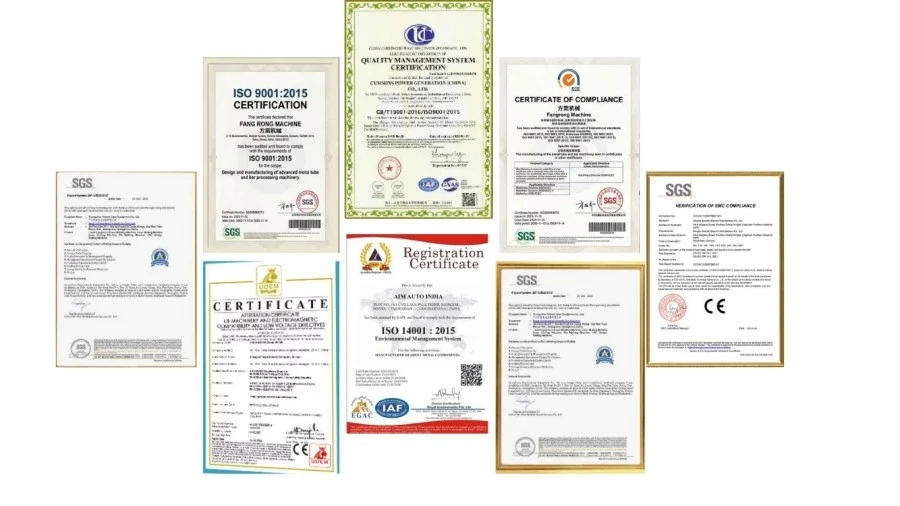
ISO 9001:2015:Certifikace systému managementu jakosti, Certifikát č. UQ231211R1.
CE:Zařízení s označením CE lze dodat podle příslušné konfigurace stroje a požadavků.
SGS:Kontrolu třetí stranou lze zajistit, pokud to vyžaduje zákazník nebo projekt.
Patenty:Společnost FangRong je držitelem patentů na vynálezy a užitné vzory související s návrhy jejích strojů, včetně patentů pokrývajících součásti zařízení a zpracovatelské mechanismy.
Stroj je připraven pro mezinárodní přepravu dle své konstrukce a způsobu přepravy. Velká zařízení jsou v případě potřeby rozdělena do vhodných přepravních sekcí s ochranným obalem a exportní dokumentací připravenou pro kontejnerovou přepravu.
Ano. Řada FR zahrnuje konfigurace pro trubky i plné tyče. Použitelný rozsah se však pro každý model liší a při výběru stroje je třeba vzít v úvahu tloušťku stěny trubky.
Tloušťka stěny ovlivňuje tuhost trubky a její odezvu na tlak válce. Tenkostěnná měděná trubka může být náchylnější k oválnosti nebo místní deformaci, zatímco tlustší trubka vyžaduje větší korekční sílu. Průměr a tloušťka stěny by proto měly být při poptávce stroje uvedeny společně.
Použijte správnou pracovní plochu válce, vyhněte se nadměrnému místnímu tlaku a upravte otvor válce podle velikosti a stavu materiálu. U měděných výrobků s přísnými požadavky na povrch by měl být materiál válce a povrchová úprava projednány během konfigurace stroje.
Referenční specifikace uvádějí hotové hodnoty přímosti od ≤0,3 mm/m do ≤0,8 mm/m v závislosti na modelu. Skutečný výsledek závisí na jakosti mědi, rozměrech, počáteční deformaci, nastavení válce a výrobních podmínkách.
Ano, pokud velikosti spadají do použitelného pracovního rozsahu vybraného modelu. Pokud je výrobní rozsah široký, uveďte všechny průměry trubek a tloušťky stěn, aby bylo možné vyhodnotit konfiguraci válečků a rozsah nastavení.
Uveďte jakost nebo tvrdost mědi, průměr trubky a tloušťku stěny nebo průměr plné tyče, délku materiálu, pevnost v tahu, je-li k dispozici, počáteční přímost, požadovanou hotovou přímost a očekávanou rychlost výroby. Vzorky nebo výkresy jsou užitečné, pokud má produkt přísné požadavky na rozměry nebo povrch.
Ano. Konfigurace válečků, uspořádání seřízení, systém pohonu a další detaily stroje mohou být vyvinuty podle požadavků na materiál a výrobu. Přizpůsobení by mělo být založeno na skutečných rozměrech produktu a cílech narovnání, nikoli pouze na názvu materiálu.
Ano. Stroj může být uspořádán pro kontinuální podávání materiálu a může být sladěn s předřazeným nebo následným zařízením podle výrobního procesu. Požadavky na rozhraní a automatizaci by měly být potvrzeny během návrhu projektu.
Cena závisí především na modelu stroje, pracovním rozsahu materiálu, konfiguraci válce, výkonu pohonu, systému nastavení, požadavcích na automatizaci a dalších přizpůsobených funkcích. Zašlete specifikace měděného produktu a cíl výroby pro konkrétní projekt.
Standardní záruční doba je 12 měsíců. Technická podpora a služby náhradních dílů jsou k dispozici po dodání podle dohodnutých servisních podmínek.
Doporučují se reprezentativní měděné trubky nebo tyče, jakost materiálu, rozměry, počáteční přímost a požadovaná hotová přímost. U složitých výrobků umožňují skutečné vzorky přesněji vyhodnotit uspořádání válců a pracovní parametry.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem