Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
Nerezovou ocel není těžké narovnat jednoduše proto, že je pevná. Důležitější otázkou je, jak materiál reaguje na opakované deformace. V závislosti na jakosti, tvrdosti, tloušťce stěny a předchozím zpracování může nerezová ocel vykazovat zpětné odpružení, mechanické zpevnění a nerovnoměrnou deformaci po tažení, válcování, řezání nebo tepelném zpracování.
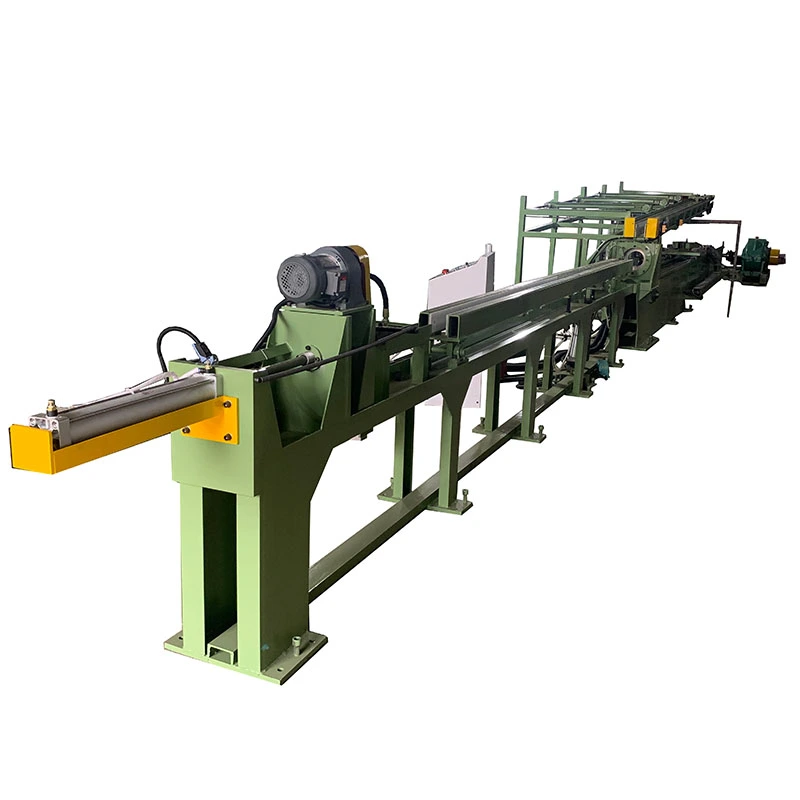
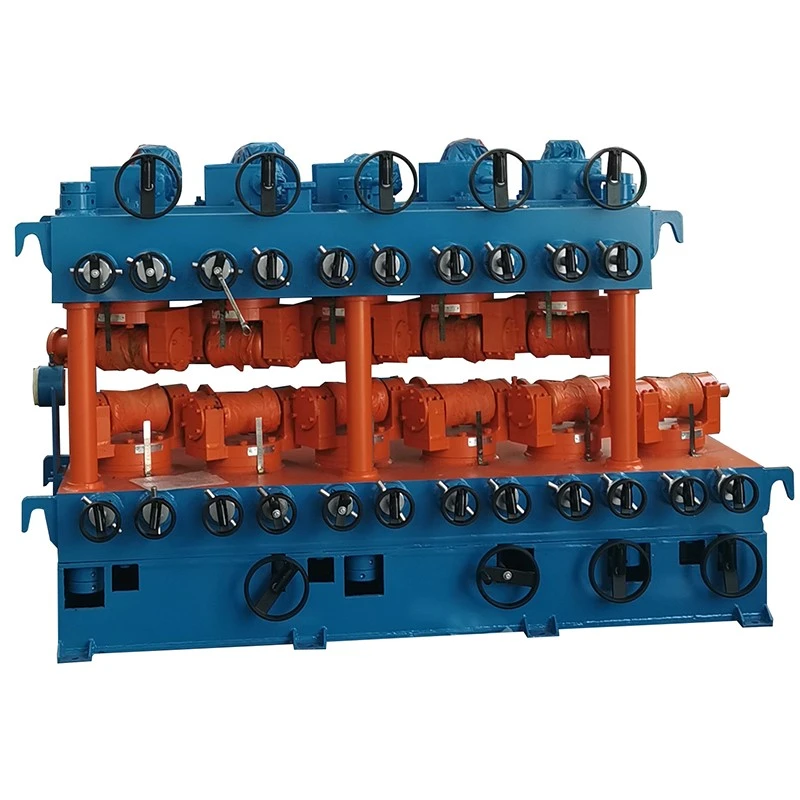
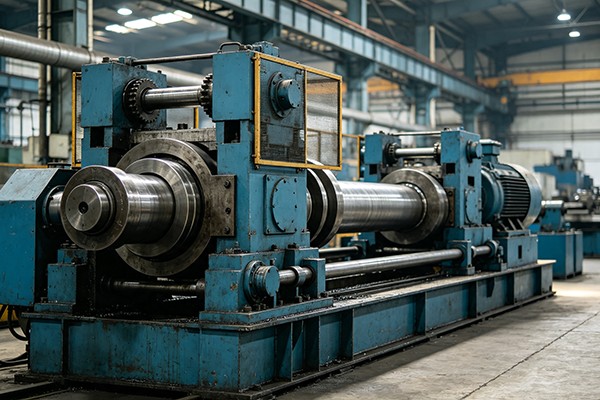
Vertikální víceválcové rovnačky z nerezové oceli společnosti FangRong používají k nápravě těchto odchylek u trubek, trubek, tyčí a tyčí z nerezové oceli postupné válečkové kontakty. Pozici válce, otevírání a pracovní rychlost lze konfigurovat podle velikosti materiálu a požadované přímosti, díky čemuž je stroj vhodný pro kontinuální dokončovací operace spíše než pro jednorázovou ruční korekci.
Nerezová ocel může po opuštění válců obnovit část vynucené deformace. Pokud je penetrace válečkem zvolena pouze podle viditelného ohybu, nemusí obrobek dosáhnout požadované konečné přímosti. Nastavení rovnání proto musí vzít v úvahu vlastnosti materiálu, počáteční zakřivení a míru korekce aplikované prostřednictvím po sobě jdoucích válečkových kontaktů.
Některé druhy nerezové oceli jsou tvrdší, protože jsou plasticky deformovány. To je zvláště důležité, když materiál již prošel tažením za studena, válcováním nebo jinými tvářecími operacemi. Nadměrná lokální deformace může způsobit, že následná korekce bude méně předvídatelná, takže uspořádání válečků a kontaktní podmínky musí odpovídat skutečnému příchozímu materiálu.
Nerezové trubky a tyče se často dodávají s hotovými nebo polotovarovými povrchy. Hluboké stopy po válečku mohou způsobit dodatečné broušení nebo leštění a mohou ovlivnit vzhled dekorativních nebo přesných součástí. Profil válečku, povrchová úprava, vyrovnání a působící tlak by proto měly být brány v úvahu společně s přímostí.
U trubek z nerezové oceli nestačí k určení nastavení rovnání samotný vnější průměr. Tloušťka stěny ovlivňuje odolnost proti deformaci a riziko lokálního zploštění nebo ovality. Tenkostěnné trubky vyžadují jiné podmínky kontaktu s válečky než masivní tyče nebo tlustostěnné trubky podobného průměru.
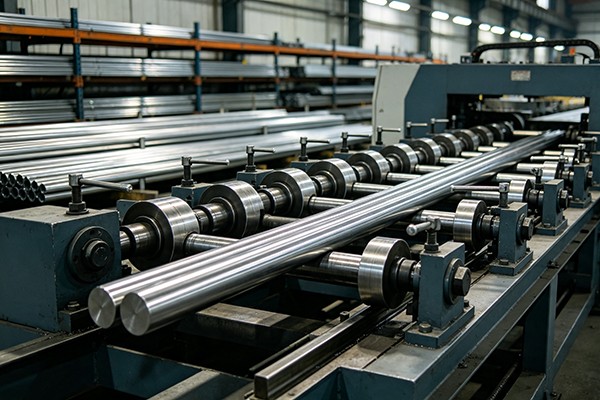
Obrobek nepřetržitě prochází řadou horních a spodních válců. Namísto korekce celého ohybu na jednom místě stroj aplikuje řízené ohýbání ve více kontaktních bodech. Obrobek se opakovaně vychyluje a uvolňuje, když se pohybuje skrz skupinu válců, čímž se postupně snižuje původní zakřivení.
Tato progresivní korekce je užitečná zejména u dlouhých výrobků z nerezové oceli, kde ohyb nemusí být rovnoměrný po celé délce. Otevírání a naklápění válců se nastavuje podle materiálu a požadovaného výsledku, zatímco pohon s proměnnou frekvencí umožňuje přizpůsobení pracovní rychlosti výrobnímu procesu.
Skutečné nastavení válců by mělo být stanoveno zkouškami materiálu, pokud platí požadavky na těsnou přímost nebo povrch. Třída nerezové oceli, pevnost v tahu, tloušťka stěny trubky, počáteční přímost a požadavky na následné zpracování, to vše může ovlivnit konečné nastavení.
Tažení za studena, válcování a další tvářecí procesy mohou v tyčích a trubkách zanechat zbytkové zakřivení. Víceválcová korekce poskytuje kontinuální dokončovací krok před řezáním, obráběním, montáží nebo balením.
Řezání, svařování a další výrobní operace mohou způsobit lokální deformaci. Tam, kde rozměry výrobku a stav materiálu umožňují mechanické rovnání, lze použít stroj pro uvedení obrobku zpět do požadovaného rozsahu přímosti.
Tyč z nerezové oceli může být v jedné části relativně rovná a v jiné znatelně zakřivená. Více válečkových kontaktů distribuuje korekci podél materiálu namísto spoléhání se na jediný lisovací bod.
Ruční korekci je obtížné standardizovat, když je objem výroby vysoký nebo požadavky na přímost jsou přísné. Řízený proces válcování poskytuje opakovatelné nastavení a může být začleněn do kontinuální dokončovací linky.
Vertikální víceválcový rovnací stroj z nerezové oceli používá více válečkových kontaktů k rozložení deformace podél obrobku. V závislosti na modelu jsou dodávané konfigurace 7+7 nebo 10+1 válečků. Vhodné uspořádání závisí spíše na sortimentu výrobků a požadavcích na rovnání než na počtu samotných válců.
Geometrie válečku je důležitá při zpracování nerezové oceli, protože nadměrný bodový kontakt může zanechat stopy nebo lokálně deformovat profil. Profil válečku by měl odpovídat geometrii výrobku, zejména u trubek, tenkostěnných výrobků a profilů s hotovým povrchem.
Otevření horního a spodního válce a naklonění válce poskytují mechanické nastavení požadované pro různé velikosti produktů a podmínky korekce. Konečné nastavení by mělo být určeno ze skutečného chování materiálu spíše než pomocí jednoho nastavení pro všechny třídy nerezové oceli.
Pracovní rychlost lze nastavit pomocí frekvenčního měniče. Pomalejší nebo rychlejší podávání lze zvolit podle velikosti produktu, stavu materiálu a požadované rychlosti výroby v závislosti na limitech zvoleného modelu.
Řada FR pokrývá trubky z nerezové oceli a plné tyče v různých rozmezích průměrů. Výběr modelu závisí na průměru trubky, tloušťce stěny, průměru plné tyče, pevnosti v tahu, počáteční přímosti a požadované hotové přímosti. Níže uvedené hodnoty jsou referenční specifikace; konečná konfigurace stroje by měla být potvrzena podle skutečných požadavků na materiál a výrobu.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Válce Mn. | 7+7 válečků | 7+7 válečků | 10+1 válečky | 6+6 válečků | 10+1 válečky | 10+1 válečky | 10+1 válečky | 10+1 válečky | 10+1 válečky | 10+1 válečky |
| Požadavky na suroviny / Rozsah trubek / mm | φ5-φ10 Tloušťka stěny 1-7 |
φ10-φ30 Tloušťka stěny 1-7 |
φ10-φ40 Tloušťka stěny 1-5 |
φ18-φ50 Tloušťka stěny 1-4 |
φ18-φ60 Tloušťka stěny 3-12 |
φ30-φ80 Tloušťka stěny 2-7 |
φ40-φ100 Tloušťka stěny 2,5-10 |
φ50-φ130 Tloušťka stěny 2,5-10 |
φ40-φ100 Tloušťka stěny 2,5-10 |
φ80-φ180 Tloušťka stěny 3-20 |
| Požadavky na suroviny / Rozsah pevných tyčí / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Surovina Délka / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Pevnost v tahu / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Přímost suroviny / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Hotový materiál Rovnost / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Velikost válečku / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Velikost válečku / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Vzdálenost otevření horního a dolního válce / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Nastavitelný rozsah náklonu | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C | 27 až 33 °C |
| Výkon hlavního motoru / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Pohon s proměnnou frekvencí / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Výkon motoru zdvihu / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Pracovní rychlost / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Výška středu / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Hmotnost / T (referenční) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Začněte s vnějším průměrem a tloušťkou stěny. Tenkostěnná trubka a plná tyč se stejným vnějším průměrem nemají stejnou odolnost proti ohybu nebo místní deformaci. Při výběru modelu by měly být zohledněny rozměry trubek, jakost materiálu, pevnost v tahu a požadovaná přímost.
U pevných výrobků jsou primárními výchozími body průměr a pevnost v tahu. Počáteční zakřivení je také důležité, protože silně ohnutý materiál může vyžadovat jiné nastavení válce než materiál s pouze malou odchylkou.
Pokud bude jeden stroj zpracovávat několik průměrů nebo tlouštěk stěny, měl by být přezkoumán celý výrobní sortiment, spíše než výběr modelu pouze z největšího průměru. Pracovní rozsah válců, způsob seřízení a požadavky na nástroje by měly být porovnány s nejmenšími a největšími produkty.
Pokud je cíl pod standardním rozsahem dokončené přímosti, doporučuje se testování materiálu vzorku. Uveďte jakost nerezové oceli, rozměry, počáteční přímost, stav povrchu a cílovou toleranci, aby bylo možné vyhodnotit konfiguraci válce před dokončením stroje.
Zpracování nerezových trubek a tyčí:Rovnání se používá jako dokončovací operace po tažení, válcování nebo jiných tvářecích procesech před řezáním, obráběním nebo expedicí.
Lékařské a přesné komponenty:Tyče a trubky z nerezové oceli používané pro přesné součásti mohou vyžadovat řízenou přímost před dalším obráběním nebo montáží. Pro každou aplikaci by měly být potvrzeny platné výrobkové normy a požadavky na rozměry.
Automobilové komponenty:Trubky z nerezové oceli používané ve výfukových, kapalinových a konstrukčních aplikacích mohou vyžadovat korekci přímosti po tvarování nebo výrobě.
Architektonická nerezová ocel:Zábradlí, ozdobné trubky, rámy a další viditelné součásti mohou vyžadovat jak kontrolu přímosti, tak pečlivou ochranu povrchu.
Výroba spojovacího materiálu a kování:Narovnané tyče a tyče z nerezové oceli lze použít jako vstupní materiál pro následné hlavičkové, závitovací, obráběcí a tvářecí procesy.
Elektrické a průmyslové komponenty:Tyče, trubky a přesné profily z nerezové oceli lze před obráběním nebo montáží narovnat tam, kde je vyžadována rozměrová konzistence.
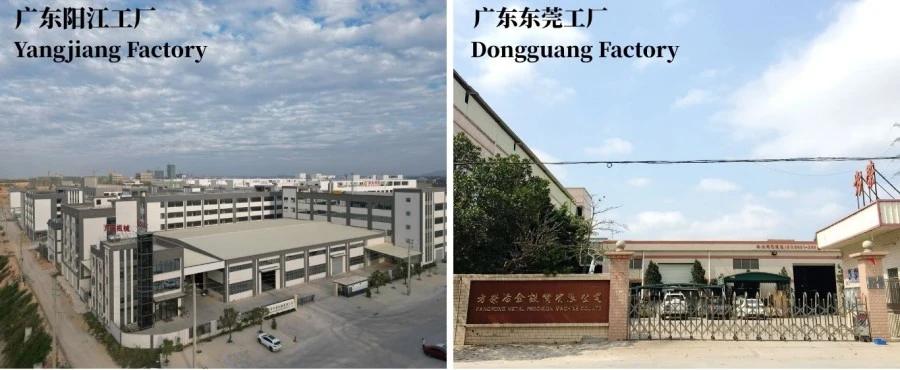
Společnost FangRong vyrábí rovnací stroje, zařízení pro tažení za studena a související metalurgické stroje od roku 1998. Společnost provozuje Dongguan Fangrong Metallurgical Equipment Co., Ltd. a Yangjiang Fangrong Machinery Co., Ltd., které obsluhují zákazníky na zpracování trubek a tyčí v Číně a na zámořských trzích.
Naše zařízení bylo dodáno více než 10 000 zákazníkům ve více než 60 zemích a regionech. Konstrukce a konfigurace stroje jsou založeny na rozměrech produktu, stavu materiálu, požadované přímosti a požadavcích výroby spíše než na použití jednoho standardního nastavení pro každou aplikaci.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.se nachází ve městě Dalang, Dongguan City a zaměřuje se na stroje pro tažení za studena, rovnací stroje a související zařízení na zpracování kovů.
Yangjiang Fangrong Machinery Co., Ltd.se nachází v okrese Yangdong, město Yangjiang a poskytuje další výrobní kapacity pro výrobu hutnických strojů.
Výroba zahrnuje konstrukční výrobu, obrábění válců, montáž pohonných systémů, elektrickou integraci a testování strojů. U zakázkového stroje se uspořádání válců a rozsah nastavení stanoví podle materiálových a rozměrových požadavků zákazníka před výrobou.
Válce jsou opracovány a dokončeny podle zadané geometrie. Rámy strojů, součásti pohonu, ložiska, seřizovací mechanismy a řídicí systémy jsou před odesláním smontovány a zkontrolovány.
Testování stroje zahrnuje provoz pohonu, seřízení válců, regulaci otáček, elektrické funkce a celkový mechanický provoz. V případě potřeby lze použít vzorky trubek nebo tyčí z nerezové oceli k ověření výsledku rovnání oproti dohodnutým výrobním požadavkům.
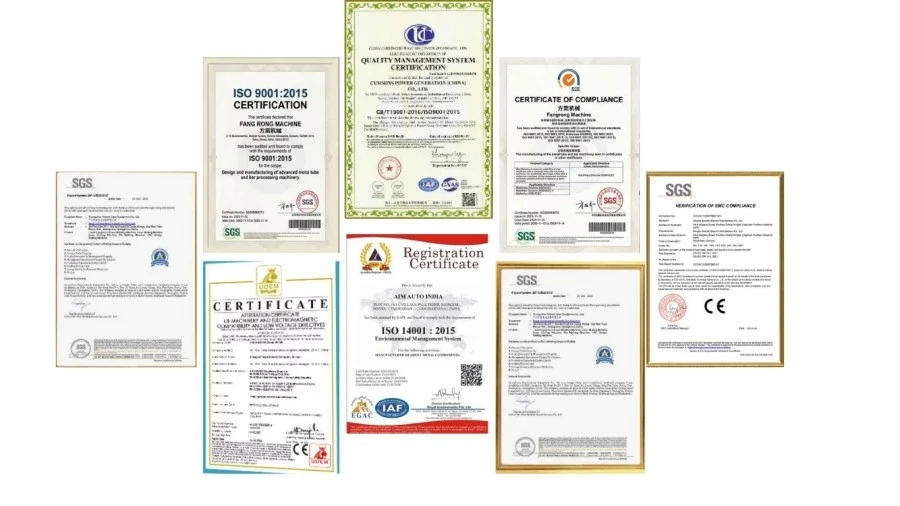
ISO 9001:2015:Certifikace systému managementu jakosti, Certifikát č. UQ231211R1.
Značka CE:Zařízení s označením CE je k dispozici podle příslušné konfigurace stroje a rozsahu dodávky.
Kontrola SGS:Kontrola třetí stranou může být uspořádána podle požadavků projektu.
Patenty:FangRong je držitelem patentů na vynálezy a užitné vzory pokrývající zařízení a mechanické součásti. Příklady zahrnují 2013207829011, 2008300532117 a ZL2015 2 0842922.7.
Vertikální víceválcový rovnací stroj z nerezové oceli je svou konstrukcí, rozměry a způsobem dopravy připraven pro mezinárodní přepravu. Velké sestavy jsou před nakládkou zajištěny, s exportním balením a dokumentací uspořádány podle místa určení a požadavků projektu.
Uveďte jakost nerezové oceli, rozměry trubky nebo tyče, tloušťku stěny trubek, pevnost v tahu nebo tvrdost, pokud je to možné, délku materiálu, počáteční přímost, požadovanou hotovou přímost a očekávanou výrobní kapacitu. Vzorky nebo výkresy jsou užitečné, když je tolerance těsná.
Ano. Řada FR obsahuje specifikace pro trubky i plné tyče. Tloušťka stěny trubky a průměr plné tyče však vyžadují jiné úvahy, takže konfigurace vertikálního víceválcového rovnacího stroje z nerezové oceli by měla být porovnána se skutečným sortimentem výrobků.
Po průchodu válci může materiál částečně obnovit svou deformaci. Velikost odpružení závisí na vlastnostech materiálu a podmínkách zpracování. Průnik a uspořádání válců je proto třeba stanovit podle skutečně zpracovávané nerezové oceli.
Ano, za předpokladu, že rozměry trubky jsou v pracovním rozsahu zvoleného modelu. Tloušťka stěny je důležitým parametrem výběru, protože nadměrné lokální zatížení může ovlivnit zaoblení trubky nebo způsobit zploštění. Testování vzorků se doporučuje pro tenkostěnné nebo povrchově kritické produkty.
Stav povrchu válce, profil válce, vyrovnání, přítlak a podmínky podávání, to vše ovlivňuje značení povrchu. U výrobků s leštěným, lesklým nebo dekorativním povrchem by měly být tyto požadavky specifikovány před dokončením konfigurace válců a stroje.
Ano, v pracovním rozsahu vybraného modelu. Během nabídky by měl být uveden kompletní sortiment výrobků, aby bylo možné vyhodnotit nastavení válečků, vzdálenost otevření a požadavky na nástroje pro malé i velké velikosti.
Referenční konečné hodnoty přímosti v tabulce se pohybují od ≤0,3-0,5 mm/m do ≤0,8 mm/m v závislosti na modelu. Skutečné výsledky závisí na materiálových vlastnostech, počáteční deformaci, rozměrech a seřízení stroje.
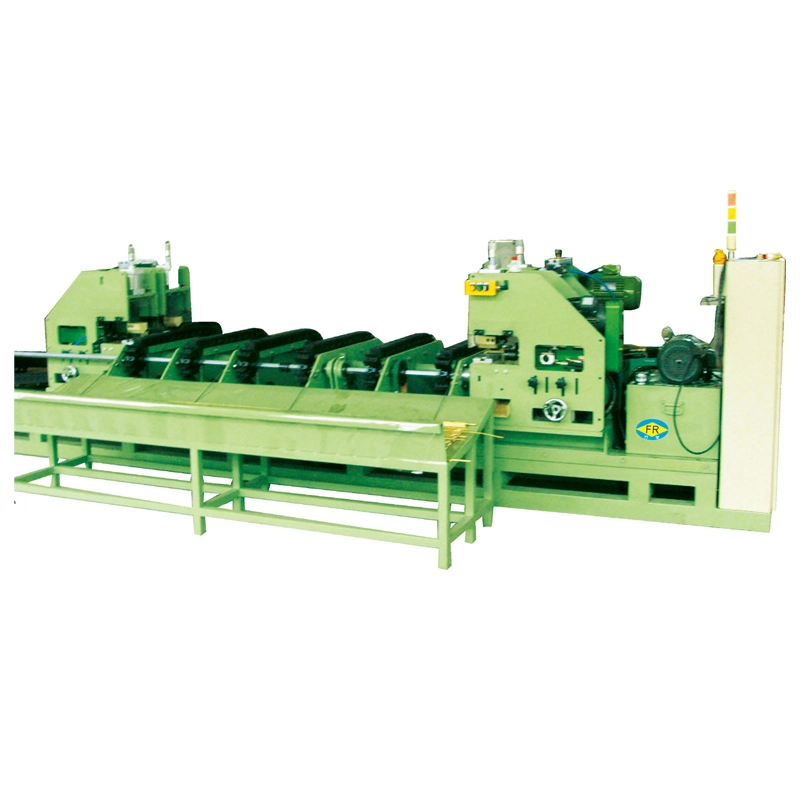
Ano. Rovnací stroj může být uspořádán jako součást dokončovacího procesu v závislosti na uspořádání výrobní linky a požadavkům na manipulaci. Pokud to vyžaduje konfigurace projektu, lze zvážit automatické nakládací nebo vykládací zařízení.
Standardní stroje obvykle vyžadují 30-60 dní po potvrzení objednávky. Zařízení na míru může vyžadovat více času v závislosti na velikosti stroje, konfiguraci válce, elektrických požadavcích a dalších specifikacích projektu.
Ano. FangRong poskytuje technické pokyny pro instalaci a uvedení do provozu. K dispozici je vzdálená podpora, zatímco instalace na místě a školení obsluhy lze zajistit podle dohody o projektu.
Standardní záruční doba je 12 měsíců od převzetí nebo dle smluvních podmínek, pokrývající výrobní vady v rámci sjednaného rozsahu záruky.
Uveďte prosím třídu nerezové oceli, velikost trubky nebo tyče, tloušťku stěny, délku materiálu, pevnost v tahu nebo tvrdost, počáteční přímost, požadovanou hotovou přímost, výrobní kapacitu a dostupné podmínky závodu. Pokud je to možné, zašlete nákresy produktu a informace o vzorku materiálu. Tyto detaily umožňují přesnější vyhodnocení modelu stroje a konfigurace válce.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem