Whatsapp
Nabízíme komplexní řadu přesných zařízení na zpracování kovů, včetně rovnání, tažení za studena, hrotování, srážení hran, řezání, válcování závitů a protahovacích nástrojů, přizpůsobených pro trubky, tyče a drátěné materiály v různých průmyslových odvětvích.
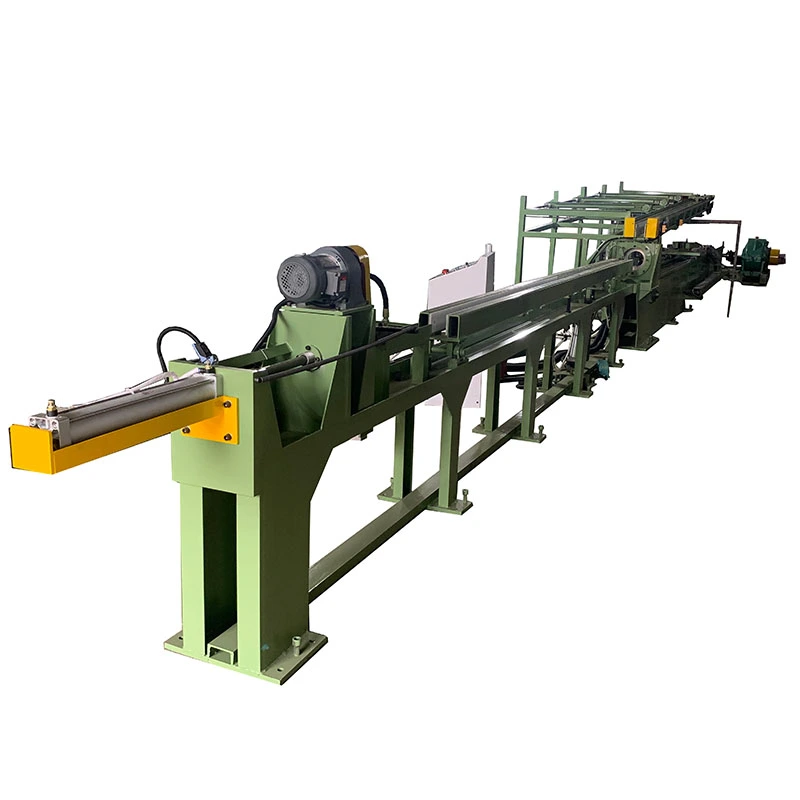
TheHydraulický stroj na tažení trubek za studenazmenšuje vnější průměr kovových trubek a zároveň kontroluje tloušťku stěny a vnitřní rozměry prostřednictvím řízeného procesu tažení za studena. Hydraulický válec protahuje trubku tažnou matricí, zatímco zvolená zátka nebo trn řídí vnitřní geometrii.
Stroj je vhodný pro výrobu, kde trubky válcované za tepla, protlačované nebo jiné vstupní trubky vyžadují přísnější kontrolu rozměrů před obráběním, honováním, ohýbáním nebo konečnou montáží. Skutečná konfigurace výkresu je vybrána z požadovaného hotového průměru, tloušťky stěny, vnitřní přesnosti, materiálu, redukce na průchod a výrobní délky.
Trubka se umístí na tažnou stanici a její připravený konec se protáhne matricí. V závislosti na procesu je uvnitř trubky umístěna zátka nebo trn. Hydraulický válec pak protahuje trubku skrz nástroje řízenou rychlostí.
Hlavní výhodou hydraulického pohonu je, že rychlost tažení a hydraulický tlak lze upravit tak, aby vyhovovaly různým velikostem trubek a materiálům. To je užitečné, když výrobní linka zpracovává více než jednu specifikaci trubek nebo když plán kreslení vyžaduje různé provozní podmínky mezi průchody.
Předepjatý uzavřený rám podpírá matrici, vozík, válec a související součásti. Udržení vztahu mezi osou trubky, osou matrice a osou trnu je důležité, protože nesouosost může ovlivnit tloušťku stěny, oválnost a kvalitu povrchu.
Trubka je tažena průvlakem bez vnitřní zátky. Tato metoda má jednodušší uspořádání nástrojů a je vhodná, když je hlavním požadavkem zmenšení vnějšího průměru spíše než přísná kontrola vnitřního průměru a tloušťky stěny.
Pevná zátka kontroluje vnitřní průměr během tažení. Běžně se volí, když je třeba jak vnější průměr, tak tloušťku stěny řídit přesněji než u zapouštění.
Zátka je umístěna uvnitř trubky a pohybuje se s procesem tažení. Metoda může poskytnout jinou rovnováhu mezi redukcí, vnitřním rozměrovým řízením a tažnou silou, takže výběr nástrojů by měl být založen na skutečné specifikaci trubky.
Dlouhý trn prochází trubicí během tažení a poskytuje větší kontrolu nad vnitřním průměrem a tloušťkou stěny. Obecně se uvažuje, když jsou požadavky na vnitřní rozměry náročnější.
Tyto čtyři metody nejsou zaměnitelné pro každou zkumavku. Před výběrem uspořádání nástrojů by měla být přezkoumána pevnost materiálu, počáteční rozměry, hotové rozměry, redukce na průchod, mazání a požadované tolerance.
Tažná síla se nevybírá pouze průměrem trubky.Dvě trubky se stejným vnějším průměrem mohou vyžadovat velmi odlišné kapacity stroje kvůli rozdílům v síle materiálu, tloušťce stěny, redukci, nástrojích a mazání.
Uhlíková ocel, nerezová ocel, legovaná ocel, měď, hliník, mosaz, titan a další kovy mají různé deformační charakteristiky. Materiály s vyšší pevností nebo těžší redukce obecně vyžadují větší tažnou sílu a vhodné uspořádání nástrojů.
Vstupní vnější průměr, tloušťka stěny, hotový vnější průměr, konečná tloušťka stěny a délka trubky určují požadovanou redukci z každého průchodu. Tyto hodnoty jsou potřebné před dokončením modelu stroje a nástrojů.
Efektivní délka hotové trubky se liší podle modelu stroje. Pokud výrobní linka zpracovává dlouhé trubky, měl by se dostupný zdvih tažného zařízení a uspořádání stroje zkontrolovat společně, spíše než vybírat tažný stůl pouze na základě síly.
Rychlost tažení ovlivňuje dobu cyklu, ale maximální rychlost není nutně nejlepším výrobním nastavením pro každou trubku. Chování materiálu, mazání, nástroje, redukce a požadavky na povrch mohou určovat praktickou provozní rychlost.
Hydraulický stroj pro tažení trubek za studena lze nakonfigurovat podle požadované provozní metody a objemu výroby. Ovládací prvky PLC a HMI řídí posloupnost kreslení, pohyb vozíku, zpětný zdvih, provozní parametry a stav stroje. Když nakládání, vykládání nebo opakované výrobní cykly vytvářejí překážku, lze zvážit další vybavení pro manipulaci s trubkami.
FangRong dodává hydraulické táhla v různých silových třídách. Níže uvedená tabulka ukazuje dodávaná data řady FR. Skutečná konfigurace by měla být potvrzena s ohledem na materiál trubky zákazníka, rozměry, způsob kreslení a požadavky na výrobu.
| Model | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Tažná síla (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Rychlost kreslení (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Efektivní délka hotové trubky (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Rozsah vnějšího průměru hotové trubky (mm) | φ5 max | φ25 max | φ50 max | φ60 max | φ70 max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Tloušťka stěny hotové trubky (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Hlavní olejový válec (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Počet hydraulických stanic | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Pracovní tlak (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Systémový tlak (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Hlavní olejové čerpadlo (ruční variabilní plunžrové čerpadlo) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Hlavní motor (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Obrysové rozměry š×v×d (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Hmotnost (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Poznámka ke specifikaci:Výše uvedené hodnoty jsou z dodané tabulky modelů FR a jsou uvedeny pro informaci. Konečné rozměry stroje, silová kapacita, nástroje, hydraulická konfigurace a provozní parametry jsou potvrzeny podle skutečného procesu trubek.
Tažení za studena lze použít ke kontrole vnějšího průměru, tloušťky stěny a vnitřních rozměrů trubek používaných pro válce válců a související součásti. Požadovaný způsob tažení závisí na rozměrových požadavcích před honováním nebo obráběním.
Hydraulický stroj na tažení trubek za studena může zpracovávat ocelové trubky pro mechanické součásti, průmyslová zařízení, konstrukční díly, výměníky tepla a další aplikace vyžadující řízené rozměry trubek.
Měděné a mosazné trubky lze kreslit pro kontrolu rozměrů v HVAC, chlazení, výměnících tepla, instalatérských součástech a elektrických aplikacích. Vhodné nástroje a rychlost tažení závisí na specifikaci materiálu a trubky.
Tažení hliníkových trubek se používá tam, kde jsou vyžadovány řízené rozměry a lehké trubkové profily, včetně vybraných automobilových aplikací, výměníků tepla a průmyslových aplikací.
Titan, slitiny niklu a další speciální kovy vyžadují parametry procesu přizpůsobené jejich pevnosti a deformačnímu chování. Kapacita stroje, způsob tažení, nástroje a plán redukce by proto měly být potvrzeny ze skutečné třídy materiálu a rozměrů trubek.
Před výrobou FangRong zkontroluje materiál trubky, vstupní rozměry, hotové rozměry, způsob tažení, požadavky na zmenšení, délku trubky, tažnou sílu a cíl výroby. Tyto parametry určují hydraulický systém, kapacitu válců, uspořádání nástrojů, zdvih stroje a konfiguraci ovládání.
Rám stroje, vodicí kolejnice, tažný vozík, montážní konstrukce válce a držák matrice jsou opracovány a smontovány podle konstrukce zařízení. Kontroluje se vyrovnání vodicí kolejnice, protože pohyb vozíku přímo ovlivňuje vztah mezi trubkou a tažným nástrojem.
Hydraulická pohonná jednotka, hlavní válec, ventily, potrubí a související komponenty jsou kontrolovány během montáže a uvádění do provozu. Hydraulický tlak, pohyb válce, odezva ventilu a provozní stabilita jsou zahrnuty do testu stroje.
Řídicí systém je nakonfigurován pro dohodnuté funkce stroje. Nastavení PLC logiky a HMI pokrývají operace kreslení, pohyb vozíku, zpětný zdvih, provozní režimy a příslušné informace o stavu stroje.
Hotový stroj prochází chodem naprázdno a následnou zátěžovou zkouškou podle dohodnutých technických požadavků. Mechanický pohyb, hydraulický výkon, elektrické ovládání, funkce kreslení a funkce související s bezpečností jsou před odesláním zkontrolovány.
Společnost FangRong se zabývá výrobou zařízení pro tažení za studena od roku 1998. Rozsah jejího vybavení zahrnuje hydraulické stroje pro tažení za studena spolu s příslušným zařízením na zpracování trubek a tyčí.
Společnost provozuje výrobní závody v Dongguan a Yangjiang, Guangdong, s výrobou zahrnující mechanickou výrobu, obrábění, hydraulickou montáž, elektrickou integraci, montáž strojů a testování. Roční výrobní kapacita přesahuje 650 strojů.
Pro projekty vyžadující více než jen tažný stůl lze výrobní linku naplánovat podle procesů, jako je zaměřování, tažení, rovnání, řezání a srážení hran podle požadavků na hotové trubky.
Systém řízení kvality společnosti FangRong je certifikovánISO 9001:2015, Certifikát č.UQ231211R1.
Hydraulický stroj pro tažení trubek za studena je dodáván s označením CE na základě platných požadavků směrnice o strojních zařízeních 2006/42/ES. Konečná bezpečnostní konfigurace je potvrzena podle konstrukce stroje a cílového trhu.
Inspekce SGS může poskytnout další možnost nezávislé kontroly pro zákazníky vyžadující ověření třetí stranou před odesláním.
FangRong hlásí více než 130 patentů, včetně 32 patentů na vynálezy a více než 100 patentů na užitné vzory. Reprezentativní čísla patentů zahrnují 2013207829011, 2008300532117 a ZL2015 2 0842922.7.
Pro cenovou nabídku a výběr stroje by zákazníci měli poskytnout materiál a třídu trubky, vstupní vnější průměr a tloušťku stěny, hotový vnější průměr a tloušťku stěny, délku trubky, požadovaný způsob tažení, pokud je znám, očekávaný objem výroby a dostupné dílenské podmínky.
MOQ: 1 sada.
Pro nákup na základě množství může být nabídka strukturována takto:
1 sada:Standardní nabídka projektu na základě zvoleného modelu a konfigurace.
2–4 sady:Cena založená na množství je k dispozici po potvrzení modelu a konfigurace.
5+ sad:Projektová nebo objemová nabídka na základě celkového požadavku na vybavení.
FOB Čína nakládací přístav.Konkrétní výstupní port, uspořádání balení a přepravní rozměry jsou potvrzeny v obchodní nabídce podle konečné konfigurace stroje.
Standardní objednávka:přibližně 30–60 dní pro zařízení třídy FR-16 až FR-100, v závislosti na konečné konfiguraci.
Velká nebo přizpůsobená objednávka:přibližně 90–120 dní u větších modelů nebo projektů zahrnujících speciální automatizaci.
Urychlená objednávka:kratší dodávka může být možná v závislosti na výrobní kapacitě a dostupnosti komponent. Potvrzený termín dodání by měl být uveden v objednávkových dokumentech.
Platba:30% záloha a 70% zůstatek před odesláním po továrním akceptačním testu (FAT).
Záruka:12 měsíců od uvedení do provozu v souladu s dohodnutými záručními podmínkami.
Začněte materiálem trubky, vstupním vnějším průměrem a tloušťkou stěny, konečným vnějším průměrem a tloušťkou stěny, délkou trubky, požadovanou redukcí a cílem výroby. Tyto parametry se používají k určení požadované tažné síly, zdvihu stroje, způsobu nástroje a hydraulické konfigurace.
Potápivý výkres nepoužívá žádnou vnitřní zátku a řídí především vnější průměr. Kreslení zátky představuje vnitřní nástroje pro kontrolu vrtání a tloušťky stěny. Metody s pevnou zátkou, plovoucí zátkou a pohyblivým trnem poskytují různé úrovně kontroly vnitřních rozměrů.
Tažná síla závisí na síle materiálu, rozměrech trubky, redukční ploše, geometrii matrice, tření, mazání, rychlosti tažení a zvoleném nástroji. Samotný vnější průměr trubky proto nestačí pro určení kapacity stroje.
Ano, za předpokladu, že kapacita a vybavení stroje pro hydraulické tažení za studena jsou vhodné. Uhlíková ocel, nerezová ocel, měď, hliník, mosaz, titan a další slitiny mohou vyžadovat různé parametry tažení, nástroje a plány redukce.
Počet průchodů závisí na celkovém zmenšení, vlastnostech materiálu, povoleném zmenšení na průchod, způsobu tažení a konečných rozměrech. Větší celkové redukce jsou normálně rozděleny do více průchodů, aby se proces udržoval ve vhodných podmínkách tváření.
Ano. V závislosti na hotovém výrobku může být tažný stroj kombinován s procesy, jako je zaměřování, rovnání, řezání a srážení hran. Konfigurace linky by měla být určena z požadovaného výrobního toku a způsobu manipulace s trubkami.
Lze je zpracovávat, když je kvalita svaru, stav trubky, materiál, rozměry a požadované zmenšení vhodné pro tažení za studena. Před potvrzením procesu tažení je třeba zkontrolovat stav vstupní trubky.
Uveďte materiál a třídu trubky, vstupní vnější průměr a tloušťku stěny, konečný vnější průměr a tloušťku stěny, délku trubky, metodu tažení, pokud je známa, požadovaný výstup, počet průchodů, pokud je stanoven, a požadavky na automatizaci. Dílenské rozměry a informace o napájení jsou také užitečné pro konečné plánování stroje.
Adresa
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mailem